Excalibur Generator

JIANGSU EXCALIBUR POWER MACHINERY CO., LTD | Fabricante integral de maquinaria eléctrica

Nombre del autor:Excalibur

Key Components of a Portable Concrete Mixer
Sin categorizar

Componentes clave de una hormigonera portátil

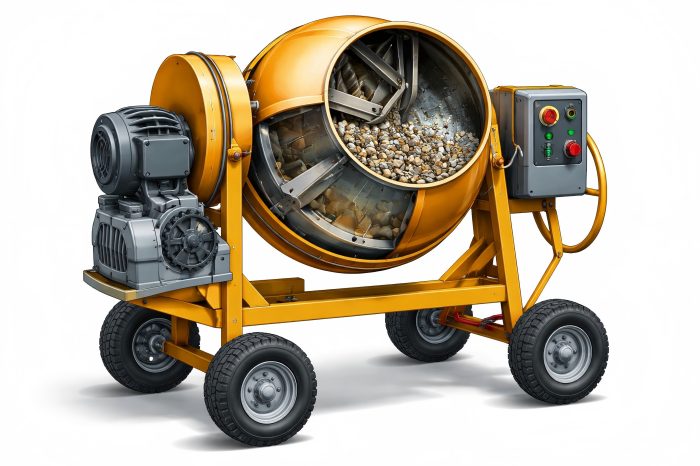
Las hormigoneras portátiles son fundamentales para proyectos de construcción de pequeño y mediano tamaño, ya que permiten mezclar el hormigón de forma eficiente in situ. Estas hormigoneras están diseñadas para ofrecer movilidad, rapidez y flexibilidad, lo que las convierte en indispensables en diversas aplicaciones, como la construcción de viviendas, la reparación de carreteras y el paisajismo. Conocer los componentes clave de una hormigonera portátil es esencial para garantizar un rendimiento óptimo, durabilidad y seguridad. ¿Cuáles son los componentes de una hormigonera portátil? Las hormigoneras portátiles mezclan eficazmente cemento, agua y áridos para crear mezclas de hormigón uniformes. Están diseñadas para desplazarse fácilmente por la obra, lo que permite a los trabajadores mezclar hormigón en lotes más pequeños. Estas hormigoneras son esenciales para proyectos que requieren una mezcla rápida y eficiente sin necesidad de maquinaria de gran tamaño. Tambor El tambor es el corazón de cualquier hormigonera. Su función principal es mezclar a fondo los ingredientes para lograr una consistencia homogénea. El tambor suele ser cilíndrico y está montado sobre un eje giratorio, lo que le permite hacer girar los materiales en su interior. Materiales y diseño Los tambores de las hormigoneras portátiles suelen estar fabricados en acero de alta calidad, resistente al desgaste provocado por la mezcla constante y la exposición a la abrasividad del hormigón. El diseño del tambor es fundamental, ya que debe proporcionar una mezcla eficiente y minimizar el desperdicio de material. La mayoría de los tambores están diseñados para girar en una dirección para mezclar y en sentido contrario para descargar el hormigón. Tipos de tambores Tambor giratorio: Es el tipo más común en las hormigoneras portátiles. Gira sobre su eje, lo que garantiza una mezcla completa de los componentes. Tambor no giratorio: Estos tambores son fijos, y el hormigón se mezcla mediante las palas o álabes giratorios situados en el interior del tambor. La velocidad de rotación del tambor es crucial para una mezcla adecuada. A menudo se utiliza una velocidad más lenta para mezclas pesadas y densas, mientras que se utiliza una velocidad más alta para una mezcla más rápida en áridos más ligeros. Tipo de tambor Sentido de rotación Eficiencia de mezcla Usos habituales Tambor giratorio Una sola dirección Alta Proyectos de pequeña a mediana escala Tambor no giratorio Fijo Moderado Aplicaciones especializadas, uso en laboratorio Motor El motor es el corazón de la hormigonera portátil. Impulsa la rotación del tambor y otros componentes de la máquina. Dependiendo del modelo y la aplicación, los motores pueden ser eléctricos o de gasolina. Tipos de motores Motores eléctricos: La mayoría de las hormigoneras portátiles utilizan motores eléctricos, que son eficientes y rentables, especialmente para operaciones en interiores o a pequeña escala. Los motores eléctricos son ideales para trabajos residenciales y comerciales ligeros, donde se dispone de acceso a fuentes de alimentación. Motores de gasolina: Para aplicaciones más grandes e industriales, o en lugares sin acceso a la electricidad, se suelen utilizar motores de gasolina. Estos motores proporcionan más potencia y movilidad, especialmente en zonas remotas. Potencia del motor La potencia del motor, que suele indicarse en caballos de vapor (CV), influye directamente en el rendimiento de la mezcladora. Las mezcladoras más pequeñas suelen requerir entre 1 y 3 CV, mientras que los modelos más grandes pueden necesitar 5 CV o más para funcionar de manera eficiente. Tipo de motor Potencia de salida (CV) Fuente de combustible Apto para Motor eléctrico De 1 a 3 CV Electricidad Proyectos pequeños y medianos Motor de gasolina De 3 a 5 CV Gasolina A gran escala, en lugares remotos Caja de cambios La caja de cambios transmite la potencia del motor al tambor, convirtiendo la rotación a alta velocidad en una mezcla más lenta y potente para un mezclado eficiente del hormigón. Tipos de cajas de cambios Caja de cambios de una sola velocidad: habitual en las hormigoneras más pequeñas, ofrece una sola velocidad para la rotación del tambor. Caja de cambios de velocidad variable: presente en modelos más avanzados, permite al operador ajustar la velocidad del tambor, mejorando el proceso de mezcla para diferentes tipos de materiales. Eficiencia y mantenimiento Las cajas de cambios garantizan un funcionamiento fluido de la hormigonera al transferir la potencia del motor de manera eficiente. Una caja de cambios de alta calidad asegura una transferencia eficiente de la potencia, evitando un desgaste excesivo y prolongando la vida útil de la máquina. El mantenimiento regular, como comprobar los niveles de aceite y asegurarse de que la caja de cambios esté correctamente lubricada, es esencial para un rendimiento óptimo. Cuchillas/paletas Las palas o álabes se encuentran dentro del tambor y están diseñadas para agitar y mezclar los ingredientes. Están fabricadas en acero o metales duraderos para resistir la abrasión. Diseño y función Las palas están colocadas estratégicamente dentro del tambor para maximizar el movimiento y la mezcla de los ingredientes del hormigón. El ángulo y la forma de las palas se pueden ajustar para lograr una mezcla óptima. La eficacia de estas palas influye directamente en la consistencia y la calidad de la mezcla de hormigón. Las palas están disponibles en varios diseños, entre los que se incluyen: Palas rectas: comunes en las hormigoneras más pequeñas, son sencillas y eficaces para la mezcla general. Cuchillas helicoidales: están diseñadas para mejorar el flujo y la mezcla del material, reduciendo el tiempo necesario para lograr la consistencia deseada. Tipo de pala Forma Función Ideal para Cuchillas rectas Planas Mezcla básica, rentable Lotes pequeños, uso doméstico Cuchillas helicoidales Espiral/Heliocentricas Mejor flujo, mezcla más rápida, tiempo reducido Industrial y lotes grandes Chasis El chasis es la estructura que soporta todo el mezclador, incluyendo el tambor, el motor, la caja de cambios y otros componentes. Proporciona estabilidad y garantiza que el mezclador pueda transportarse de forma segura por la obra. Materiales y diseño Chasis fabricado en acero y aluminio, que ofrece resistencia, durabilidad y un diseño ligero para facilitar su movilidad. Características Ruedas: Las hormigoneras portátiles suelen venir con ruedas grandes, lo que facilita su desplazamiento por la obra.
How to Choose the Right Screed Method
Sin categorizar

Cómo elegir el método de solado adecuado para tu proyecto de construcción

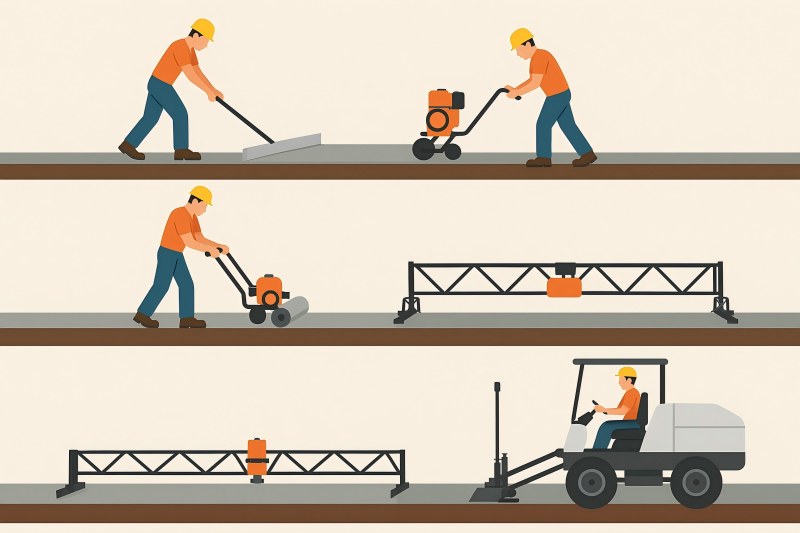
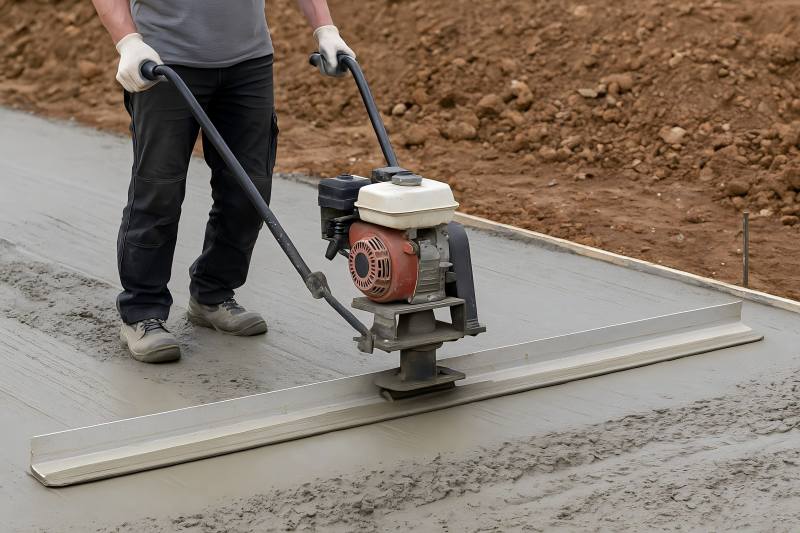
Tanto si se trata de preparar suelos para instalaciones industriales, nivelar losas para viviendas particulares o colocar grandes superficies en edificios comerciales, la técnica de enrasado que se elija influye directamente en la planitud de la superficie, el rendimiento del fraguado, la eficiencia de la mano de obra y la durabilidad a largo plazo. Los proyectos de construcción modernos tienen a su disposición múltiples sistemas de enrasado —desde enrasados manuales básicos hasta enrasados láser de alto rendimiento—, cada uno de los cuales ofrece diferentes ventajas en función de la escala, los requisitos de precisión y el presupuesto. Ante la creciente demanda de tolerancias de planitud más estrictas y ciclos de proyecto más rápidos, comprender estas opciones es fundamental para los jefes de proyecto, los contratistas y los compradores de equipos. ¿Qué es el enrasado y por qué es importante? El enrasado nivela y alisa el hormigón fresco eliminando el exceso de material para obtener una superficie uniforme. Un enrasado de calidad garantiza: Una planitud y nivelación adecuadas (fundamentales para suelos, colocación de baldosas o revestimientos) Un mejor rendimiento estructural Menor formación de grietas Un espesor controlado de la losa Mayor productividad y mejores resultados de curado Una solera mal ejecutada da lugar a superficies irregulares, un aumento de las repeticiones de trabajo, retrasos en los plazos del proyecto y una menor durabilidad del suelo. Por lo tanto, la selección del método adecuado no se basa únicamente en el equipo, sino que es una decisión estratégica de construcción. Resumen de los principales métodos de solado La construcción moderna utiliza varias categorías principales de enrasado: Rasado manual (rasado a mano / rasado con regla) Rasado vibratorio (a motor o eléctrico) Rasado con rodillo Enlucido con armadura Solera láser (con operador a pie o con operador a bordo) Cada método difiere en cuanto a potencia de vibración, calidad de acabado, mano de obra necesaria y coste. Alisado manual Cómo funciona El alisado manual utiliza una regla larga o una barra de aluminio que uno o dos trabajadores arrastran por la superficie de hormigón. No incluye motor ni sistema de vibración. Ventajas Inconvenientes Bajo coste y gran accesibilidad Requiere mucha mano de obra Adecuado para áreas muy pequeñas Difícil de conseguir una gran planitud Fácil de transportar y manejar No es eficaz para vertidos de gran volumen Sin compactación, mayor riesgo de formación de alveolos o huecos Ideal para Losas de baño Reparaciones de aceras Pequeñas reparaciones de suelos residenciales Zonas de difícil acceso donde no pueden entrar máquinas Regla vibratoria Cómo funciona Una regla vibratoria consiste en una hoja de regla larga accionada por un motor eléctrico o de gasolina. La vibración ayuda a compactar el hormigón a medida que se nivela. Ventajas Desventajas Más rápido que el alisado manual Requiere operarios cualificados Proporciona una vibración uniforme y una mejor compactación de la superficie No es ideal para losas muy grandes Reduce la fatiga de los trabajadores La rectitud y la uniformidad dependen de la habilidad del operario Puede manejar vertidos de tamaño medio Ideal para Losas residenciales y garajes Suelos de pequeños locales comerciales Proyectos de construcción de uso general Rasqueta de rodillo Cómo funciona Un tubo giratorio (rodillo) se desplaza por la superficie de hormigón, alisando y nivelando el hormigón a un nivel constante. Algunas versiones son eléctricas o hidráulicas. Ventajas Desventajas Excelente uniformidad Vibración limitada; puede requerir una compactación adicional Reduce la fatiga del operario No es adecuado para suelos industriales de gran tamaño Funciona bien con mezclas de baja fluidez Ideal para hormigón decorativo o de recubrimiento Ideal para Aceras, cunetas y bordillos Aparcamientos Hormigón estampado decorativo Solera de vigas Cómo funciona Una larga viga de acero accionada por motores de gasolina se extiende a lo largo de losas anchas (8-20 metros). Las vibraciones se transmiten a lo largo de la viga para compactar el hormigón. Ventajas Inconvenientes Gran potencia de vibración Requiere una instalación especializada Excelente para vanos amplios Pesado y difícil de transportar Buena planitud en largas distancias No es óptimo para espacios reducidos Gran productividad para pavimentos industriales Ideal para Suelos industriales Almacenes Talleres grandes Losas de mantenimiento de aeropuertos Solera láser Las reglas láser son las más avanzadas, ya que ofrecen la mayor precisión y el mayor rendimiento. Cómo funciona Un transmisor láser define el nivel de referencia. La máquina ajusta automáticamente el cabezal de la regla para adaptarse a ese nivel, proporcionando una planitud casi perfecta. Ventajas Inconvenientes Mejor planitud (clasificaciones FF/FL) Alto coste del equipo La mayor tasa de producción del sector Requiere espacio abierto y planificación Control automático del nivel Se requiere formación para los operarios Reduce la mano de obra y las repeticiones Imprescindible para suelos ultraplanos Ideal para Grandes centros comerciales y almacenes Centros de distribución logística Suelos industriales para carretillas elevadoras Cualquier proyecto que requiera especificaciones FF/FL ultraplanas Tabla comparativa: Métodos de solado frente a factores clave de rendimiento La siguiente tabla compara los principales métodos de solado basándose en factores cuantitativos de rendimiento del proyecto: Comparación del rendimiento de los métodos de solado Método de solado Rendimiento diario (m²/día) Nivel de planitud típico Mano de obra necesaria Tipo de proyecto más adecuado Solera manual 50–150 m² Baja 3-4 trabajadores Pequeñas reparaciones, residencial Enrasadora vibratoria 200–500 m² Medio 2-3 trabajadores Suelos pequeños a medianos Regla de rodillo 250–600 m² Medio 2 trabajadores Aceras, decorativo Solera con encofrado de vigas 500–1500 m² Alto 3-5 trabajadores Losas industriales Solera con láser 1500–4000 m² Muy alta (superlisa) 2-3 trabajadores Almacenes, centros de distribución Comparación de costes y evaluación del retorno de la inversión La elección de un método de solado también implica consideraciones de coste. A continuación se ofrece un desglose aproximado. Factores de coste por tipo de solera Tipo de enrasado Rango de costes del equipo (USD) Coste de mano de obra / m² Riesgo de reelaboración Rentabilidad general Solera manual 50–300 Alto Alto Baja Regla vibratoria 500–2500 $ Medio Medio Medio Regla de rodillo 1.000–4.000 $ Medio Medio-bajo Medio-alto Enlucido con armaduras 2.000–12.000 $ Medio-bajo Bajo Alto Enlucido con

Troubleshooting Vibrating Screed Problems
Sin categorizar

Solución de problemas de la regla vibratoria: vibración, marcas de la hoja, bajo rendimiento

Las reglas vibratorias son herramientas esenciales para los contratistas de hormigón, ya que permiten una nivelación más rápida, reducen la mano de obra necesaria y ofrecen acabados de losa más lisos en comparación con el alisado manual. Sin embargo, al igual que cualquier equipo de construcción, las reglas vibratorias pueden sufrir problemas que afecten al rendimiento, a la calidad de la superficie y a la productividad. Cuando surgen problemas —como vibración excesiva, marcas de cuchillas y bajo rendimiento—, los contratistas deben comprender las causas fundamentales y aplicar correcciones eficaces para evitar la repetición del trabajo, el tiempo de inactividad y las losas irregulares. Comprender cómo funcionan las reglas vibratorias Una regla vibratoria utiliza una combinación de longitud de la hoja, peso y frecuencia de vibración para nivelar y compactar el hormigón. El motor (eléctrico o de gasolina) envía vibraciones a través de la hoja, lo que ayuda a que el hormigón se asiente, expulsa el aire atrapado y crea una superficie relativamente lisa. Los componentes clave incluyen: Motor (controla la frecuencia de vibración) Contrapeso o módulo de vibración Hoja de la regla (varias longitudes y grosores) Mandos de control y acelerador Soportes de montaje y elementos de fijación Cualquier problema con estos componentes puede afectar a la planitud de la losa, al tiempo de acabado y a la productividad general. Problemas más comunes de las reglas vibratorias Aunque las reglas vibratorias son máquinas sencillas, pueden surgir varios problemas durante su funcionamiento: Vibración excesiva o inestable La regla vibra con más intensidad de lo esperado, se vuelve inestable, vibra de forma irregular por la superficie o resulta difícil de controlar. Marcas de la pala e imperfecciones en la superficie Aparecen líneas visibles, hundimientos, ondulaciones o marcas de vibración detrás de la hoja de la regla. Bajo rendimiento o baja productividad La regla cubre menos metros cuadrados por hora o le cuesta avanzar sobre el hormigón. Densidad irregular del hormigón Algunas secciones parecen haber sido sometidas a una vibración excesiva, mientras que otras permanecen rugosas o poco compactadas. Problemas con el motor Vibración insuficiente, sobrecalentamiento, revoluciones por minuto inestables o paradas frecuentes. Causas y soluciones para la vibración excesiva La vibración excesiva suele producirse cuando los operarios utilizan palas demasiado largas o componentes de mala calidad. La vibración descontrolada afecta a la calidad de la losa y provoca fatiga en el operario. Causas comunes de la vibración excesiva Tornillos o fijaciones sueltos en el soporte de montaje o en la pala Módulo de vibración desgastado o desequilibrado Aceleración del motor demasiado alta Longitud de la pala demasiado grande para la potencia del motor Espesor inadecuado de la pala El operario empuja la regla en lugar de dejarla deslizarse Frecuencia de vibración incorrecta para la fluidez del hormigón Soluciones Apriete todos los tornillos, pernos y conexiones antes de cada uso Inspeccione y sustituya los módulos de vibración que muestren signos de desgaste Ajustar el acelerador a la velocidad de funcionamiento recomendada Utilice una longitud de hoja adecuada (normalmente de 2 a 4 m para las reglas manuales) Elija una hoja más gruesa (≥ 3 mm) para reducir las vibraciones en mezclas rígidas Deje que la regla avance de forma natural; no la fuerce Reduzca la frecuencia de vibración para mezclas de hormigón más secas Causas y soluciones para las marcas de la hoja y las líneas en la superficie Las marcas de la hoja —como ondulaciones, estrías o líneas de vibración— suelen ser el resultado de una frecuencia de vibración inadecuada, una selección incorrecta de la hoja o una técnica deficiente del operario. Causas comunes de las marcas de la hoja Hoja desnivelada (el borde delantero se clava en el hormigón) Asentamiento desigual del hormigón a lo largo del vertido Hoja demasiado delgada, lo que provoca una deflexión Vibración demasiado baja: no se compacta la superficie Avance demasiado rápido, dejando surcos Hoja desgastada o doblada El hormigón fragua demasiado rápido en climas cálidos El operario levanta o inclina la hoja sin querer Soluciones Compruebe el nivel y ajuste las palancas para mantener un ángulo constante de la hoja Utilice tubos de cribado o guías para mantener una profundidad de vertido constante Cambiar a una hoja más gruesa para mezclas más rígidas o vertidos de gran anchura Aumentar la potencia de vibración para eliminar las ondulaciones superficiales Reduzca la velocidad de movimiento para permitir un asentamiento adecuado Sustituya las palas desgastadas o dobladas Trabaje con la sincronización adecuada: evite retrasos entre el vertido del hormigón y el alisado Mantenga un agarre estable y evite inclinar la pala durante el funcionamiento Causas y soluciones para un bajo rendimiento El bajo rendimiento se produce cuando la regla tiene dificultades para avanzar o requiere frecuentes retoques. Esto reduce la eficiencia del trabajo y aumenta los costes de mano de obra. Motivos habituales del bajo rendimiento Potencia insuficiente del motor Módulo de vibración desgastado que produce una vibración débil Ancho de la hoja inadecuado para la fluidez del hormigón Mezcla de hormigón demasiado seca que provoca resistencia Hormigón colocado de forma irregular delante de la regla El operario no mantiene un ritmo constante RPM del motor demasiado bajas Mala lubricación de la hoja (hoja seca que arrastra sobre el hormigón) Soluciones Asegúrese de que el motor funcione a las revoluciones recomendadas Sustituir los módulos de vibración desgastados Reduzca la longitud de la pala para hormigón de baja fluidez Ajustar el contenido de humedad de la mezcla de hormigón Utilice un rastrillado y una colocación adecuados antes de la nivelación Mantenga un movimiento hacia delante constante Aplicar una ligera neblina de aceite sobre la hoja para reducir la resistencia superficial Tabla de resolución de problemas: Problemas y soluciones de la regla vibratoria A continuación se incluye una tabla completa de resolución de problemas para ayudar a identificar rápidamente las incidencias in situ: Problema Causa probable Solución Vibración excesiva Sujeciones flojas Apriete todos los tornillos y pernos Movimiento inestable de la regla Acelerador demasiado potente Reduzca las revoluciones del motor Marcas de vibración en la pala Hoja demasiado fina

Blade Length and Thickness for Vibrating Screeds
Sin categorizar

Guía completa sobre la longitud y el grosor de las cuchillas en las reglas vibratorias

El acabado del hormigón ha evolucionado considerablemente a lo largo de los años, y las reglas vibratorias se han convertido en una de las herramientas más importantes para los contratistas que buscan losas más rápidas, planas y uniformes. Sin embargo, aunque a menudo se presta atención al motor o a la frecuencia de vibración, suele pasarse por alto un elemento clave: la propia hoja de la regla. La longitud y el grosor de la pala influyen directamente en la productividad, la planitud de la superficie, la eficiencia de la compactación y la comodidad del operario. Elegir una combinación incorrecta puede ralentizar el trabajo, provocar losas irregulares o aumentar la fatiga del trabajador. Sin embargo, elegir la adecuada optimiza tanto la velocidad de acabado como la calidad de la losa. Por qué es importante la hoja de la regla La hoja es el borde de trabajo que entra en contacto con el hormigón. Mientras que el motor genera la vibración y el movimiento hacia delante, la hoja se encarga de: Eliminar el exceso de hormigón Transferir la vibración a la losa Compactar los áridos Crear una superficie plana y nivelada Mantener un movimiento hacia delante constante Una hoja mal elegida puede provocar: Superficies irregulares Líneas de cresta Una compactación insuficiente Esfuerzo excesivo del operador Avance lento Vibración excesiva o defectos en la superficie Conocer las dimensiones de la hoja garantiza que la regla vibratoria ofrezca un acabado del hormigón profesional y uniforme. ¿Qué es la longitud de la hoja? La longitud de la hoja se refiere a la extensión horizontal de la hoja de la regla vibratoria, medida de extremo a extremo. Las longitudes habituales oscilan entre 1,2 m (4 pies) y 6 m (20 pies), dependiendo del tipo de herramienta y de la aplicación. La función de la longitud de la hoja La longitud de la hoja determina: La anchura de la pasada de hormigón El número de trabajadores necesarios El nivel de control requerido La facilidad de maniobrabilidad La planitud y suavidad de la superficie Una hoja más larga cubre más superficie por pasada, pero requiere más potencia y un manejo experto. Una hoja más corta ofrece un mejor control de los detalles, pero aumenta la duración del trabajo. Opciones de longitud de la hoja y sus aplicaciones A continuación se ofrece una descripción general de las longitudes de las hojas de las reglas vibratorias y los tipos de proyectos para los que son adecuadas. Cuchillas cortas (4–8 pies / 1,2–2,4 m) Ideales para Aceras Entradas de garaje Pequeños patios Caminos estrechos Espacios reducidos u obstruidos Ventajas Fácil manejo Ligero Ideal para operarios principiantes Ideal para acabados de gran detalle Limitaciones Lento para grandes vertidos de hormigón Requiere más pasadas Cuchillas medianas (10–14 pies / 3–4,2 m) Ideal para Losas residenciales Garajes Pequeños almacenes Obras de construcción en general Ventajas Buena combinación de velocidad y control Eficaz para los trabajos más habituales Limitaciones Ligeramente más pesada Requiere más potencia Hojas largas (16–20 pies / 4,8–6 m) Ideal para Grandes suelos comerciales Losas industriales Almacenes Aparcamientos Obras viales de hormigón Ventajas Máxima productividad Menos pasadas necesarias Produce losas de gran superficie más planas Limitaciones Más pesada y difícil de maniobrar Requiere motores de alta potencia Su manejo es más adecuado para operadores experimentados ¿Qué es el espesor de la cuchilla? El espesor de la hoja se refiere al espesor de la pared de la extrusión de aluminio o la chapa de acero utilizada para formar la hoja de la regla. Los rangos de espesor habituales incluyen: 1,5 mm (uso ligero) 2,0 mm (uso medio) 2,5–3,0 mm (uso industrial intensivo) 5+ mm (hojas gruesas reforzadas para soleras de gran superficie) La función del grosor de la hoja Las palas más gruesas mejoran la rigidez y reducen la flexión. Esto afecta directamente a: La fuerza de compactación Planitud general La durabilidad de la hoja La eficiencia en la transmisión de vibraciones Resistencia a la deformación Sin embargo, las cuchillas más gruesas también pesan más, lo que influye en la manejabilidad y la comodidad del operador. Hojas de regla finas frente a gruesas Es fundamental comprender la diferencia funcional entre las cuchillas finas y las gruesas. Cuchillas finas (1,5–2,0 mm) Ventajas Ligeras Fáciles de manejar Adecuadas para áreas pequeñas Menor fatiga del operario Ideal para Aceras Losas pequeñas Hormigonado de capa fina Mezclas de baja fluidez Limitaciones Mayor flexión de la hoja Compactación reducida Menos adecuado para trabajos de gran volumen Cuchillas gruesas (2,5–5 mm+) Ventajas Muy rígidas y duraderas Alta eficiencia de compactación Ideales para vertidos de gran volumen Acabado uniforme de la losa Menor deformación bajo tensión Ideal para Suelos comerciales Instalaciones industriales Carreteras y aparcamientos Mezclas de alta fluidez o rígidas Limitaciones Más pesado Requiere más experiencia Mayor fatiga del operario si se maneja a mano Cómo se complementan la longitud y el grosor de la pala La longitud y el grosor de la hoja están interrelacionados. Por ejemplo: Una hoja larga requiere mayor grosor para mantener la rigidez. Una hoja corta puede funcionar bien con una estructura más delgada. El uso de una hoja larga y delgada provoca flexión, lo que da lugar a ondulaciones, hundimientos o un nivelado irregular. El uso de una hoja corta y gruesa puede ser excesivo, añadiendo un peso innecesario. Elegir la combinación incorrecta afecta a la calidad del hormigón y a la productividad del equipo. Longitud y grosor recomendados de la hoja Esta tabla ofrece pautas generales para elegir el grosor de la hoja según la longitud y el tipo de trabajo. Longitud de la hoja Grosor típico Ideal para Notas 4 pies (1,2 m) 1,5–2,0 mm Pequeñas reparaciones, aceras Muy fácil de maniobrar 1,8 m 1,5–2,0 mm Entradas de garaje, patios Buen control para principiantes 2,4 m 2,0 mm Losas residenciales Equilibrio entre rigidez y peso 3,0 m 2,0–2,5 mm Garajes, pequeños almacenes Cobertura más rápida con peso moderado 3,6 m 2,5 mm Proyectos de tamaño medio Requiere más potencia 4,2 m 2,5–3,0 mm Losas comerciales de tamaño medio Se necesita

Sin categorizar

Regla vibratoria o regla manual: ¿cuál deberías elegir?

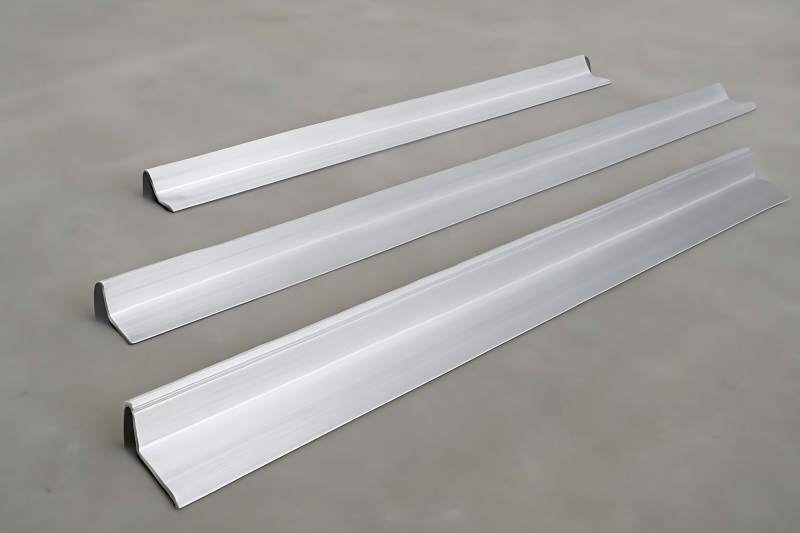
Tanto si se está construyendo el suelo de un almacén, una entrada de vehículos, un patio o una gran losa industrial, la calidad del proceso de enrasado determina la resistencia, la planitud y la durabilidad del hormigón. Lograr la compactación, la suavidad de la superficie y la nivelación adecuadas influye directamente en la resistencia estructural, la calidad del acabado y las necesidades de mantenimiento a largo plazo. En el sector de la construcción actual, los contratistas y constructores suelen elegir entre dos herramientas principales para nivelar el hormigón fresco: las reglas manuales y las reglas vibratorias. Aunque ambas tienen el mismo objetivo —eliminar el exceso de hormigón y crear una superficie uniforme—, funcionan de manera diferente y ofrecen mejores resultados en condiciones distintas. Entonces, ¿qué opción se adapta mejor a su proyecto? Este artículo compara las reglas vibratorias con las reglas manuales en términos de rendimiento, mano de obra necesaria, coste, calidad del acabado y aplicaciones ideales, ayudándole a tomar la decisión correcta. ¿Qué es una regla manual? Una regla manual es la herramienta más tradicional y básica que se utiliza para nivelar el hormigón. Suele consistir en una regla de aluminio o madera que los trabajadores arrastran por la superficie del hormigón húmedo para eliminar el exceso de material y crear una superficie nivelada. Cómo funciona Dos trabajadores sujetan cada extremo de la herramienta y la arrastran por la losa de hormigón, normalmente a lo largo de encofrados preinstalados. El movimiento «recorta» el hormigón sobrante al tiempo que ayuda a distribuir los áridos. Dónde se utilizan las reglas manuales Las reglas manuales se utilizan habitualmente en: Pequeños patios o aceras Senderos de jardín Parches en entradas de vehículos Pequeñas losas de interior Proyectos con espacio de trabajo limitado Las reglas manuales son sencillas, ligeras y no requieren fuente de alimentación, pero dependen en gran medida de la habilidad del operario y del esfuerzo físico. ¿Qué es una regla vibratoria? Una regla vibratoria es una herramienta motorizada que no solo nivela el hormigón, sino que también utiliza vibraciones para asentar los áridos y compactar la superficie simultáneamente. Esto da como resultado una losa más plana, densa y uniforme. Componentes principales Motor de combustión o motor eléctrico Hoja vibratoria (de aluminio o magnesio) Mango ajustable para el manejo Cómo funciona Cuando se enciende el motor, la hoja vibra a alta frecuencia. A medida que el operario arrastra la regla por la superficie, la vibración empuja el exceso de hormigón hacia atrás, compacta la mezcla, reduce las bolsas de aire y hace aflorar el exceso de agua a la superficie. Aplicaciones típicas Suelos de almacenes Losas de viviendas Aparcamientos Carreteras y aceras Suelos industriales Proyectos de construcción de tamaño mediano y grande Dado que mejoran la eficiencia y la calidad del acabado, las reglas vibratorias se utilizan ampliamente tanto en la construcción residencial como en la comercial. Comparación detallada: enrasadoras vibratorias frente a enrasadoras manuales Para comprender sus diferencias, resulta útil evaluar ambas opciones en categorías clave de rendimiento. Resumen de la comparación básica Característica / Categoría Regla manual Regla vibratoria Velocidad Lenta Rápida Personal necesario 2-3 trabajadores 1-2 trabajadores Compactación Ninguna Vibración integrada para una mejor compactación Calidad del acabado Depende de la destreza Liso, uniforme, profesional Coste Bajo Inversión inicial más elevada Tamaño del proyecto Idoneidad Pequeño Mediano a grande Facilidad de uso Sencillo pero agotador Requiere formación, pero reduce la fatiga Portabilidad Muy fácil Moderada (unidad motora más pesada) Eficiencia y velocidad Las reglas manuales y vibratorias se diferencian principalmente en su velocidad de trabajo. Eficiencia de la regla manual Las reglas manuales dependen del movimiento físico, lo que las hace más lentas y requieren más mano de obra. Dos trabajadores deben tirar de la herramienta simultáneamente mientras mantienen una presión uniforme. Esta coordinación requiere esfuerzo y ralentiza el proceso de colocación. Las reglas manuales suelen ser adecuadas para losas pequeñas, pero resultan poco prácticas para áreas más grandes. La fatiga tiende a provocar pasadas desiguales, lo que obliga a volver a trabajar o a realizar retoques. Eficiencia de la regla vibratoria Una regla vibratoria aumenta drásticamente la velocidad de nivelación. El motor impulsa la pala hacia delante, mientras que las vibraciones nivelan el hormigón más rápido con menos pasadas. En la mayoría de los casos, una regla vibratoria puede completar un trabajo entre un 30 % y un 50 % más rápido que los métodos manuales. Esto la hace ideal para contratistas que trabajan con plazos ajustados. Compactación y calidad estructural La compactación desempeña un papel fundamental en el rendimiento del hormigón. Sin un asentamiento adecuado de los áridos, pueden formarse puntos débiles o huecos. Compactación con regla manual Una regla manual apenas proporciona compactación. Los trabajadores deben recurrir a herramientas adicionales como rastrillos, apisonadoras o llanas para aplanar la losa. Esto lleva tiempo y aumenta la demanda de mano de obra. En proyectos de mayor envergadura, la falta de compactación puede provocar: Disminución de la resistencia superficial Bolsas de aire Ondulaciones en la superficie Reducción de la durabilidad de la losa Compactación con regla vibratoria Una regla vibratoria combina la nivelación y la compactación en una sola pasada. La hoja vibratoria empuja los áridos hacia abajo, reduce los huecos de aire y mejora la densidad del hormigón. Esto da como resultado: Losas más resistentes Superficies más duraderas Menor riesgo de agrietamiento Mejor rendimiento a largo plazo Esta compactación integrada ofrece una clara ventaja que las reglas manuales no pueden igualar. Requisitos de mano de obra y fatiga de los trabajadores Requisitos de mano de obra para el enrasado manual El enrasado manual es físicamente exigente. Los trabajadores deben: Levantar la regla Mantener una presión uniforme Tirar de ella sin sacudidas Repetir varias pasadas Esto puede resultar agotador, especialmente en trabajos de gran envergadura. Por lo general, se necesitan más trabajadores, lo que aumenta los costes de mano de obra. Requisitos de mano de obra de la regla vibratoria Una regla vibratoria reduce la carga de trabajo de forma significativa. La máquina proporciona la mayor parte de

Choosing Between Hand-Push and Self-propelled Thermoplastic Marking Equipment
Sin categorizar

Elegir entre equipos de señalización termoplástica manuales y autopropulsados

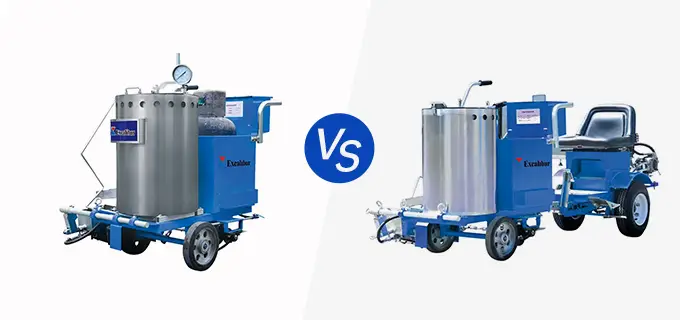
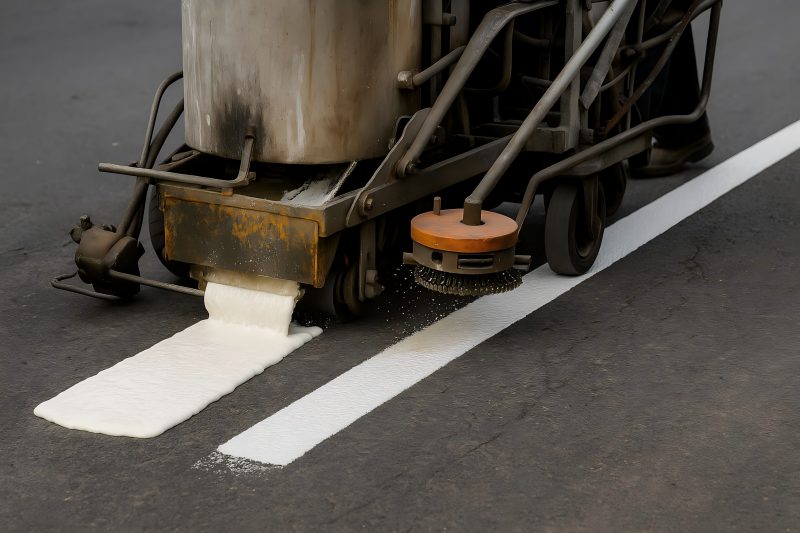
La señalización vial es uno de los componentes más visibles y fundamentales de los sistemas de gestión del tráfico. Ya sea para guiar a los vehículos por las autopistas o para organizar los carriles en los aparcamientos, una señalización termoplástica bien aplicada garantiza la seguridad, la claridad y la eficiencia. El uso cada vez más extendido de las máquinas de señalización vial termoplástica ha revolucionado este proceso, haciendo que la aplicación de las líneas sea más rápida, más uniforme y más duradera que con la pintura tradicional. Entre los diversos tipos de equipos disponibles, las máquinas de señalización termoplástica manuales y automáticas son las dos más utilizadas. Cada una de ellas se adapta a diferentes escalas operativas, presupuestos y necesidades de rendimiento. Comprender los equipos de señalización termoplástica Los equipos de señalización termoplástica están diseñados para fundir, aplicar y extender el material de señalización vial termoplástico, un compuesto a base de resina que se vuelve duradero y reflectante al enfriarse. El proceso consiste en calentar el material a unos 180-220 °C en un precalentador, mantenerlo en estado fundido en una tolva y aplicarlo de manera uniforme mediante una zapata de alisado, extrusión o un sistema de pulverización. Las máquinas de señalización termoplástica se dividen en dos tipos principales: Máquinas de señalización vial termoplástica de empuje manual: se manejan manualmente y son ideales para proyectos pequeños y trabajos de trazado de líneas detalladas. Máquinas automáticas de señalización vial termoplástica: motorizadas y autopropulsadas, diseñadas para operaciones de trazado de líneas a gran escala y a alta velocidad. ¿Qué es una máquina de señalización termoplástica de empuje manual? Una máquina de señalización termoplástica de empuje manual es una unidad compacta y de accionamiento manual que se utiliza para proyectos más pequeños, tareas de mantenimiento o señalizaciones localizadas. El operador empuja físicamente la máquina a lo largo de la superficie mientras controla el ancho de la línea, el caudal y la aplicación del cordón. Características principales: Pequeña capacidad de la tolva (normalmente 50-100 kg) Propulsión manual (sin motor) Ligera y fácil de maniobrar Ideal para líneas estrechas y distancias cortas Se utiliza habitualmente en pasos de peatones, aparcamientos e intersecciones urbanas Ventajas Contras Bajo coste de inversión inicial Fatiga del operador en largas distancias Mantenimiento y funcionamiento sencillos Velocidad y capacidad de producción limitadas Excelente control sobre las marcas detalladas y curvas Grosor de línea irregular en superficies irregulares Requisitos mínimos de combustible o potencia No apta para aplicaciones de alto rendimiento en autopistas ¿Qué es una máquina de señalización termoplástica autopropulsada? Una máquina automática de señalización vial termoplástica es una unidad autopropulsada o montada en un vehículo diseñada para la señalización de líneas a escala industrial. Estas máquinas están equipadas con motores, sistemas hidráulicos, bombas de precisión y unidades de control informatizadas para la velocidad, el ancho de línea y la dispensación de perlas de vidrio. Características principales: Mayor capacidad (tolva de hasta 300-500 kg) Sistemas de accionamiento hidráulicos o neumáticos Control automatizado del ancho y el grosor de la línea Seguimiento de líneas basado en GPS o guiado por cámara Múltiples modos de marcado (línea continua, discontinua o multilínea) Compatible tanto con sistemas de extrusión como de pulverización Ventajas Contras Alta productividad y rendimiento constante Mayor coste y funcionamiento más complejo Adecuado para tramos largos y rectos en autopistas o aeropuertos Requiere operadores cualificados Reduce la fatiga del operador gracias a la propulsión automática Mayor radio de giro: menos adecuado para espacios reducidos Los sistemas de reborde integrados garantizan una reflectividad perfecta Mayor mantenimiento y consumo de combustible Mayor precisión gracias a la guía digital o láser — Diferencias fundamentales entre las máquinas de empuje manual y las automáticas A continuación se muestra una tabla comparativa detallada que resume las principales diferencias técnicas y operativas: Aspecto Máquina termoplástica manual Máquina automática para termoplásticos Modo de funcionamiento Empuje manual Autopropulsada (motor/accionamiento hidráulico) Aplicación ideal Áreas pequeñas, vías urbanas, aparcamientos Autopistas, aeropuertos, zonas industriales Capacidad de la tolva 50–100 kg 300–500 kg o más Velocidad 1–3 km/h (depende del operador) 5–15 km/h (ajustable) Fuente de alimentación Manual o quemador de GLP Motor + sistema hidráulico o neumático Control de línea Manual Control digital automático Dosificación de perlas de vidrio Manual o semiautomático Sistema sincronizado totalmente automático Nivel de precisión Moderado Alta precisión (±2 mm) Mantenimiento Sencillo y económico Complejo, requiere mantenimiento programado Rango de precios Bajo (económico) Alto (inversión industrial) Elección en función del tamaño y el tipo de proyecto El tipo de proyecto de señalización vial determina en gran medida qué equipo es el más adecuado. Aunque ambas máquinas trazan líneas termoplásticas duraderas, su eficiencia varía en función del alcance y la naturaleza de la tarea. La máquina de empuje manual es ideal para: Carreteras urbanas con carriles estrechos y distancias cortas Proyectos a pequeña escala con presupuestos limitados Aparcamientos, naves industriales o pasos de peatones Mantenimiento municipal y reparaciones rápidas La máquina automática es ideal para: Marcado de líneas en autopistas y autovías de gran envergadura Aeropuertos, puertos marítimos y zonas logísticas Trabajos de señalización largos y continuos que requieren uniformidad Contratistas que gestionan múltiples proyectos a gran escala a diario Eficiencia operativa y requisitos de mano de obra Una diferencia fundamental radica en la intensidad de la mano de obra. Las máquinas de empuje manual requieren un esfuerzo físico continuo, lo que puede ralentizar la productividad durante turnos largos. Los modelos automáticos reducen el esfuerzo humano gracias a la propulsión mecanizada y a los sistemas controlados por ordenador que mantienen la uniformidad incluso a altas velocidades. Factor Empuje manual Automático Requisitos de mano de obra 2-3 trabajadores por operación 1-2 trabajadores (principalmente supervisión) Producción diaria 800–1.500 metros 5.000–10.000 metros o más Uniformidad de la línea Depende de la habilidad del operario Regulación digital para un espesor uniforme Tiempo de inactividad Tiempo de configuración reducido, recarga manual Más cortos gracias a tolvas más grandes y a la automatización Esta diferencia cobra cada vez más importancia para las empresas que licitan en proyectos gubernamentales o de carreteras, donde la productividad y la

Common Problems in Thermoplastic Line Marking and How to Fix Them
Sin categorizar

Problemas habituales en el marcado de líneas con termoplásticos y cómo solucionarlos

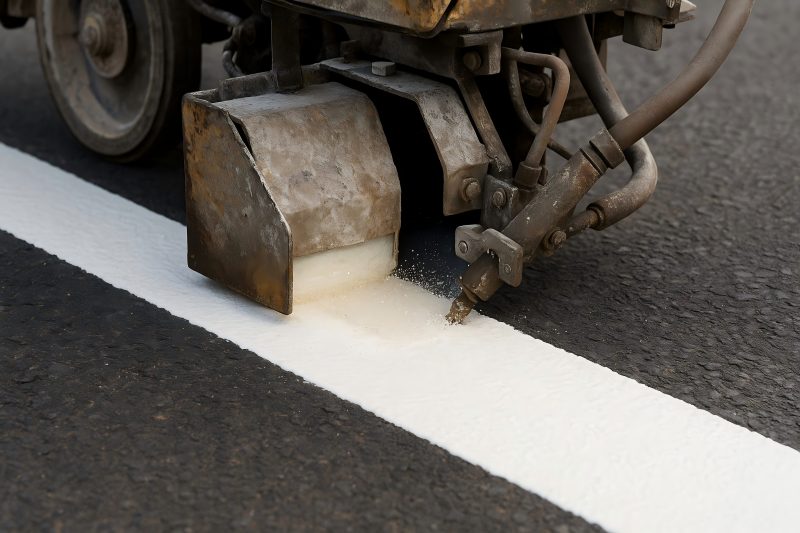
Los sistemas de señalización vial termoplástica son ampliamente reconocidos por su durabilidad, retrorreflectividad y rentabilidad a largo plazo. Cuando se aplican correctamente, las marcas termoplásticas pueden durar varios años, resistiendo el tráfico intenso, las condiciones climáticas adversas y el desgaste diario. Sin embargo, incluso pequeñas desviaciones en la preparación, el calentamiento o la aplicación pueden dar lugar a defectos graves, como desprendimientos, grietas, decoloración o una reflectividad deficiente. Marcado de líneas termoplástico Antes de abordar los problemas, es importante comprender cómo funciona el termoplástico. Los materiales de señalización termoplásticos se componen de resinas, pigmentos, rellenos, perlas de vidrio y plastificantes. Sólido a temperatura ambiente, el termoplástico se funde hasta convertirse en un líquido viscoso cuando se calienta a 180-220 °C. El material fundido se aplica a la superficie de la carretera mediante máquinas de enrasado, extrusión o pulverización, y se añaden perlas de vidrio para garantizar la retrorreflectividad. Cuando se aplica correctamente: El material se adhiere firmemente al pavimento. El recubrimiento se enfría rápidamente, formando una capa resistente y duradera. Las perlas de vidrio quedan parcialmente incrustadas, reflejando los faros por la noche. Sin embargo, cuando el proceso falla, estas propiedades deseadas no se consiguen, y el resultado puede ser una visibilidad reducida, un desgaste prematuro o un fallo total de la señalización. Problemas comunes en el marcado de líneas con termoplástico Mala adherencia al pavimento Síntomas: Las marcas se desprenden poco después de su aplicación. Las secciones se levantan en láminas o escamas. Los bordes se curvan o se separan del sustrato. Posibles causas: La superficie del pavimento estaba sucia, aceitosa o húmeda. No se utilizó imprimación ni capa de adherencia sobre el hormigón. Temperatura de aplicación demasiado baja (<180 °C). Temperatura del pavimento demasiado baja (<10 °C). Enfriamiento rápido antes de que se formara la adhesión completa. Soluciones: Limpie siempre el pavimento a fondo: utilice aire a alta presión o un cepillo de alambre para eliminar el polvo, el aceite y la lechada. En el caso del hormigón, aplique una imprimación (compatible con termoplásticos) y deje que se seque antes de realizar el marcado. Compruebe la temperatura de fusión con un termómetro; manténgala entre 180 y 220 °C. Asegúrese de que el pavimento esté seco y a una temperatura superior a 10 °C antes de la aplicación. Evite las condiciones de viento para prevenir un enfriamiento desigual del termoplástico. Grietas y fragilidad Síntomas: Aparecen grietas en las marcas en cuestión de semanas o meses. La superficie se vuelve calcárea o quebradiza. Se desprenden trozos bajo la presión de los vehículos. Causas probables: El sobrecalentamiento del material (>230 °C) provoca la degradación de la resina. Formulación incorrecta del material (bajo contenido en plastificante). Aplicación demasiado gruesa (>3 mm) o irregular. Expansión/contracción del pavimento base (tensión térmica). Soluciones: Mantenga la temperatura dentro del rango especificado por el fabricante utilizando termostatos. Remover continuamente el material fundido para evitar un sobrecalentamiento localizado. Aplicar con un espesor uniforme (1,5-3 mm como máximo). Elegir mezclas termoplásticas flexibles para regiones con grandes variaciones de temperatura. Evite recalentar el material sobrante varias veces, ya que se degrada rápidamente. Retro-reflectividad deficiente Síntomas: Las marcas tienen un aspecto apagado o no son reflectantes por la noche. La luz de los faros de los vehículos no se refleja eficazmente. Causas probables: Aplicación insuficiente o desigual de las microesferas de vidrio. Las perlas no están incrustadas a la profundidad adecuada (o están demasiado profundas). Tipo de perlas incorrecto o perlas de mala calidad. Flujo excesivo de material que sepulta las perlas. Contaminación de las perlas con polvo o humedad. Soluciones: Calibre los dispensadores de perlas para garantizar un flujo uniforme (normalmente entre 250 y 400 g/m²). Ajustar la sincronización para que los gránulos caigan inmediatamente después de la aplicación, antes de que se forme la capa superficial. Asegúrese de que las perlas queden correctamente incrustadas: debe quedar sumergido aproximadamente el 50-60 % del diámetro de las perlas. Almacene las perlas de vidrio en un entorno seco y sellado para evitar que se apelmacen. Utilizar perlas de alto índice homologadas (n = 1,5 o 1,9) para obtener la máxima retrorreflectividad. Decoloración o amarilleamiento Síntomas: Las marcas blancas se vuelven amarillas o marrones gradualmente con el tiempo. La pérdida de color parece irregular o en parches. Causas probables: Sobrecalentamiento del material durante la fusión, quemadura de pigmentos o resinas. Contaminación procedente de material viejo y degradado. Polvo en suspensión o gases de escape que se depositan sobre las marcas aún calientes. Pigmentos de baja calidad con escasa estabilidad frente a los rayos UV. Soluciones: Mantenga la temperatura de fusión por debajo de los 220 °C para evitar la oxidación de la resina. Limpie los calderos con regularidad para eliminar los residuos carbonizados. Evite recalentar material envejecido varias veces. Utilice pigmentos estabilizados contra los rayos UV certificados para uso en carreteras al aire libre. Aplique las marcas en entornos limpios y con poco polvo siempre que sea posible. Espesor o ancho de línea irregular Síntomas: Las líneas varían en grosor o anchura. Los bordes tienen un aspecto irregular u ondulado. Se acumula material sobrante en los puntos de inicio y fin. Causas probables: Ajuste incorrecto de la zapata o de la placa de extrusión. Viscosidad del material demasiado alta o demasiado baja (error de temperatura). Velocidad de movimiento irregular de la máquina. Inexperiencia del operador. Soluciones: Ajuste la regla o las zapatas de extrusión para mantener una altura de separación constante. Compruebe la temperatura de fusión para garantizar un flujo adecuado. Formar a los operadores para que mantengan una velocidad de desplazamiento o de vehículo constante. Utilice sistemas de guía mecánicos o láser para obtener bordes precisos. Realice pruebas en zonas de desecho antes de proceder al marcado a gran escala. Burbujas de aire o poros Síntomas: Pequeños cráteres o poros visibles en la superficie. Mala adherencia y textura irregular. Causas probables: Humedad en el pavimento o condensación durante la aplicación. Agitación excesiva que introduce aire durante la fusión. Enfriamiento rápido que provoca la expansión del gas atrapado. Soluciones: Asegúrese de que

Thermoplastic vs. Cold Paint Marking Machines
Sin categorizar

Máquinas de señalización con pintura termoplástica frente a máquinas de señalización con pintura en frío: explicación de las diferencias clave

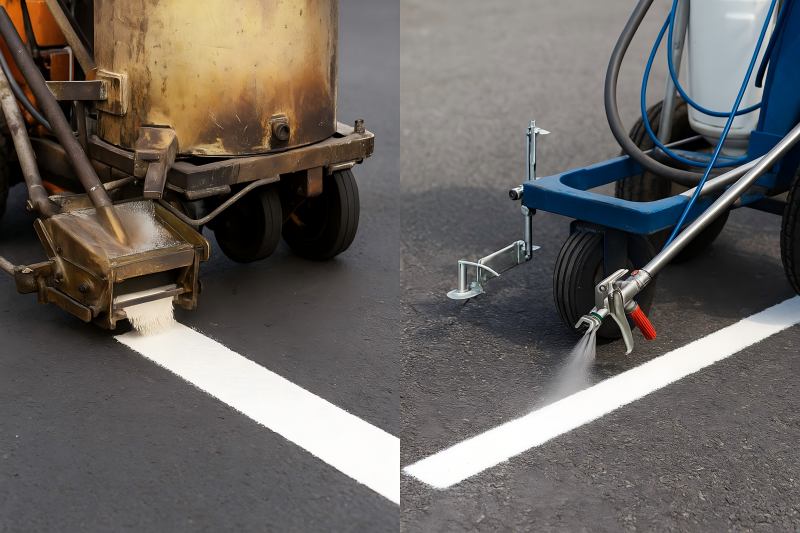
Las marcas viales son esenciales para la seguridad vial, ya que sirven de guía, separan los carriles y facilitan la comunicación visual entre conductores y peatones. Detrás de estas líneas brillantes y duraderas se esconden dos tecnologías de aplicación principales: las máquinas de marcado termoplástico y las máquinas de marcado con pintura en frío. Cada una de ellas se adapta a las necesidades específicas de cada proyecto, a los presupuestos y a las expectativas de rendimiento. Introducción a los sistemas de señalización vial Antes de comparar las máquinas, es fundamental comprender qué distingue a las marcas termoplásticas de las marcas de pintura en frío. Las marcas termoplásticas se fabrican a partir de polvos sólidos o gránulos que se funden a 180-220 °C y se aplican en caliente. Al enfriarse, forman una película gruesa y resistente al desgaste que se adhiere al pavimento. Estas marcas se utilizan ampliamente en autopistas, cruces y carreteras con mucho tráfico. Las marcas de pintura en frío, por el contrario, utilizan pinturas líquidas aplicadas a temperatura ambiente, ya sean con base disolvente o con base acuosa. Las pinturas se pulverizan sobre las superficies y se secan por evaporación. Son habituales en aparcamientos, carreteras con poco tráfico o marcas temporales. Principios de funcionamiento de cada tecnología Máquina de señalización termoplástica Las máquinas termoplásticas aplican una mezcla fundida de resina, perlas de vidrio y pigmentos sobre el pavimento. El equipo incluye: Precalentador: Derrite y remueve el material termoplástico. Aplicador: Extiende la mezcla fundida de manera uniforme mediante una zapata de alisado, un sistema de extrusión o un pulverizador sin aire. Dispensador de perlas de vidrio: Deja caer perlas sobre la superficie fundida para proporcionar retrorreflectividad. Sistema de control de temperatura: garantiza que el material se mantenga dentro del rango de trabajo adecuado. El material se enfría y solidifica rápidamente, creando una capa vial duradera. Máquina de señalización con pintura en frío Las máquinas de pintura en frío pulverizan pintura líquida —ya sea al agua o con disolvente— sobre la superficie de la carretera. Suelen utilizar: Pistolas pulverizadoras sin aire para un espesor uniforme de la película. Depósitos de pintura a presión para un flujo constante. Sistemas opcionales de perlas de vidrio para marcas reflectantes. Pistolas de plantilla o manuales para símbolos y líneas. La pintura en frío se seca a temperatura ambiente, lo que requiere una configuración y un mantenimiento mínimos. Comparación de la composición de los materiales Parámetro Marcado vial termoplástico Marcado vial con pintura en frío Material base Resina sintética, pigmentos, perlas de vidrio, rellenos Pintura acrílica, alquídica o de caucho clorado Estado antes de la aplicación Gránulos sólidos o polvo Líquido Temperatura de aplicación 180–220 °C Temperatura ambiente (20–30 °C) Espesor de la película 1,5–3,0 mm 0,3–0,6 mm Mecanismo de secado Enfriamiento y solidificación Evaporación de disolvente o agua Retrorreflectividad Excelente (perlas incrustadas) Moderada (perlas superficiales) Durabilidad 2–4 años 6–18 meses Las marcas termoplásticas son más gruesas y resistentes debido a su estructura de resina y a sus fuertes propiedades de adhesión, mientras que los sistemas de pintura en frío ofrecen aplicaciones más rápidas y sencillas a un menor coste. Descripción general de los componentes de la máquina Componentes de la máquina de señalización termoplástica Caldero de fusión (precalentador) para la preparación de los materiales. Zapata de aplicación o extrusora para un ancho de línea uniforme. Dispensador de perlas de vidrio para aumentar la reflectividad. Sistema de quemadores de calentamiento para el control de la temperatura. Ruedas y bastidor para garantizar la movilidad y la precisión. Componentes de la máquina de marcado con pintura en frío Depósito de pintura para contener el material líquido. Bomba de alta presión (sistema sin aire) para la pulverización. Pistolas pulverizadoras y boquillas para el control de la línea. Aplicador de perlas (opcional) para mayor visibilidad. Chasis manual o autopropulsado para un funcionamiento flexible. Mientras que las máquinas termoplásticas son más complejas y requieren precalentamiento, los sistemas de pintura en frío son ligeros, portátiles y fáciles de mantener. Escenarios de aplicación Caso de uso Máquina de marcado termoplástico Máquina de señalización con pintura en frío Autopistas y autovías ✅ Excelente: duradera y de alta visibilidad ⚠️ Vida útil corta en condiciones de tráfico intenso Carreteras urbanas e intersecciones ✅ Excelente: duradera bajo la carga de los vehículos ⚠️ Se desgasta rápidamente debido a la abrasión Aparcamientos y almacenes ⚙️ Posible, pero no económico ✅ Ideal: rápido, sencillo y económico Marcado vial temporal ❌ No es adecuado ✅ Fácil de eliminar o repintar Condiciones climáticas frías o húmedas ⚠️ Requiere pavimento seco y calor ✅ Mejor adaptabilidad Proyectos económicos ❌ Mayor coste inicial ✅ Menor coste por trabajo Las máquinas termoplásticas están diseñadas para una larga vida útil y un uso intensivo, mientras que los sistemas de pintura en frío son ideales para aplicaciones a corto plazo o con poco tráfico. Características de rendimiento Durabilidad Las marcas termoplásticas pueden soportar la fricción de los vehículos, la exposición a los rayos UV y las fluctuaciones de temperatura durante varios años. Por el contrario, la pintura en frío tiende a desgastarse más rápido debido a su capa más fina. Reflectividad Las marcas termoplásticas incorporan perlas de vidrio durante la fase de fusión, lo que garantiza una retrorreflectividad constante incluso tras años de uso. La pintura en frío se basa en perlas superficiales, que se desgastan más rápidamente. Frecuencia de mantenimiento Las líneas termoplásticas requieren una nueva aplicación cada 3-5 años, mientras que la pintura en frío a menudo necesita repintarse cada 6-12 meses, dependiendo del volumen de tráfico. Secado y curado Termoplástico: se enfría y solidifica en 3-5 minutos. Pintura en frío: se seca en 10-30 minutos (o más en condiciones de alta humedad). Análisis de costes y economía del ciclo de vida El coste inicial no es el único factor: el mantenimiento y la frecuencia de repintado también son importantes. Los sistemas termoplásticos tienen un coste inicial más elevado, pero permiten ahorrar gracias a su durabilidad y longevidad. Factor de coste Máquina de termoplástico Máquina de pintura en frío Coste inicial

How Thermoplastic Road Marking Machines Work
Sin categorizar

Cómo funcionan las máquinas de señalización vial termoplástica: una guía paso a paso

Las marcas viales garantizan la seguridad, guían el flujo del tráfico y regulan el movimiento de los vehículos de forma eficaz. Entre las diversas tecnologías utilizadas para aplicar estas marcas, las máquinas de señalización vial termoplástica destacan por su durabilidad, reflectividad y rápido secado. Ofrecemos una explicación detallada y paso a paso del funcionamiento de estas máquinas —desde la preparación del material hasta su aplicación— que proporciona información útil para ingenieros, contratistas y planificadores de infraestructuras. Comprender la señalización vial termoplástica Las marcas termoplásticas están compuestas por resina sintética, pigmentos, perlas de vidrio y rellenos. Cuando se calienta a unos 180 °C–200 °C (356 °F–392 °F), el material se funde hasta adoptar una forma líquida adecuada para su aplicación. Al enfriarse, forma una línea duradera, reflectante y resistente al desgaste. Estas marcas se utilizan en zonas de alto tráfico, como autopistas, cruces, pasos de peatones y pistas de aeropuertos, donde la durabilidad y la visibilidad son esenciales. La máquina de señalización vial termoplástica es el equipo fundamental en este proceso, diseñada para calentar, aplicar y garantizar la colocación precisa del material fundido sobre la superficie de la carretera. Componentes de la máquina de señalización vial termoplástica Antes de iniciar el proceso, es esencial comprender los componentes principales de la máquina. Cada componente contribuye a una aplicación precisa, a la consistencia del material y a un funcionamiento eficiente. Depósito de fusión (precalentador): Calienta los materiales termoplásticos hasta un estado líquido antes de su aplicación. Normalmente de doble capa para un aislamiento térmico eficaz. Quemador de gasóleo o GLP: Proporciona el calor necesario para fundir el compuesto termoplástico de manera uniforme. Aplicador de enrasado/extrusión/pulverización: controla cómo se aplica el termoplástico fundido, ya sea mediante extrusión, enrasado o pulverización. Dispensador de perlas de vidrio: Aplica perlas de vidrio reflectantes inmediatamente después del marcado para mejorar la visibilidad nocturna. Sistema de control termostático: Mantiene una temperatura constante para evitar que el material se queme o se caliente insuficientemente. Agitador / dispositivo de mezcla: Mantiene el termoplástico fundido mezclado de manera uniforme para evitar la formación de grumos. Zapata de marcado o cabezal de troquel: Da forma al ancho y los bordes de la línea según las especificaciones de marcado. Ruedas y sistema de guía: Garantizan un movimiento recto, preciso y estable a lo largo de la trayectoria de marcado designada. Paso 1: Preparación del material El material termoplástico se suministra normalmente en forma de bloque sólido o granulado. Antes de cargarlo en la máquina de marcado, los operarios deben asegurarse de que el material cumple las especificaciones, es decir, que está libre de humedad y residuos. Procedimiento: Comprobar la formulación: verificar las proporciones de resina, pigmento y perlas de vidrio según las especificaciones del proyecto. Cargar en el tanque del precalentador: el precalentador (o caldero de fusión) utiliza un quemador de GLP o diésel para calentar el material a 180 °C–200 °C. Remover continuamente: el agitador garantiza una fusión uniforme y evita que se queme. Controle la temperatura: el sobrecalentamiento puede degradar el color y reducir la fuerza de adhesión. Nota: La fase de precalentamiento suele durar entre 40 y 60 minutos, dependiendo del tamaño del lote y de la temperatura ambiente. Paso 2: Preparación de la superficie Una superficie limpia y seca es fundamental para una adhesión fuerte. Antes de aplicar las marcas termoplásticas, se inspecciona y prepara la superficie de la carretera. Pasos: Limpie la superficie con sopladores de aire, cepillos o sistemas de aspiración para eliminar el polvo, el aceite y las partículas sueltas. Seque completamente la zona, especialmente después de la lluvia, ya que la humedad provoca una mala adherencia. Aplique una imprimación si es necesario —especialmente en carreteras de hormigón— para mejorar la adherencia. La imprimación suele ser un líquido de secado rápido que se aplica con brocha o pulverizador entre 10 y 15 minutos antes de la señalización. Paso 3: Configuración y calibración de la máquina Una vez que la carretera y el material estén listos, la máquina de señalización debe configurarse según las especificaciones del proyecto. Ajuste el ancho y el grosor de la línea: ajuste la zapata de marcado o el cabezal de troquel al ancho de línea deseado (normalmente entre 100 mm y 150 mm). Comprobación de los controles de temperatura: Asegúrese de que tanto el material del depósito como el cabezal de aplicación se encuentren dentro del rango de temperatura objetivo. Calibre el dispensador de perlas de vidrio: ajuste el caudal de perlas según los requisitos del proyecto, normalmente entre 200 y 400 g/m². Marcar las líneas guía: Los topógrafos u operadores marcan líneas de tiza o guías láser para la alineación. La calibración garantiza un espesor uniforme, bordes nítidos y una reflectividad adecuada. Paso 4: Trasvase del material a la máquina de señalización Tras la fusión y homogeneización en el precalentador, el termoplástico fundido se transfiere a la tolva de aplicación más pequeña de la máquina de señalización vial. Este paso requiere precaución para mantener una temperatura constante y evitar el atrapamiento de aire. Proceso de transferencia típico: El material precalentado se vierte a través de un tamiz para eliminar grumos. Llene la tolva hasta el nivel de material deseado. El agitador interno de la tolva sigue removiendo el material durante la aplicación. Control de la temperatura: El material debe mantenerse entre 180 °C y 200 °C en la tolva para garantizar un flujo fluido a través de la zapata de marcado. Paso 5: Aplicación en la carretera Este es el paso operativo fundamental en el que el termoplástico fundido se aplica para crear las marcas. Existen tres métodos de aplicación principales, dependiendo del tipo de máquina: Método de aplicación Descripción Ventajas Usos habituales Tipo de solera El material fluye por gravedad a través de una zapata metálica, formando una línea elevada. Sencillo y de bajo mantenimiento. Líneas de carril, líneas de borde. Tipo de extrusión El material es expulsado por un tornillo o un pistón a través de una matriz. Espesor uniforme, bordes nítidos. Pasos de peatones, flechas, símbolos. Tipo de

The Role of Reversible Plate Compactors in Pipeline and Trench Work
Sin categorizar

El Papel de las Placas Compactadoras Reversibles en Trabajos de Tuberías y Zanjas

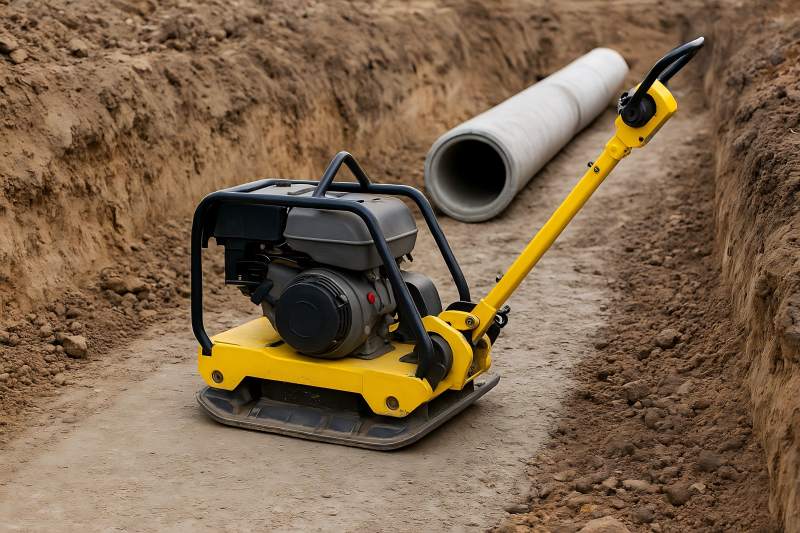
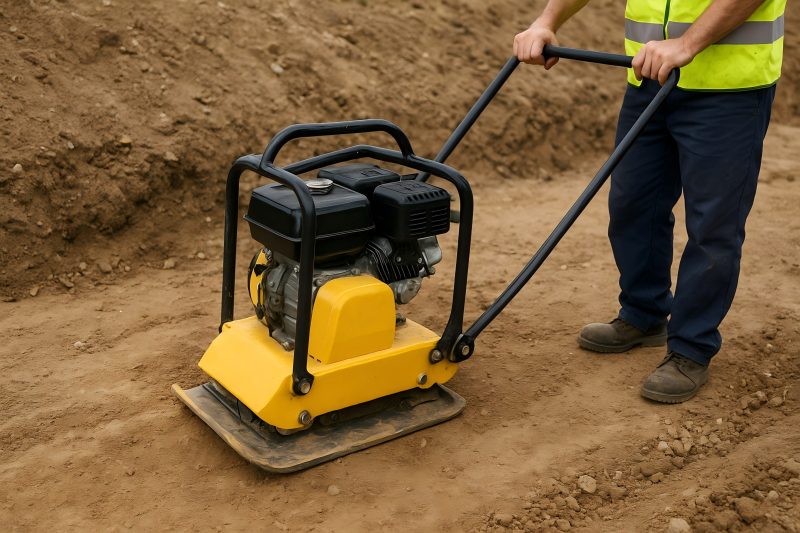
La construcción de tuberías y zanjas requiere una preparación precisa del terreno y una compactación fiable para garantizar la estabilidad a largo plazo. Las compactadoras de placa reversibles se encuentran entre las herramientas más versátiles y eficaces para la compactación del suelo. Su capacidad para trabajar tanto hacia delante como hacia atrás, combinada con un alto rendimiento de compactación, las convierte en indispensables para la instalación de tuberías, los trabajos de zanja y otros proyectos de ingeniería civil. La compactación es vital en la construcción de servicios públicos subterráneos y tuberías. Un suelo mal compactado provoca asentamientos, desalineación de las tuberías, fugas y un mantenimiento costoso. En el caso de zanjas y tuberías, es esencial lograr una densidad uniforme y un relleno estable. Las placas compactadoras reversibles  son las preferidas por su eficiencia versátil: Proporcionan mayores fuerzas de compactación que los compactadores de placa de avance. Funcionan de manera eficiente en espacios reducidos. Se desplazan en ambas direcciones, lo que aporta flexibilidad y productividad. Según un informe de 2024 de Global Market Insights, se espera que el mercado de equipos de compactación crezca a una tasa compuesta anual (CAGR) del 4,2 % hasta 2030, y que los compactadores de placa reversibles representen un segmento en crecimiento debido a la expansión de la infraestructura urbana y las tuberías. ¿Qué es un placas compactadoras reversibles? Un compactador de placa reversible compacta tierra, grava y asfalto. A diferencia de los compactadores unidireccionales, los modelos reversibles pueden desplazarse hacia delante y hacia atrás sin dar la vuelta, lo que los hace muy eficientes en zanjas y espacios estrechos. Componentes clave: Placa base: Una pesada placa de acero que transfiere la energía de vibración al suelo. Unidad excitadora: Genera vibraciones a través de un eje excéntrico. Motor: Acciona el excitador, normalmente de gasolina o diésel. Sistema de control de marcha atrás: permite la compactación hacia delante, hacia atrás y puntual. Especificaciones típicas (RPC de tamaño mediano): Peso: 150–400 kg Fuerza centrífuga: 20–50 kN Velocidad de trabajo: 20–30 m/min Tamaño de la placa: 500–700 mm de ancho Por qué los placas compactadoras reversibles son esenciales en los trabajos de tuberías y zanjas La construcción de tuberías y zanjas presenta retos únicos. Las compactadoras de placa reversibles abordan estos retos de manera eficaz: Operación en espacios reducidos Las zanjas son estrechas y difíciles de transitar con equipos de compactación más grandes, como los rodillos. Las compactadoras de placa reversibles son compactas, maniobrables y pueden compactar el suelo cerca de las paredes de la zanja sin dañar las tuberías. Operación bidireccional En las zanjas, el espacio para dar la vuelta al equipo es limitado. La capacidad de los compactadores de placa reversibles para funcionar hacia delante y hacia atrás elimina la pérdida de tiempo y mejora la eficiencia. Mayor profundidad de compactación En comparación con los compactadores de placa de avance, los modelos reversibles ofrecen vibraciones más potentes y fuerzas de compactación más intensas, alcanzando mayores profundidades (hasta 60 cm por pasada, dependiendo del tipo de suelo). Estabilidad del lecho de la tubería y del relleno La compactación alrededor y por encima de la tubería garantiza un lecho adecuado, evita el asentamiento y reduce el riesgo de fugas. Los RPC son ideales para compactar los tipos de suelo granulados utilizados en el relleno. Rentabilidad Los compactadores de placa reversibles (RPC) reducen las necesidades de mano de obra y las repeticiones de trabajo causadas por una compactación deficiente. Una zanja bien compactada aumenta la vida útil de la tubería, reduciendo los costes de mantenimiento. Aplicaciones de los placas compactadoras reversibles en trabajos de tuberías y zanjas Aplicación Función del compactador de placa reversible Preparación del lecho de la tubería Consigue una compactación uniforme antes de colocar las tuberías. Relleno alrededor de las tuberías Garantiza una compactación estable del suelo sin dañar las tuberías. Compactación de zanjas estrechas Eficaz en espacios reducidos donde los rodillos no pueden operar. Reparación de parches de asfalto (sobre zanja) Compacta las capas de asfalto tras el relleno de la zanja. Instalación de servicios públicos (gas, agua, telecomunicaciones) Evita el asentamiento y la desalineación de los servicios públicos instalados. Rendimiento de compactación en diferentes tipos de suelo Las compactadoras de placa reversible son las más adecuadas para suelos granulares (arena, grava) y suelos mixtos. Los suelos cohesivos (arcilla) pueden requerir rodillos de patas de oveja, pero las compactadoras de placa reversible pueden seguir siendo eficaces con múltiples pasadas. Tipo de suelo Eficiencia de compactación con RPC Pasadas recomendadas Arena Alta: alcanza una densidad Proctor del 95 % 2-3 pasadas Grava Muy alta: excelente entrelazamiento 2–3 pasadas Suelo mixto De moderado a alto 3–4 pasadas Arcilloso Bajo a moderado – puede retener agua 4–6 pasadas Caso práctico: Relleno de zanjas para tuberías con RPC En un proyecto municipal de abastecimiento de agua en el sudeste asiático se utilizaron RPC para la compactación de zanjas: Longitud del proyecto: 15 km de tuberías de agua. Profundidad de la zanja: 1,5–2,0 m. Tipo de suelo: Arena granular y grava. Objetivo de compactación: 95 % de densidad Proctor estándar. Resultados: Se alcanzó la densidad requerida en 2-3 pasadas. Se redujo el tiempo de compactación en un 35 % en comparación con el apisonado manual. Ningún caso de asentamiento de la zanja en los 12 meses posteriores a la instalación. Este caso destaca cómo los compactadores de placa reversibles (RPC) mejoran la productividad y la estabilidad a largo plazo. Selección del placas compactadoras reversibles adecuado para trabajos en zanjas A la hora de elegir un RPC para proyectos de tuberías o zanjas, hay que tener en cuenta: Peso de la máquina Modelos más ligeros (100-200 kg): adecuados para zanjas poco profundas y compactación de baja intensidad. Modelos medianos (200-400 kg): ideales para zanjas típicas de servicios públicos. Modelos pesados (400–700+ kg): adecuados para zanjas anchas y compactación de rellenos profundos. Fuerza de compactación Se mide en kilonewtons (kN). Para trabajos en zanjas: lo habitual es entre 20 y 50 kN. Ancho de la placa Placas estrechas (400–500 mm): ideales para zanjas estrechas. Placas anchas (600–700 mm):

How to Choose the Right Size and Power for Your Reversible Plate Compactor
Sin categorizar

Cómo Elegir el Tamaño y la Potencia Adecuados para su Placa Compactadora Reversible

Para elegir el compactador de placas reversible adecuado, hay que ajustar la fuerza centrífuga, el peso operativo, el tamaño de la placa base y la potencia del motor al tipo de suelo, el espesor de la capa, las dimensiones de la zanja o la zona, los objetivos de productividad y las limitaciones de la obra. Esta guía muestra: Las especificaciones clave que afectan directamente a la compactación en la práctica. Un método de dimensionamiento paso a paso con un ejemplo práctico. Tablas de referencia que relacionan tipos de suelo → rangos de fuerza → espesor de la capa. Calculadoras de productividad, consumo de combustible y retorno de la inversión para licitaciones y alquileres. Qué significa realmente «potencia» (y cuánta se necesita en realidad). Qué significa realmente el «tamaño adecuado» Placa compactadora reversible cubren el hueco entre las placas de avance y los rodillos pequeños. Proporcionan una alta energía de compactación con desplazamiento bidireccional, lo que permite a los operadores compactar en espacios reducidos y zanjas sin tener que dar la vuelta a la máquina. «Tamaño adecuado» significa un modelo que: Alcanza la densidad objetivo (objetivos de Proctor/Proctor modificado o de carga de placa) para su tipo de suelo y espesor de capa. Se adapta a la geometría (anchura de la zanja, bordes de losas, alrededor de estructuras) y a la logística de la obra (rampas, puntos de elevación de grúa, puertas). Cumpla los objetivos de productividad (m²/h o metros lineales/h). Equilibra la potencia del motor, el peso y la superficie de la placa para una transferencia de energía eficiente, no solo altas especificaciones sobre el papel. Las especificaciones que importan Fuerza centrífuga (kN) Principal impulsor de la energía de compactación: la fuerza dinámica generada por el o los excitadores. Más no siempre es mejor; un exceso de fuerza en capas finas o sobre superficies granulares puede provocar una vibración excesiva, la migración de partículas o el levantamiento de la superficie. Peso operativo (kg) La masa ayuda a transmitir la fuerza y a reducir el retroceso. Las placas más pesadas suelen compactar capas más profundas, pero el peso debe equilibrarse con la maniobrabilidad y los límites de carga de la superficie. Tamaño de la placa base (An×L, mm) Determina la presión de contacto y la estabilidad de la huella. Las placas más grandes distribuyen la fuerza sobre un área mayor (mejor acabado de la superficie, menos «ondulaciones»), pero la presión de contacto es menor si la fuerza no varía proporcionalmente al área. Frecuencia de vibración (Hz / vpm) y amplitud (mm) Una frecuencia más alta suele beneficiar a los suelos granulares, mientras que una mayor amplitud ayuda a los suelos cohesivos o mixtos. Las placas reversibles suelen funcionar a 55–70 Hz (3300–4200 vpm) con una amplitud de 1,2–2,2 mm, dependiendo de la clase. Potencia del motor (kW/HP) La potencia debe ser suficiente para accionar el excitador bajo carga. Una vez que se cumplen los requisitos del excitador, la potencia adicional aporta poco, a menos que se aumente la fuerza o la velocidad. Los motores con especificaciones excesivas suelen desperdiciar combustible. Velocidad de desplazamiento y capacidad de superación de pendientes Afecta al tiempo de ciclo, especialmente en tramos largos y rampas. Lo habitual es una velocidad de avance de 35-28 m/min y una velocidad de retroceso de unos 10-15 m/min para las clases media y pesada. Clases de modelos y especificaciones típicas Clase Fuerza típica (kN) Peso operativo (kg) Placa base (mm) Frecuencia (Hz) Motor típico (kW) Aspectos destacados de los casos de uso Ligero reversible 20–30 80–140 400–500 × 650–700 60–70 3,5–4,5 Pavimentos, zanjas estrechas, arenas granulares con capas finas Medio reversible 35–45 160–250 500–600 × 700–800 55–65 4,8–6,5 Obras civiles generales, capa base, servicios públicos Pesada reversible 50–65 300–420 600–700 × 800–900 55–65 6,5–8,5 Capa gruesa, relleno, capas de estabilización Extra-pesado reversible 70–90+ 450–600+ 700–850 × 900–1.000 55–60 8,5–11+ Grandes excavaciones, compactación profunda de la subbase, flotas de alquiler para una amplia demanda Tipo de suelo, espesor de la capa y selección de la fuerza El espesor de la capa (la capa compactada en una pasada) depende de la granulometría y la humedad del suelo. Utilice la tabla siguiente como punto de partida para condiciones típicas de humedad bien gestionadas (cercanas a las óptimas): Tipo de suelo frente a fuerza y espesor de capa recomendados Tipo de suelo (Unificado/General) Ejemplos de materiales Fuerza recomendada (kN) Capa típica (mm) Sesgo de frecuencia Notas Granulado limpio (GW, SW) Roca triturada, arena bien clasificada 35–55 200–350 Frecuencia más alta Muy sensible; evitar una vibración excesiva que provoque la migración de partículas Granular con finos (GP-GM, SP-SM) Base de carretera con finos 45–70 200–300 Frecuencia media Equilibrar amplitud y frecuencia; vigilar el intervalo de humedad Arena limosa/grava (SM, GM) Mezclas granulares húmedas 45–65 150–250 Frecuencia media Sensibles al contenido de agua; verificar mediante ensayo de campo Arcilla pobre / arena arcillosa (CL, SC) Cohesiva o mixta 50–80 150–220 Menor frecuencia, mayor amperaje Requiere energía y pasadas controladas para evitar el bombeo Arcilla de alta plasticidad (CH) Arcillas grasas 65–90+ 120–180 Menor frecuencia, mayor amperaje A menudo ineficaz con placas; considerar el uso de rodillos de pie de oveja si el problema persiste El método de clasificación (cinco pasos) Puede convertir esto en una hoja de trabajo rápida para su equipo de ventas. Paso 1: definir el trabajo Tipo de suelo y rango de humedad Espesor de levantamiento objetivo (mm) Geometría (ancho de la zanja, tamaño del área, espacio libre) Productividad (m²/h o m lineales/h) Restricciones de acceso/manipulación (rampas, grúa, límites de los vehículos) Paso 2: elija un rango de fuerza Utilice la tabla «Suelo frente a fuerza» anterior para seleccionar un rango de kN que se ajuste al espesor de la capa y al tipo de suelo. Paso 3: combine el peso y la placa base Capas finas + granular → peso moderado, mayor frecuencia, superficie de placa adecuada. Capas gruesas + cohesivo/mixto → masa más pesada, mayor amplitud, placa de base más grande para mayor estabilidad. Paso 4 — Comprueba la potencia del motor

The Ultimate Road Roller Size
Sin categorizar

El tamaño definitivo de la apisonadora

En la construcción moderna, los rodillos compactadores —también conocidos como compactadores— son máquinas indispensables. Desde la creación de la base de las autopistas hasta la compactación del asfalto en las calles de la ciudad, el rodillo adecuado garantiza la resistencia, la uniformidad y la durabilidad de la superficie. Sin embargo, hay un factor que influye en la elección del equipo más que ningún otro: el tamaño. El tamaño de un rodillo determina no solo su eficacia de compactación, sino también su idoneidad para proyectos específicos, terrenos y tipos de materiales. Por qué el tamaño es importante en los rodillos compactadores Profundidad y eficiencia de compactación Cuanto más pesado y grande es el rodillo, mayor es la fuerza de compactación. Los rodillos más grandes ofrecen una mayor penetración en el suelo, los áridos o las capas de asfalto, lo que los hace ideales para autopistas o cimientos industriales. Los rodillos más pequeños, por el contrario, se centran en la compactación de precisión en entornos estrechos o residenciales. Adaptación a la escala del proyecto Las obras de construcción varían, desde entradas de garaje en zonas residenciales hasta autopistas de seis carriles. Seleccionar un rodillo de gran tamaño para obras pequeñas supone un desperdicio de combustible y mano de obra, mientras que elegir un rodillo de tamaño insuficiente para proyectos grandes provoca retrasos, repetición de trabajos y acabados irregulares. Movilidad y maniobrabilidad Los rodillos pequeños destacan en espacios reducidos, como aceras, jardinería y compactación de zanjas. Los rodillos grandes dominan en proyectos amplios y abiertos donde la maniobrabilidad es menos importante. Coste y retorno de la inversión Los costes de compra o alquiler de la maquinaria aumentan con el tamaño del rodillo. Los costes operativos (combustible, mantenimiento, cualificación del operador) también se incrementan. Adaptar el tamaño del rodillo a los requisitos del proyecto garantiza la rentabilidad sin sacrificar el rendimiento. Clasificación del tamaño de los rodillos En términos generales, los rodillos se clasifican en tres categorías principales de tamaño: Rodillos pequeños/compactos (menos de 3 toneladas) Diseñados para tareas de compactación ligeras o de precisión. Aplicaciones típicas: entradas de viviendas, paisajismo, zanjas, parques infantiles. Rodillos medianos (3-8 toneladas) Equilibrados para ofrecer versatilidad: adecuados para carreteras municipales, aparcamientos e infraestructuras de pequeña y mediana escala. A menudo, la categoría de alquiler más popular debido a su adaptabilidad. Rodillos grandes (8–20+ toneladas) Máquinas de alta compactación destinadas a autopistas, aeropuertos, grandes emplazamientos industriales y obras de movimiento de tierras de gran envergadura. Ofrecen la máxima productividad para proyectos de gran volumen. Tabla de tamaños de rodillos compactadores A continuación se muestra una tabla de tamaños que resume las categorías habituales de rodillos, los tamaños de los tambores, los pesos operativos y las aplicaciones. Categoría de tamaño de rodillo Peso operativo Ancho del tambor Potencia típica (CV) Aplicaciones principales Rodillos pequeños 1–3 toneladas 700–1000 mm 20–35 CV Entradas de vehículos, zanjas, paisajismo Rodillos medianos 3–8 toneladas 1000–1600 mm 35–75 CV Aparcamientos, vías municipales, obras de pequeña envergadura Rodillos grandes 8–20+ toneladas 1600–2200 mm 75–150+ CV Autopistas, aeropuertos, proyectos industriales, cimientos de gran envergadura Rodillos compactos: potencia compacta para trabajos de precisión Especificaciones y características Rango de peso: 1–3 toneladas Ancho del tambor: 700–1000 mm Potencia del motor: 20–35 CV Fuerza de compactación: 15–30 kN Ventajas Fácil de transportar entre obras en remolques pequeños. Maniobrable en espacios reducidos. Menor consumo de combustible y menores costes de funcionamiento. Caso de uso empresarial Un contratista de paisajismo que compacta el suelo para senderos de jardín o un pequeño contratista que pavimenta entradas de garaje residenciales obtiene la máxima eficiencia con un rodillo de 1,5 toneladas. Invertir en maquinaria más grande supondría gastos generales innecesarios. Rodillos compactadores medianos: el caballo de batalla del sector Especificaciones y características Rango de peso: 3–8 toneladas Ancho del tambor: 1000–1600 mm Potencia del motor: 35-75 CV Fuerza de compactación: 30–70 kN Ventajas Versatilidad en proyectos urbanos y rurales. Potencia suficiente para la compactación de asfalto y materiales granulares. Coste operativo equilibrado con la productividad. Casos de uso empresarial Los departamentos municipales de carreteras suelen preferir los rodillos de 6 toneladas porque son lo suficientemente grandes como para trabajar en carreteras regionales, pero siguen siendo transportables para proyectos variados. Las flotas de alquiler también disponen de un amplio stock de este tamaño debido a su demanda universal. Rodillos grandes: compactación de gran potencia para megaproyectos Especificaciones y características Rango de peso: 8–20+ toneladas Ancho del tambor: 1600–2200 mm Potencia del motor: 75–150+ CV Fuerza de compactación: 70–200 kN+ Ventajas Alta productividad en áreas extensas. Compactación profunda adecuada para múltiples capas de material. Diseñada para un funcionamiento continuo en entornos exigentes. Casos de uso empresarial Las grandes empresas de construcción de infraestructuras que trabajan en autopistas de seis carriles o pistas de aeropuertos se benefician al máximo de los rodillos de 12 a 18 toneladas, ya que la productividad por hora compensa los mayores costes de adquisición y funcionamiento. Especificaciones de los rodillos compactadores más allá del tamaño Aunque el tamaño es el factor principal, hay otras especificaciones que influyen en el rendimiento y la toma de decisiones: Rodillos estáticos frente a vibratorios Los rodillos estáticos se basan exclusivamente en el peso. Los rodillos vibratorios utilizan tambores oscilantes, lo que aumenta la profundidad de compactación con menos peso. Rodillos de tambor simple frente a rodillos de doble tambor Rodillos de tambor único: mayor tracción y eficaces en suelos y áridos. Rodillos de doble tambor: acabado superior en asfalto y superficies lisas. Eficiencia del motor La eficiencia en el consumo de combustible afecta directamente a los costes operativos, algo fundamental para grandes flotas y proyectos de larga duración. Integración tecnológica Los rodillos modernos incluyen monitorización de la compactación por GPS, telemática y sistemas de asistencia al operador, lo que mejora la precisión y reduce la necesidad de volver a trabajar. Tabla comparativa: tamaño del rodillo frente al tipo de proyecto Tipo de proyecto Tamaño de rodillo recomendado Justificación Entrada de vivienda Pequeño (1-3 toneladas) Maniobrabilidad en espacios reducidos, gastos generales bajos. Aparcamiento urbano Medio (3–8 toneladas) Cobertura

Scroll al inicio

Póngase en contacto con nosotros ahora