Excalibur Generator

JIANGSU EXCALIBUR POWER MACHINERY CO., LTD | Fabricant de machines électriques à guichet unique

Nom de l’auteur/autrice :Excalibur

Key Components of a Portable Concrete Mixer
Non catégorisé

Composants clés d’une bétonnière portable

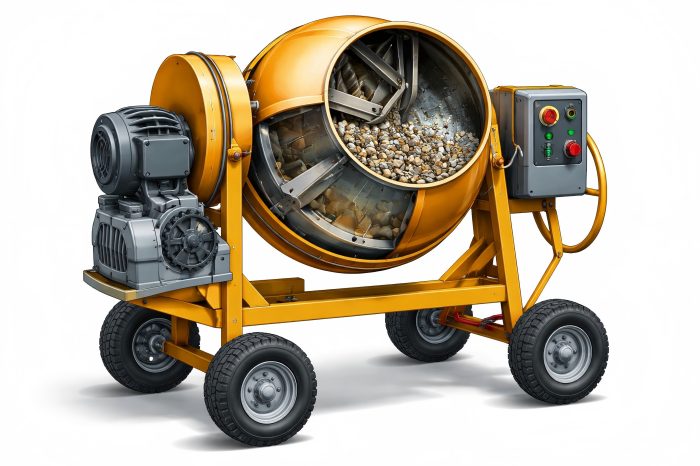
Les bétonnières portables sont indispensables pour les projets de construction de petite et moyenne envergure, car elles permettent de mélanger efficacement le béton sur le chantier. Conçues pour offrir mobilité, rapidité et flexibilité, ces bétonnières sont incontournables dans diverses applications telles que la construction résidentielle, la réfection des routes et l’aménagement paysager. Il est essentiel de bien connaître les composants clés d’une bétonnière portable pour garantir des performances, une durabilité et une sécurité optimales. Quels sont les composants d’une bétonnière portable ? Les bétonnières portables mélangent efficacement le ciment, l’eau et les granulats pour obtenir des mélanges de béton homogènes. Elles sont conçues pour être facilement déplacées sur un chantier, ce qui permet aux ouvriers de mélanger le béton par petites quantités. Ces bétonnières sont indispensables pour les projets nécessitant un malaxage rapide et efficace sans équipement de grande envergure. Tambour Le tambour est le cœur de toute bétonnière. Sa fonction principale est de mélanger minutieusement les ingrédients pour obtenir une consistance homogène. Le tambour est généralement cylindrique et monté sur un axe rotatif, ce qui lui permet de faire tourner les matériaux à l’intérieur. Matériaux et conception Les tambours des bétonnières portables sont généralement fabriqués en acier de haute qualité, résistant à l’usure due au malaxage constant et à l’abrasivité du béton. La conception du tambour est cruciale, car il doit assurer un malaxage efficace tout en minimisant le gaspillage de matériaux. La plupart des tambours sont conçus pour tourner dans un sens pour mélanger et dans l’autre pour décharger le béton. Types de tambours Tambour rotatif : C’est le type le plus courant dans les bétonnières portables. Il tourne sur son axe, assurant un mélange homogène des composants. Tambour non rotatif : ces tambours sont fixes, et le béton est mélangé par des pales ou des lames rotatives à l’intérieur du tambour. La vitesse de rotation du tambour est cruciale pour un malaxage correct. Une vitesse plus lente est souvent utilisée pour les mélanges lourds et denses, tandis qu’une vitesse plus élevée est utilisée pour un malaxage plus rapide avec des granulats plus légers. Type de tambour Sens de rotation Efficacité du malaxage Utilisations courantes Tambour rotatif Dans un seul sens Élevée Projets de petite à moyenne envergure Tambour non rotatif Fixe Modéré Applications spécialisées, usage en laboratoire Moteur Le moteur est le cœur de la bétonnière portable. Il entraîne la rotation du tambour et les autres composants de la machine. Selon le modèle et l’application, les moteurs sont électriques ou à essence. Types de moteurs Moteurs électriques : la plupart des bétonnières portables utilisent des moteurs électriques, qui sont efficaces et économiques, en particulier pour les opérations en intérieur ou à petite échelle. Les moteurs électriques sont idéaux pour les travaux résidentiels et les petits chantiers commerciaux, où l’accès à une source d’alimentation est disponible. Moteurs à essence : pour les applications plus importantes et plus industrielles, ou les chantiers sans accès à l’électricité, on utilise couramment des moteurs à essence. Ces moteurs offrent plus de puissance et de mobilité, en particulier dans les zones isolées. Puissance du moteur La puissance du moteur, généralement exprimée en chevaux-vapeur (CV), influence directement les performances du malaxeur. Les petits malaxeurs nécessitent généralement entre 1 et 3 CV, tandis que les modèles plus grands peuvent avoir besoin de 5 CV ou plus pour fonctionner efficacement. Type de moteur Puissance (HP) Source de carburant Convient pour Moteur électrique 1 à 3 CV Électricité Projets de petite à moyenne envergure Moteur à essence 3 à 5 CV Essence Grands projets, sites isolés Boîte de vitesses La boîte de vitesses transmet la puissance du moteur au tambour, convertissant la rotation à grande vitesse en un malaxage plus lent et plus puissant pour un mélange efficace du béton. Types de boîtes de vitesses Boîte de vitesses à vitesse unique : courante sur les petites bétonnières, elle offre une seule vitesse de rotation du tambour. Boîte de vitesses à vitesse variable : présente sur les modèles plus avancés, elle permet à l’opérateur de régler la vitesse du tambour, améliorant ainsi le processus de malaxage pour différents types de matériaux. Efficacité et entretien Les boîtes de vitesses garantissent un fonctionnement fluide du malaxeur en transmettant efficacement la puissance du moteur. Une boîte de vitesses de haute qualité assure une transmission efficace de la puissance, prévenant une usure excessive et prolongeant la durée de vie de la machine. Un entretien régulier, tel que la vérification des niveaux d’huile et la lubrification adéquate de la boîte de vitesses, est essentiel pour des performances optimales. Lames/pales Les lames ou pales se trouvent à l’intérieur du tambour et sont conçues pour agiter et mélanger les ingrédients. Elles sont fabriquées en acier ou en métaux résistants à l’abrasion. Conception et fonction Les pales sont positionnées stratégiquement à l’intérieur du tambour afin de maximiser le mouvement et le mélange des ingrédients du béton. L’angle et la forme des pales peuvent être ajustés pour un mélange optimal. L’efficacité de ces pales a un impact direct sur la consistance et la qualité du mélange de béton. Les pales sont disponibles en plusieurs modèles, notamment : Lames droites : courantes dans les petits malaxeurs, elles sont simples et efficaces pour le malaxage général. Lames hélicoïdales : elles sont conçues pour améliorer l’écoulement et le malaxage des matériaux, réduisant ainsi le temps nécessaire pour obtenir la consistance souhaitée. Type de pale Forme Fonction Idéales pour Lames droites Plates Mélange de base, économique Petits lots, usage domestique Lames hélicoïdales Spirales/hélicoïdales Meilleur écoulement, mélange plus rapide, gain de temps Industriel et grands lots Châssis Le châssis est la structure qui supporte l’ensemble du malaxeur, y compris le tambour, le moteur, la boîte de vitesses et les autres composants. Il assure la stabilité et permet de transporter le malaxeur en toute sécurité sur le chantier. Matériaux et conception Châssis en acier et en aluminium, offrant résistance, durabilité et légèreté pour une mobilité aisée. Caractéristiques Roues : les bétonnières portables sont souvent équipées de grandes roues, ce qui facilite leur
How to Choose the Right Screed Method
Non catégorisé

Comment choisir la bonne méthode de chape pour votre projet de construction

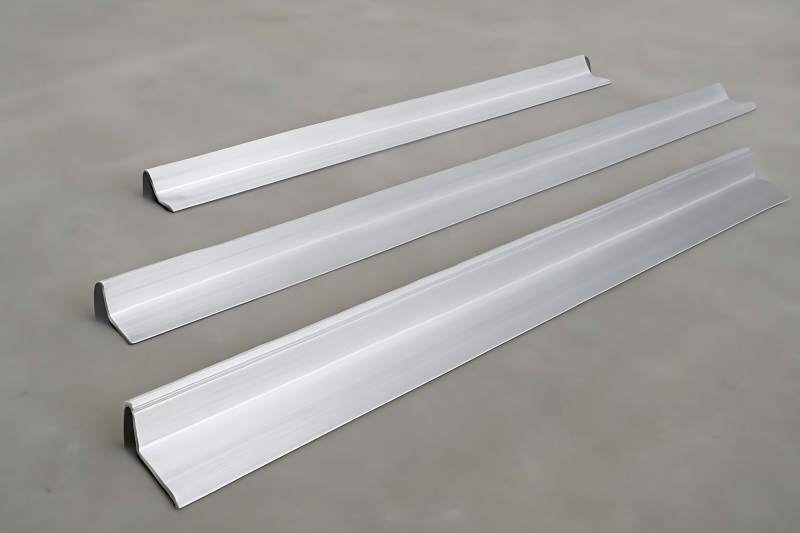
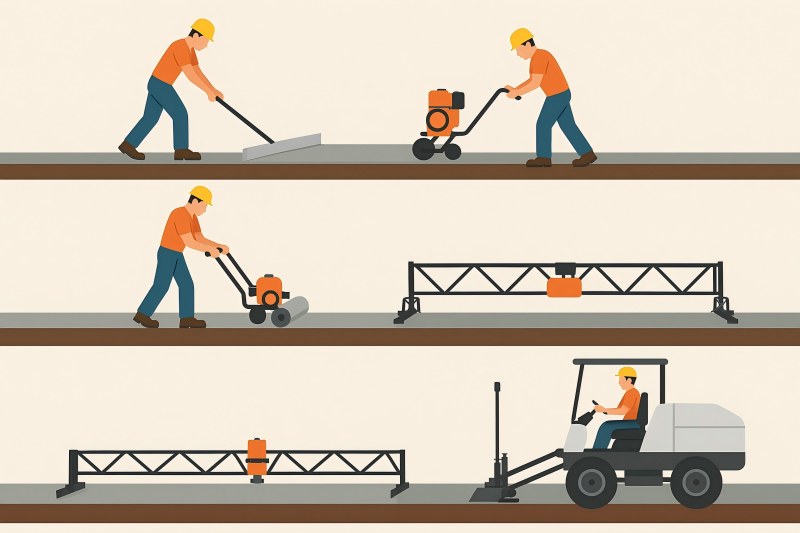
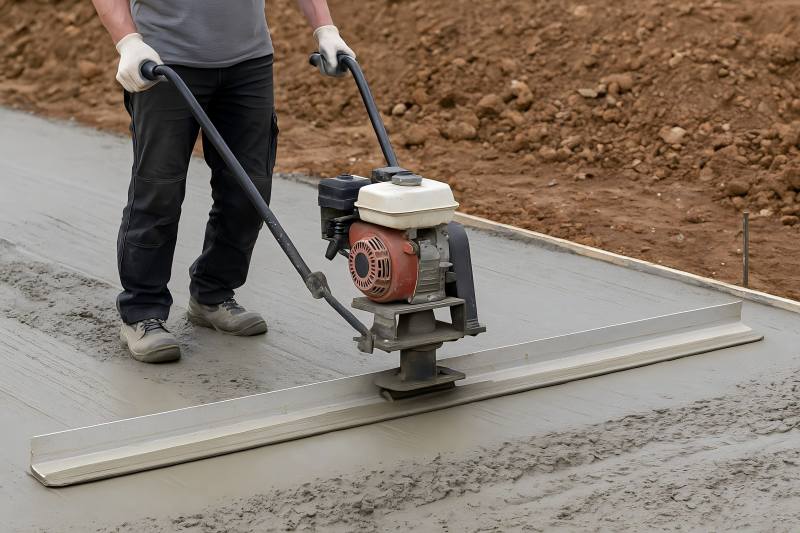
Que vous prépariez des sols pour des installations industrielles, que vous niveliez des dalles pour des habitations résidentielles ou que vous posiez de grandes surfaces pour des bâtiments commerciaux, la technique de ragréage que vous choisissez a une incidence directe sur la planéité de la surface, les performances de prise, l’efficacité du travail et la durabilité à long terme. Les projets de construction modernes ont accès à de multiples systèmes de ragréage — des ragréages manuels de base aux ragréages laser à haut rendement — chacun offrant des avantages différents en fonction de l’échelle, des exigences de précision et du budget. Face à la demande croissante de tolérances de planéité plus strictes et de cycles de projet plus rapides, il est essentiel pour les chefs de projet, les entrepreneurs et les acheteurs d’équipements de bien comprendre ces options. Qu’est-ce que la lissage et pourquoi est-ce important ? La lissage permet de niveler et de lisser le béton frais en éliminant l’excédent de matériau afin d’obtenir une surface uniforme. Un lissage de qualité garantit : Une planéité et un nivellement corrects (essentiels pour les revêtements de sol, la pose de carrelage ou les enduits) Une meilleure performance structurelle Une réduction des fissures Une épaisseur de dalle contrôlée Une productivité accrue et de meilleurs résultats de durcissement Une chape mal réalisée entraîne des surfaces irrégulières, une augmentation des retouches, un ralentissement des délais de chantier et une durabilité réduite du sol. Par conséquent, le choix de la bonne méthode ne repose pas uniquement sur l’équipement : il s’agit d’une décision stratégique en matière de construction. Aperçu des principales méthodes de ragréage La construction moderne utilise plusieurs grandes catégories de chapes : Lissage manuel (lissage à la main / lissage à la règle) Lissage par vibration (à moteur ou électrique) Lissage au rouleau Lisseuse à treillis Chape à laser (à conducteur accompagnant ou autoportée) Chaque méthode diffère en termes de puissance de vibration, de qualité de finition, de main-d’œuvre requise et de coût. Lissage manuel Fonctionnement La lissage manuel utilise une longue règle ou une barre de lissage en aluminium tirée sur la surface du béton par un ou deux ouvriers. Il ne comprend ni moteur ni système de vibration. Avantages Inconvénients Faible coût et grande accessibilité Très exigeant en main-d’œuvre Convient aux très petites surfaces Difficile d’obtenir une grande planéité Facile à transporter et à utiliser Peu efficace pour les coulées de grande envergure Pas de compactage, risque accru de formation de nids d’abeilles ou de vides Idéal pour Dalles de salle de bains Réparations de trottoirs Petites réparations de sols résidentiels Zones difficiles d’accès où les machines ne peuvent pas entrer Règle vibrante Fonctionnement Une règle vibrante se compose d’une longue lame entraînée par un moteur électrique ou à essence. Les vibrations aident à consolider le béton tout en le nivelant. Avantages Inconvénients Plus rapide que le lissage manuel Nécessite des opérateurs formés Fournit une vibration uniforme et un meilleur compactage de la surface N’est pas idéal pour les très grandes dalles Réduit la fatigue des ouvriers La rectitude et l’uniformité dépendent des compétences de l’opérateur Peut être utilisé pour des coulées de taille moyenne Idéal pour Dalles résidentielles et garages Petits sols commerciaux Projets de construction à usage général Règle à rouleau Fonctionnement Un tube rotatif (rouleau) tourne sur la surface du béton, enlevant l’excédent et lissant le béton à un niveau constant. Certains modèles sont électriques ou hydrauliques. Avantages Inconvénients Excellente uniformité Vibrations limitées ; peut nécessiter un compactage supplémentaire Réduit la fatigue de l’opérateur Ne convient pas aux très grandes surfaces industrielles Convient bien aux mélanges à faible affaissement Idéal pour le béton décoratif ou de revêtement Idéal pour Trottoirs, caniveaux et bordures Parkings Béton décoratif estampé Chape à treillis Fonctionnement Une longue poutre en acier alimentée par des moteurs à essence enjambe de larges dalles (8 à 20 mètres). Les vibrations se propagent le long de la poutre pour consolider le béton. Avantages Inconvénients Puissance de vibration élevée Nécessite une installation par des professionnels Excellent pour les travées larges Lourd et difficile à transporter Bonne planéité sur de longues distances Pas idéal pour les espaces restreints Grande productivité pour les sols industriels Idéal pour Sols industriels Entrepôts Grands ateliers Dalles de maintenance aéroportuaire Chape laser Les règles laser sont les plus avancées, offrant la plus grande précision et le rendement le plus élevé. Fonctionnement Un émetteur laser définit le niveau de référence. La machine ajuste automatiquement la tête de niveleuse pour s’aligner sur ce niveau, offrant ainsi une planéité quasi parfaite. Avantages Inconvénients Meilleure planéité (cotes FF/FL) Coût élevé de l’équipement Rendement le plus élevé du secteur Nécessite un espace ouvert et une bonne planification Contrôle automatique du niveau Formation nécessaire pour les opérateurs Réduit la main-d’œuvre et les retouches Indispensable pour les sols ultra-plats Idéal pour Grands centres commerciaux et entrepôts Centres de distribution logistique Sols industriels pour chariots élévateurs Tout projet nécessitant des spécifications FF/FL ultra-lisses Tableau comparatif : méthodes de chape vs facteurs de performance clés Le tableau suivant compare les principales méthodes de chape en fonction de facteurs de performance quantitatifs du projet : Comparaison des performances des méthodes de chape Méthode de chape Rendement journalier (m²/jour) Niveau de planéité typique Main-d’œuvre requise Type de projet le plus adapté Chape manuelle 50–150 m² Faible 3 à 4 ouvriers Petites réparations, résidentiel Règle vibrante 200–500 m² Moyenne 2 à 3 ouvriers Sols de petite à moyenne superficie Règle à rouleau 250–600 m² Moyenne 2 ouvriers Trottoirs, décoratif Chape sur treillis 500–1 500 m² Élevé 3 à 5 ouvriers Dalles industrielles Chape laser 1 500–4 000 m² Très élevé (Superflat) 2 à 3 ouvriers Entrepôts, centres de distribution Comparaison des coûts et évaluation du retour sur investissement Le choix d’une méthode de chape implique également des considérations de coût. Vous trouverez ci-dessous une ventilation approximative. Facteurs de coût par type de chape Type de chape Fourchette de coûts d’équipement (USD) Coût de la main-d’œuvre / m² Risque de reprise Rentabilité globale Chape manuelle 50–300

Troubleshooting Vibrating Screed Problems
Non catégorisé

Dépannage des problèmes liés à la table vibrante : vibrations, traces de lame, faible rendement

Les lisses vibrantes sont des outils indispensables pour les entrepreneurs en béton, car elles permettent un nivellement plus rapide, réduisent les besoins en main-d’œuvre et offrent des finitions de dalles plus lisses que le lissage manuel. Mais comme tout équipement de chantier, les lisses vibrantes peuvent rencontrer des problèmes qui affectent leurs performances, la qualité de la surface et la productivité. Lorsque des problèmes surviennent, tels que des vibrations excessives, des marques de lame et un faible rendement, les entrepreneurs doivent en comprendre les causes profondes et mettre en œuvre des mesures correctives efficaces pour éviter les retouches, les temps d’arrêt et les dalles irrégulières. Comprendre le fonctionnement des screeds vibrants Une règle vibrante utilise une combinaison de longueur de lame, de poids et de fréquence de vibration pour niveler et compacter le béton. Le moteur (électrique ou à essence) transmet des vibrations à travers la lame, aidant le béton à se tasser, expulsant l’air emprisonné et créant une surface relativement lisse. Les composants clés comprennent : Moteur (contrôle la fréquence de vibration) Poids excentrique ou module de vibration Lame de la règle (différentes longueurs et épaisseurs) Commandes de la poignée et accélérateur Supports de fixation et fixations Tout problème au niveau de ces composants peut affecter la planéité de la dalle, le temps de finition et la productivité globale. Problèmes les plus courants liés aux lames vibrantes Bien que les lames vibrantes soient des machines simples, plusieurs problèmes peuvent survenir pendant leur fonctionnement : Vibrations excessives ou instables La table vibre plus fortement que prévu, devient instable, vibre de manière saccadée sur la surface ou devient difficile à contrôler. Marques de lame et imperfections de surface Des lignes, des creux, des ondulations ou des marques de vibration apparaissent derrière la lame de la table. Faible rendement ou faible productivité La table de lissage couvre moins de mètres carrés par heure ou a du mal à se déplacer sur le béton. Densité inégale du béton Certaines sections semblent avoir été trop vibrées tandis que d’autres restent rugueuses ou mal compactées. Problèmes de moteur Vibration insuffisante, surchauffe, régime instable ou calage fréquent. Causes et solutions en cas de vibrations excessives Des vibrations excessives surviennent souvent lorsque les opérateurs utilisent des lames trop longues ou des composants de mauvaise qualité. Des vibrations incontrôlées affectent la qualité de la dalle et entraînent une fatigue de l’opérateur. Causes courantes des vibrations excessives Vis ou fixations desserrées dans le support de montage ou la lame Module de vibration usé ou déséquilibré Réglage trop élevé de l’accélérateur du moteur Longueur de lame trop importante par rapport à la puissance du moteur Épaisseur de lame inadaptée L’opérateur pousse la règle au lieu de la laisser glisser Fréquence de vibration inadaptée à la consistance du béton Solutions Serrer toutes les vis, tous les boulons et tous les raccords avant chaque utilisation Inspecter et remplacer les modules de vibration présentant des signes d’usure Régler l’accélérateur à la vitesse de fonctionnement recommandée Utilisez une lame de longueur appropriée (généralement 2 à 4 m pour les talocheuses à main) Choisissez une lame plus épaisse (≥ 3 mm) pour réduire les vibrations sur les enrobés rigides Laissez la règle avancer naturellement — ne la forcez pas Réduire la fréquence de vibration pour les mélanges de béton plus secs Causes et solutions pour les marques de lame et les lignes de surface Les marques de lame — telles que les ondulations, les crêtes ou les lignes de vibration — sont souvent le résultat d’une fréquence de vibration inappropriée, d’un mauvais choix de lame ou d’une technique d’utilisation inadéquate. Causes courantes des marques de lame Lame non à niveau (bord avant s’enfonçant dans le béton) Consistance inégale du béton le long de la coulée Lame trop fine, provoquant une déformation Vibration trop faible — ne permet pas de consolider la surface Déplacement trop rapide, laissant des stries Lame usée ou tordue Prise trop rapide du béton par temps chaud L’opérateur soulève ou incline la lame involontairement Solutions Vérifier le niveau et régler les poignées pour maintenir un angle de lame constant Utiliser des tuyaux de guidage ou des guides pour maintenir une profondeur de coulage constante Opter pour une lame plus épaisse pour les mélanges plus rigides ou les coulées de grande envergure Augmenter la puissance de vibration pour éliminer les ondulations de surface Ralentissez le mouvement pour permettre un tassement correct Remplacer les lames usées ou tordues Respectez le bon timing : évitez les délais entre la mise en place du béton et le lissage Maintenez une prise stable et évitez d’incliner la lame pendant le fonctionnement Causes et solutions en cas de faible rendement Un faible rendement se produit lorsque la talocheuse a du mal à avancer ou nécessite des retouches fréquentes. Cela réduit l’efficacité du travail et augmente les coûts de main-d’œuvre. Causes courantes d’un faible rendement Puissance du moteur insuffisante Module de vibration usé produisant des vibrations faibles Largeur de lame inadaptée à la consistance du béton Mélange de béton trop sec provoquant une résistance Béton mal réparti devant la règle L’opérateur ne maintient pas un rythme constant Régime moteur trop bas Mauvaise lubrification de la lame (lame sèche frottant sur le béton) Solutions S’assurer que le moteur fonctionne au régime recommandé Remplacer les modules de vibration usés Réduire la longueur de la lame pour le béton à faible affaissement Ajuster la teneur en eau du mélange de béton Effectuer un ratissage et une mise en place corrects avant le lissage Maintenez un mouvement vers l’avant régulier Appliquer un léger brouillard d’huile sur la lame pour réduire la résistance de surface Tableau de dépannage : Problèmes et solutions liés à la règle vibrante Vous trouverez ci-dessous un tableau complet de dépannage pour vous aider à identifier rapidement les problèmes sur le chantier : Problème Cause probable Solution Vibrations excessives Fixations desserrées Serrer toutes les vis et tous les boulons Mouvement instable de la chape Accélérateur trop puissant Réduire le régime moteur Marques de vibration de la lame Lame trop

Blade Length and Thickness for Vibrating Screeds
Non catégorisé

Comprendre la longueur et l’épaisseur de la lame pour les règles vibrantes : guide complet

La finition du béton a considérablement évolué au fil des ans, et les lisses vibrantes sont devenues l’un des outils les plus importants pour les entrepreneurs qui souhaitent obtenir des dalles plus rapides à réaliser, plus planes et plus uniformes. Pourtant, alors que l’on s’intéresse souvent au moteur ou à la fréquence de vibration, un élément clé est fréquemment négligé : la lame de la lisse elle-même. La longueur et l’épaisseur de la lame influencent directement la productivité, la planéité de la surface, l’efficacité du compactage et le confort de l’opérateur. Choisir une combinaison inadaptée peut ralentir le travail, entraîner des dalles irrégulières ou accroître la fatigue des ouvriers. Choisir la bonne combinaison, en revanche, optimise à la fois la vitesse de finition et la qualité de la dalle. Pourquoi la lame de la talocheuse est-elle importante ? La lame est le bord de travail qui entre en contact avec le béton. Alors que le moteur génère des vibrations et un mouvement vers l’avant, la lame est chargée de : Éliminer l’excédent de béton Transmettre les vibrations à la dalle Compacter les granulats Créer une surface plane et régulière Maintenir un mouvement vers l’avant constant Une lame mal choisie peut entraîner : Des surfaces irrégulières Des crêtes Un compactage insuffisant Une fatigue de l’opérateur Une progression lente Vibrations excessives ou défauts de surface Comprendre les dimensions de la lame garantit que la table vibrante offre une finition du béton professionnelle et homogène. Qu’est-ce que la longueur de la lame ? La longueur de la lame désigne la portée horizontale de la lame de la règle vibrante, mesurée d’un bout à l’autre. Les longueurs courantes varient de 1,2 m (4 pieds) à 6 m (20 pieds), selon le type d’outil et l’application. Le rôle de la longueur de la lame La longueur de la lame détermine : La largeur de la passe de béton Le nombre d’ouvriers nécessaires Le niveau de contrôle requis La facilité de manœuvre La planéité et la régularité de la surface Une lame plus longue couvre une plus grande surface par passage, mais nécessite plus de puissance et une manipulation expérimentée. Une lame plus courte offre un meilleur contrôle des détails, mais allonge la durée du travail. Options de longueur de lame et leurs applications Vous trouverez ci-dessous un aperçu général des longueurs de lames de screeds vibrants et des types de projets auxquels elles sont adaptées. Lames courtes (4–8 ft / 1,2–2,4 m) Idéales pour Trottoirs Allées Petites terrasses Allées étroites Espaces exigus ou encombrés Avantages Manipulation aisée Légèreté Idéal pour les opérateurs débutants Idéal pour les finitions très détaillées Limites Lente pour les coulées de béton de grande envergure Nécessite plusieurs passages Lames moyennes (3–4,2 m / 10–14 ft) Idéales pour Dalles résidentielles Garages Petits entrepôts Chantiers de construction généraux Avantages Bon compromis entre rapidité et précision Efficace pour la plupart des travaux courants Limites Légèrement plus lourd Nécessite plus de puissance Lames longues (16–20 pi / 4,8–6 m) Idéal pour Grands sols commerciaux Dalles industrielles Entrepôts Parkings Travaux routiers en béton Avantages Productivité maximale Moins de passages nécessaires Permet d’obtenir des dalles plus planes sur de grandes surfaces Limites Plus lourd et plus difficile à manœuvrer Nécessite des moteurs à haut rendement À confier de préférence à des opérateurs expérimentés Qu’est-ce que l’épaisseur de la lame ? L’épaisseur de la lame désigne l’épaisseur de la paroi de l’extrusion d’aluminium ou de la tôle d’acier utilisée pour former la lame de la talocheuse. Les plages d’épaisseur typiques sont les suivantes : 1,5 mm (usage léger) 2,0 mm (usage moyen) 2,5–3,0 mm (usage industriel intensif) 5 mm et plus (lames épaisses renforcées pour les chapes de grande superficie) Le rôle de l’épaisseur de la lame Des lames plus épaisses améliorent la rigidité et réduisent la flexion. Cela a une incidence directe sur : La force de compactage La planéité générale La longévité de la lame L’efficacité du transfert des vibrations La résistance à la déformation Cependant, les lames plus épaisses sont également plus lourdes, ce qui influe sur la maniabilité et le confort de l’opérateur. Lames de screed fines vs épaisses Il est essentiel de comprendre la différence fonctionnelle entre les lames fines et les lames épaisses. Lames fines (1,5–2,0 mm) Avantages Légèreté Faciles à manœuvrer Adaptées aux petites surfaces Moins fatigant pour l’opérateur Idéal pour Trottoirs Petites dalles Coulées de béton en couche mince Mélanges à faible affaissement Limites Flexion accrue de la lame Compactage réduit Moins adaptées aux travaux de grand volume Lames épaisses (2,5–5 mm+) Avantages Très rigides et durables Haute efficacité de compactage Idéales pour les coulées de grande envergure Finition uniforme de la dalle Moins de déformation sous contrainte Idéal pour Sols commerciaux Installations industrielles Routes et parkings Mélanges à forte affaissement ou rigides Limites Plus lourd Nécessite plus d’expérience Fatigue accrue de l’opérateur en cas d’utilisation manuelle Comment la longueur et l’épaisseur de la lame interagissent La longueur et l’épaisseur de la lame sont étroitement liées. Par exemple : Une lame longue nécessite une plus grande épaisseur pour conserver sa rigidité. Une lame courte peut bien fonctionner avec une construction plus fine. L’utilisation d’une lame longue et fine provoque une flexion, ce qui entraîne des ondulations, des creux ou un nivellement irrégulier. L’utilisation d’une lame courte et épaisse peut être excessive, ajoutant un poids inutile. Choisir une mauvaise combinaison affecte la qualité du béton et la productivité de l’équipe. Longueur et épaisseur recommandées de la lame Ce tableau fournit des recommandations générales pour choisir l’épaisseur de la lame en fonction de sa longueur et du type de chantier. Longueur de la lame Épaisseur typique Idéale pour Remarques 4 ft (1,2 m) 1,5–2,0 mm Petites réparations, trottoirs Très facile à manœuvrer 1,8 m 1,5 à 2,0 mm Allées, terrasses Bonne maniabilité pour les débutants 2,4 m 2,0 mm Dalles résidentielles Équilibre entre rigidité et poids 3,0 m 2,0–2,5 mm Garages, petits entrepôts Couverture plus rapide avec un poids modéré 3,6 m 2,5 mm Projets de taille moyenne Nécessite plus de

Non catégorisé

Règle vibrante ou règle manuelle : laquelle choisir ?

Que vous construisiez le sol d’un entrepôt, une allée, une terrasse ou une grande dalle industrielle, la qualité du processus de lissage détermine la résistance, la planéité et la durabilité du béton. Obtenir un compactage, une régularité de surface et une planéité adéquats a un impact direct sur la résistance structurelle, la qualité de la finition et les besoins d’entretien à long terme. Dans le secteur de la construction actuel, les entrepreneurs et les constructeurs ont généralement le choix entre deux outils principaux pour niveler le béton frais : les lisses manuelles et les lisses vibrantes. Bien que les deux servent le même objectif — éliminer l’excès de béton et créer une surface uniforme —, elles fonctionnent différemment et offrent des performances optimales dans des conditions différentes. Alors, quelle option convient le mieux à votre projet ? Cet article compare les râteaux vibrants et les râteaux manuels en termes de performances, de main-d’œuvre nécessaire, de coût, de qualité de finition et d’applications idéales, afin de vous aider à faire le bon choix. Qu’est-ce qu’une règle manuelle ? Une règle manuelle est l’outil le plus traditionnel et le plus basique utilisé pour le nivellement du béton. Elle se compose généralement d’une règle en aluminium ou en bois que les ouvriers font glisser sur la surface du béton humide pour éliminer l’excédent de matériau et obtenir une surface plane. Comment ça marche Deux ouvriers tiennent chaque extrémité de l’outil et le font glisser sur la dalle de béton, généralement le long de coffrages préinstallés. Ce mouvement « enlève » le béton en excès tout en aidant à répartir les granulats. Où utilise-t-on les règles manuelles ? Les règles manuelles sont couramment utilisées dans : Petites terrasses ou trottoirs Allées de jardin Réparations d’allées Petites dalles intérieures Projets avec un espace de travail limité Les talocheuses manuelles sont simples, légères et ne nécessitent aucune source d’alimentation, mais elles dépendent fortement des compétences de l’opérateur et de son effort physique. Qu’est-ce qu’une talocheuse vibrante ? Une règle vibrante est un outil motorisé qui non seulement nivelle le béton, mais utilise également des vibrations pour tasser les granulats et compacter la surface simultanément. Il en résulte une dalle plus plane, plus dense et plus uniforme. Composants principaux Moteur thermique ou électrique Lame vibrante (en aluminium ou en magnésium) Poignée réglable pour la commande Fonctionnement Lorsque le moteur est mis en marche, la lame vibre à haute fréquence. À mesure que l’opérateur tire la règle sur la surface, les vibrations repoussent l’excédent de béton vers l’arrière, compactent le mélange, réduisent les poches d’air et font remonter l’excès d’eau à la surface. Applications typiques Sols d’entrepôts Dalles de maisons individuelles Parkings Routes et trottoirs Sols industriels Projets de construction de moyenne et grande envergure Comme elles améliorent l’efficacité et la qualité de finition, les règles vibrantes sont largement utilisées dans la construction résidentielle et commerciale. Comparaison détaillée : règles vibrantes vs règles manuelles Pour comprendre leurs différences, il est utile d’évaluer les deux options selon des critères de performance clés. Aperçu de la comparaison de base Caractéristique / Catégorie Règle manuelle Règle vibrante Vitesse Lente Rapide Effectifs requis 2 à 3 ouvriers 1 à 2 ouvriers Compactage Aucun Vibration intégrée pour un meilleur compactage Qualité de finition Dépend de l’habileté Lisse, uniforme, professionnel Coût Faible Investissement initial plus élevé Taille du projet Petit Moyens à grands Facilité d’utilisation Simple mais fatigant Nécessite une formation mais réduit la fatigue Portabilité Très facile Modérée (unité motrice plus lourde) Efficacité et vitesse Les lisses manuelles et vibrantes se distinguent principalement par leur vitesse de travail. Efficacité des talocheuses manuelles Les talocheuses manuelles reposent sur un mouvement physique, ce qui les rend plus lentes et plus exigeantes en main-d’œuvre. Deux ouvriers doivent tirer l’outil simultanément tout en maintenant une pression uniforme. Cette coordination demande des efforts et ralentit le processus de mise en place. Les talocheuses manuelles conviennent souvent pour les petites dalles, mais deviennent peu pratiques pour les grandes surfaces. La fatigue tend à entraîner des passages irréguliers, ce qui oblige à refaire le travail ou à effectuer des retouches. Efficacité des lisseuses vibrantes Une talocheuse vibrante augmente considérablement la vitesse de nivellement. Le moteur entraîne la lame vers l’avant tandis que les vibrations nivellent le béton plus rapidement en moins de passages. Dans la plupart des cas, une talocheuse vibrante peut réaliser un travail 30 à 50 % plus rapidement que les méthodes manuelles. Cela la rend idéale pour les entrepreneurs travaillant avec des délais serrés. Compactage et qualité structurelle Le compactage joue un rôle essentiel dans les performances du béton. Sans un tassement adéquat des granulats, des points faibles ou des vides peuvent se former. Compactage manuel à la règle Une règle manuelle n’assure pratiquement aucun compactage. Les ouvriers doivent recourir à des outils supplémentaires tels que des râteaux, des pilons ou des taloches pour aplanir la dalle. Cela prend du temps et augmente les besoins en main-d’œuvre. Dans les projets de grande envergure, l’absence de compactage peut entraîner : Une diminution de la résistance de surface Des poches d’air Des ondulations en surface Une durabilité réduite de la dalle Compactage par règle vibrante Une règle vibrante combine le nivellement et le compactage en un seul passage. La lame vibrante force les granulats vers le bas, réduit les vides d’air et améliore la densité du béton. Il en résulte : Des dalles plus résistantes Des surfaces plus durables Un risque de fissuration réduit De meilleures performances à long terme Ce compactage intégré offre un avantage évident que les lisses manuelles ne peuvent égaler. Besoins en main-d’œuvre et fatigue des travailleurs Besoins en main-d’œuvre pour le lissage manuel La lissage manuel est physiquement exigeant. Les travailleurs doivent : Soulever la règle Maintenir une pression uniforme La tirer sans à-coups Effectuer plusieurs passages Cela peut être fatigant, surtout sur de grandes surfaces. Il faut généralement plus de travailleurs, ce qui augmente le coût de la main-d’œuvre. Besoins en main-d’œuvre pour une règle vibrante Une table vibrante réduit considérablement la

Choosing Between Hand-Push and Self-propelled Thermoplastic Marking Equipment
Non catégorisé

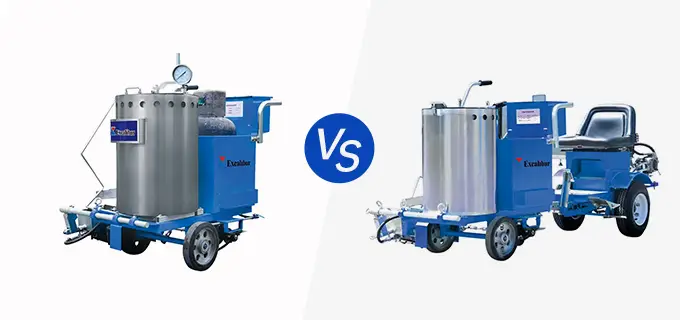
Choisir entre un équipement de marquage thermoplastique à pousser manuellement et un équipement automoteur

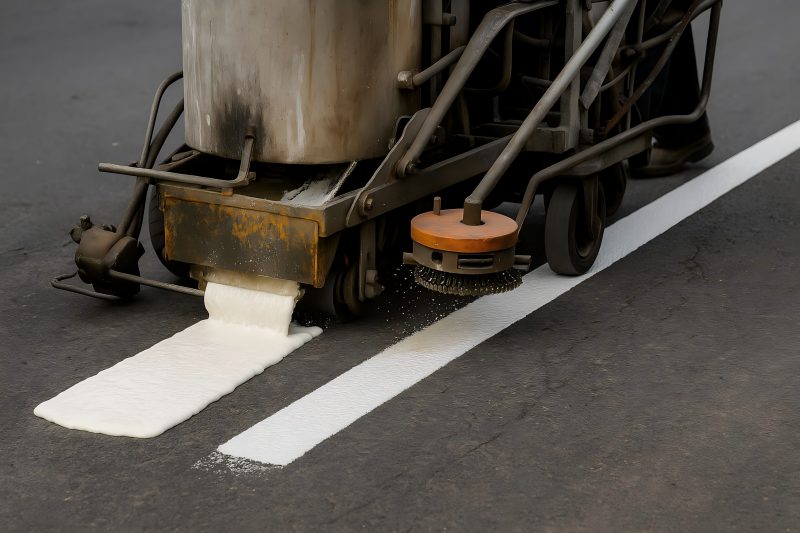
Le marquage routier est l’un des éléments les plus visibles et les plus essentiels des systèmes de gestion du trafic. Qu’il s’agisse de guider les véhicules sur les autoroutes ou d’organiser les voies dans les parkings, un marquage thermoplastique bien appliqué garantit sécurité, clarté et efficacité. L’utilisation croissante des machines de marquage routier thermoplastique a révolutionné ce processus, rendant l’application des lignes plus rapide, plus uniforme et plus durable que la peinture traditionnelle. Parmi les différents types d’équipements disponibles, les machines de marquage thermoplastique à pousser manuellement et les machines automatiques sont les deux plus couramment utilisées. Chacune répond à des échelles opérationnelles, des budgets et des besoins de performance distincts. Comprendre les équipements de marquage thermoplastique Les équipements de marquage thermoplastique sont conçus pour faire fondre, appliquer et étaler le matériau de marquage routier thermoplastique — un composé à base de résine qui devient durable et réfléchissant en refroidissant. Le processus consiste à chauffer le matériau à environ 180–220 °C dans un préchauffeur, à maintenir son état fondu dans une trémie, puis à l’appliquer uniformément à l’aide d’une raclette, d’un système d’extrusion ou d’un système de pulvérisation. Les machines de marquage thermoplastique se divisent en deux types principaux : Machines de marquage routier thermoplastique à poussée manuelle : actionnées manuellement, idéales pour les petits projets et les travaux de traçage minutieux. Machines automatiques de marquage routier thermoplastique : motorisées et automotrices, conçues pour les opérations de marquage de lignes à grande échelle et à grande vitesse. Qu’est-ce qu’une machine de marquage thermoplastique à pousser manuellement ? Une machine de marquage thermoplastique à pousser manuellement est une unité compacte, actionnée manuellement, utilisée pour les petits projets, les tâches d’entretien ou les marquages localisés. L’opérateur pousse physiquement la machine le long de la surface tout en contrôlant la largeur de la ligne, le débit et l’application du cordon. Caractéristiques principales : Petite capacité de trémie (généralement 50 à 100 kg) Propulsion manuelle (sans moteur) Légère, facile à manœuvrer Idéale pour les lignes étroites et les courtes distances Couramment utilisé pour les passages piétons, les parkings et les carrefours urbains Avantages Inconvénients Faible coût d’investissement initial Fatigue de l’opérateur sur de longues distances Entretien et fonctionnement simples Vitesse et capacité de production limitées Excellent contrôle des marquages détaillés et courbes Épaisseur de ligne irrégulière sur des surfaces inégales Consommation de carburant ou puissance requise minimales Ne convient pas aux applications routières à haut débit Qu’est-ce qu’une machine de marquage thermoplastique automotrice ? Une machine automatique de marquage routier thermoplastique est une unité automotrice ou montée sur véhicule conçue pour le marquage de lignes à l’échelle industrielle. Ces machines sont équipées de moteurs, de systèmes hydrauliques, de pompes de précision et d’unités de commande informatisées pour la vitesse, la largeur des lignes et la distribution de billes de verre. Caractéristiques principales : Capacité plus importante (trémie de 300 à 500 kg) Systèmes d’entraînement hydrauliques ou pneumatiques Contrôle automatisé de la largeur et de l’épaisseur des lignes Suivi des lignes par GPS ou guidage par caméra Plusieurs modes de marquage (ligne continue, pointillée ou multiple) Compatible avec les systèmes d’extrusion et de pulvérisation Avantages Inconvénients Productivité élevée et performances constantes Coût plus élevé et fonctionnement plus complexe Convient aux longues lignes droites sur les autoroutes ou les aéroports Nécessite des opérateurs qualifiés Réduit la fatigue de l’opérateur grâce à la propulsion automatique Rayon de braquage plus important — moins adapté aux espaces restreints Les systèmes de billes intégrés garantissent une réflectivité parfaite Entretien plus important et consommation de carburant plus élevée Précision améliorée grâce au guidage numérique ou laser — Principales différences entre les machines à pousser manuellement et les machines automatiques Vous trouverez ci-dessous un tableau comparatif détaillé résumant les principales différences techniques et opérationnelles : Aspect Machine thermoplastique à poussée manuelle Machine thermoplastique automatique Mode de fonctionnement Poussée manuelle Autopropulsée (moteur/entraînement hydraulique) Application idéale Petites surfaces, routes urbaines, parkings Autoroutes, aéroports, zones industrielles Capacité de la trémie 50–100 kg 300 à 500 kg ou plus Vitesse 1–3 km/h (selon l’opérateur) 5–15 km/h (réglable) Source d’alimentation Brûleur manuel ou au GPL Moteur + système hydraulique ou pneumatique Commande de ligne Manuel Commande numérique automatique Distribution de billes de verre Manuel ou semi-automatique Système synchronisé entièrement automatique Niveau de précision Modéré Haute précision (±2 mm) Maintenance Simple, peu coûteuse Complexe, nécessite un entretien régulier Gamme de prix Faible (économique) Élevée (investissement industriel) Choix en fonction de la taille et du type de projet Le type de projet de marquage routier détermine en grande partie quel équipement est le plus adapté. Bien que les deux machines permettent de tracer des lignes thermoplastiques durables, leur efficacité varie en fonction de l’ampleur et de la nature de la tâche. La machine à pousser manuellement est idéale pour : Les routes urbaines avec des voies étroites et de courtes distances Les projets de petite envergure avec des budgets limités Les parkings, les sols d’usine ou les passages piétons L’entretien municipal et les réparations rapides La machine automatique est idéale pour : Le marquage des grandes autoroutes et voies rapides Aéroports, ports maritimes et zones logistiques Travaux de marquage continus sur de longues distances nécessitant une grande uniformité Les entrepreneurs gérant quotidiennement plusieurs projets à grande échelle Efficacité opérationnelle et besoins en main-d’œuvre Une distinction essentielle réside dans l’intensité de la main-d’œuvre. Les machines à pousser manuellement exigent un effort physique continu, ce qui peut ralentir la productivité lors de longues journées de travail. Les modèles automatiques réduisent la fatigue physique grâce à une propulsion mécanisée et à des systèmes contrôlés par ordinateur qui garantissent une qualité constante, même à grande vitesse. Facteur Poussée manuelle Automatique Besoins en main-d’œuvre 2 à 3 travailleurs par opération 1 à 2 ouvriers (principalement pour la supervision) Production quotidienne 800 à 1 500 mètres 5 000 à 10 000 mètres ou plus Régularité de la ligne Dépend des compétences de l’opérateur Réglage numérique pour une épaisseur uniforme Temps d’arrêt Temps de mise en place réduit, recharge manuelle Réduits grâce à des trémies

Common Problems in Thermoplastic Line Marking and How to Fix Them
Non catégorisé

Problèmes courants liés au marquage routier thermoplastique et comment y remédier

Les systèmes de marquage routier thermoplastiques sont largement reconnus pour leur durabilité, leur rétroréflectivité et leur rentabilité à long terme. Lorsqu’ils sont correctement appliqués, les marquages thermoplastiques peuvent durer plusieurs années, résistant à un trafic intense, aux intempéries et à l’usure quotidienne. Cependant, même de légers écarts au niveau de la préparation, du chauffage ou de l’application peuvent entraîner des défauts graves tels que le décollement, la fissuration, la décoloration ou une mauvaise rétroréflectivité. Marquage routier thermoplastique Avant d’aborder ces problèmes, il est important de comprendre le fonctionnement du thermoplastique. Les matériaux de marquage thermoplastiques se composent de résines, de pigments, de charges, de billes de verre et de plastifiants. Solide à température ambiante, le thermoplastique fond en un liquide visqueux lorsqu’il est chauffé à une température comprise entre 180 et 220 °C. Le matériau fondu est appliqué sur la chaussée à l’aide de machines à couler, à extruder ou à pulvériser, et des billes de verre sont ajoutées pour assurer la rétroréflectivité. Lorsqu’il est correctement appliqué : Le matériau adhère fortement à la chaussée. Le revêtement refroidit rapidement, formant une couche solide et résistante à l’usure. Les billes de verre restent partiellement incrustées, réfléchissant les phares la nuit. Cependant, lorsque le processus ne se déroule pas correctement, ces propriétés souhaitées font défaut, ce qui peut entraîner une visibilité réduite, une usure prématurée ou une défaillance totale du marquage. Problèmes courants liés au marquage thermoplastique Mauvaise adhérence à la chaussée Symptômes : Les marquages se décollent peu après leur application. Des sections se soulèvent par plaques ou par lamelles. Les bords s’enroulent ou se détachent du support. Causes probables : La surface de la chaussée était sale, huileuse ou humide. Aucune couche d’apprêt/de fixation n’a été appliquée sur le béton. Température d’application trop basse (<180 °C). Température de la chaussée trop basse (<10 °C). Refroidissement rapide avant la formation complète de l’adhérence. Solutions : Nettoyez toujours soigneusement la chaussée : utilisez de l’air comprimé ou une brosse métallique pour éliminer la poussière, l’huile et le lait de chaux. Pour le béton, appliquez un apprêt (compatible avec les thermoplastiques) et laissez-le sécher avant de procéder au marquage. Vérifiez la température de fusion à l’aide d’un thermomètre ; maintenez-la entre 180 et 220 °C. Assurez-vous que la chaussée est sèche et que la température est supérieure à 10 °C avant l’application. Évitez les conditions venteuses pour empêcher un refroidissement inégal du thermoplastique. Fissuration et fragilité Symptômes : Des fissures apparaissent sur les marquages en l’espace de quelques semaines ou mois. La surface devient crayeuse ou friable. Des morceaux se détachent sous la pression des véhicules. Causes probables : Une surchauffe du matériau (>230 °C) entraîne une dégradation de la résine. Formulation incorrecte du matériau (faible teneur en plastifiant). Application trop épaisse (> 3 mm) ou irrégulière. Dilatation/contraction de la chaussée de base (contrainte thermique). Solutions : Maintenir la température dans la plage spécifiée par le fabricant à l’aide de thermostats. Mélanger continuellement le matériau fondu pour éviter toute surchauffe localisée. Appliquer en couche d’épaisseur uniforme (1,5 à 3 mm max.). Choisissez des mélanges thermoplastiques souples pour les régions soumises à d’importantes variations de température. Évitez de réchauffer plusieurs fois les résidus de matériau, car ils se dégradent rapidement. Faible rétroréflectivité Symptômes : Les marquages semblent ternes ou ne réfléchissent pas la lumière la nuit. La lumière des phares des véhicules n’est pas renvoyée efficacement. Causes probables : Application insuffisante ou inégale des billes de verre. Les billes ne sont pas enfoncées assez profondément (ou trop profondément). Type de billes inadapté ou billes de mauvaise qualité. Débit de matériau excessif recouvrant les billes. Contamination des billes par la poussière ou l’humidité. Solutions : Calibrer les distributeurs de billes pour garantir un débit uniforme (généralement 250 à 400 g/m²). Ajuster le timing pour que les billes tombent immédiatement après l’application, avant la formation d’une peau. Assurez-vous que les billes sont correctement enfoncées : environ 50 à 60 % du diamètre des billes doit être immergé. Conserver les billes de verre dans un environnement sec et hermétique pour éviter qu’elles ne s’agglomèrent. Utiliser des billes à indice élevé homologuées (n = 1,5 ou 1,9) pour une rétroréflectivité maximale. Décoloration ou jaunissement Symptômes : Les marquages blancs jaunissent ou brunissent progressivement avec le temps. La décoloration semble inégale ou par endroits. Causes probables : Surchauffe du matériau lors de la fusion, brûlure des pigments ou des résines. Contamination par des matériaux anciens et dégradés. Poussière en suspension dans l’air ou gaz d’échappement se déposant sur des marques encore chaudes. Pigments de mauvaise qualité présentant une faible stabilité aux UV. Solutions : Maintenez la température de fusion en dessous de 220 °C pour éviter l’oxydation de la résine. Nettoyez régulièrement les cuves pour éliminer les résidus carbonisés. Évitez de réchauffer plusieurs fois les matériaux anciens. Utiliser des pigments stabilisés aux UV certifiés pour une utilisation routière en extérieur. Appliquez les marquages dans des environnements propres et peu poussiéreux lorsque cela est possible. Épaisseur ou largeur de ligne inégale Symptômes : Les lignes présentent des variations d’épaisseur ou de largeur. Les bords semblent irréguliers ou ondulés. Un excès de matériau s’accumule aux points de départ et d’arrivée. Causes probables : Réglage incorrect du sabot ou de la plaque d’extrusion. Viscosité du matériau trop élevée ou trop faible (erreur de température). Vitesse de déplacement irrégulière de la machine. Manque d’expérience de l’opérateur. Solutions : Régler la table de lissage ou les patins d’extrusion pour maintenir une hauteur d’écart constante. Vérifier la température de fusion pour garantir un écoulement correct. Former les opérateurs à maintenir une vitesse de déplacement ou de conduite constante. Utiliser des systèmes de guidage mécaniques ou laser pour obtenir des bords précis. Effectuer des essais sur des zones de test avant de procéder au marquage à grande échelle. Bulles d’air ou piqûres Symptômes : Petits cratères ou piqûres visibles à la surface. Mauvaise adhérence et texture irrégulière. Causes probables : Présence d’humidité sur la chaussée ou condensation pendant l’application. Agitation excessive introduisant de l’air pendant

Thermoplastic vs. Cold Paint Marking Machines
Non catégorisé

Machines de marquage à peinture thermoplastique vs machines de marquage à peinture à froid : les principales différences expliquées

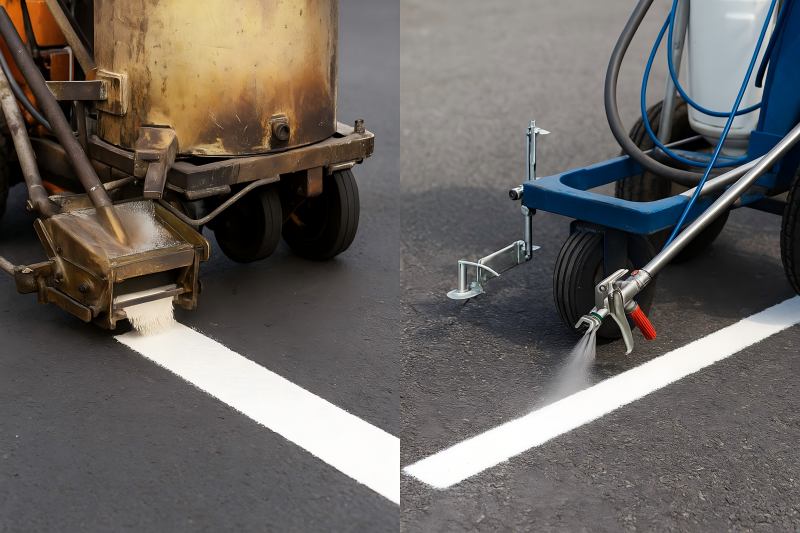
Le marquage routier est essentiel à la sécurité routière : il guide les usagers, délimite les voies et assure une communication visuelle entre les conducteurs et les piétons. Derrière ces lignes vives et durables se cachent deux technologies principales : les machines de marquage thermoplastique et les machines de marquage à la peinture à froid. Chacune répond à des besoins spécifiques en matière de projet, de budget et d’attentes de performance. Introduction aux systèmes de marquage routier Avant de comparer les machines, il est essentiel de comprendre ce qui distingue les marquages thermoplastiques des marquages à la peinture à froid. Les marquages thermoplastiques sont réalisés à partir de poudres ou de granulés solides qui sont fondus à une température comprise entre 180 et 220 °C et appliqués à chaud. Une fois refroidis, ils forment un film épais et résistant à l’usure qui adhère à la chaussée. Ces marquages sont largement utilisés sur les autoroutes, aux intersections et sur les routes à forte circulation. Les marquages à la peinture à froid, en revanche, utilisent des peintures liquides appliquées à température ambiante, à base de solvants ou d’eau. Les peintures sont pulvérisées sur les surfaces et sèchent par évaporation. Elles sont couramment utilisées dans les parkings, sur les routes à faible circulation ou pour les marquages temporaires. Principes de fonctionnement de chaque technologie Machine de marquage thermoplastique Les machines thermoplastiques appliquent un mélange fondu de résine, de billes de verre et de pigments sur la chaussée. L’installation comprend : Préchauffeur : fait fondre et brasse le matériau thermoplastique. Applicateur : il étale le mélange fondu de manière uniforme à l’aide d’une lame de lissage, d’un système d’extrusion ou d’un pulvérisateur sans air. Distributeur de billes de verre : dépose des billes sur la surface fondue pour assurer la rétroréflectivité. Système de contrôle de la température : garantit que le matériau reste dans la plage de travail appropriée. Le matériau refroidit et se solidifie rapidement, créant ainsi une couche routière durable. Machine de marquage à peinture à froid Les machines à peinture à froid pulvérisent de la peinture liquide, à base d’eau ou de solvant, sur la surface de la chaussée. Elles utilisent généralement : Des pistolets de pulvérisation sans air pour une épaisseur de film uniforme. Des réservoirs de peinture sous pression pour un débit constant. Des systèmes à billes de verre en option pour les marquages réfléchissants. Des pochoirs ou des pistolets à main pour les symboles et les lignes. La peinture à froid sèche à température ambiante, ce qui nécessite un minimum de configuration et d’entretien. Comparaison de la composition des matériaux Paramètre Marquage routier thermoplastique Marquage routier à la peinture à froid Matériau de base Résine synthétique, pigments, billes de verre, charges Peinture acrylique, alkyde ou à base de caoutchouc chloré État avant application Granulés solides ou poudre Liquide Température d’application 180–220 °C Température ambiante (20–30 °C) Épaisseur du film 1,5–3,0 mm 0,3–0,6 mm Mécanisme de séchage Refroidissement et solidification Évaporation du solvant ou de l’eau Rétroréflectivité Excellente (billes intégrées) Modérée (perles en surface) Durabilité 2 à 4 ans 6 à 18 mois Les marquages thermoplastiques sont plus épais et plus résistants grâce à leur structure en résine et à leurs propriétés d’adhérence élevées, tandis que les systèmes de peinture à froid offrent une application plus rapide et plus facile à moindre coût. Présentation des composants de la machine Composants des machines de marquage thermoplastique Cuve de fusion (préchauffeur) pour la préparation des matériaux. Sabot d’application ou extrudeuse pour une largeur de ligne uniforme. Distributeur de billes de verre pour la réflectivité. Système de brûleurs de chauffage pour le contrôle de la température. Roues et châssis pour la mobilité et la précision. Composants de la machine de marquage à peinture à froid Réservoir de peinture pour contenir le produit liquide. Pompe haute pression (système airless) pour la pulvérisation. Pistolets et buses de pulvérisation pour le contrôle des lignes. Applicateur de billes (en option) pour une meilleure visibilité. Châssis manuel ou autoporté pour une utilisation flexible. Alors que les machines thermoplastiques sont plus complexes et nécessitent un préchauffage, les systèmes de peinture à froid sont légers, portables et faciles à entretenir. Scénarios d’application Cas d’utilisation Machine de marquage thermoplastique Machine de marquage à peinture à froid Autoroutes et voies rapides ✅ Excellent – Longue durée de vie et haute visibilité ⚠️ Durée de vie réduite en cas de trafic intense Routes urbaines et carrefours ✅ Excellent – Résistant à la charge des véhicules ⚠️ Se décolore rapidement en raison de l’abrasion Parkings et entrepôts ⚙️ Possible mais peu économique ✅ Idéal – Rapide, simple, peu coûteux Marquages routiers temporaires ❌ Ne convient pas ✅ Facile à retirer ou à repeindre Conditions météorologiques froides ou humides ⚠️ Nécessite une chaussée sèche et de la chaleur ✅ Meilleure adaptabilité Projets à petit budget ❌ Coût initial plus élevé ✅ Coût par intervention réduit Les machines thermoplastiques sont conçues pour durer et résister à un usage intensif, tandis que les systèmes de peinture à froid sont parfaits pour les applications à court terme ou à faible trafic. Caractéristiques de performance Durabilité Les marquages thermoplastiques résistent à la friction des véhicules, à l’exposition aux UV et aux variations de température pendant plusieurs années. En revanche, la peinture à froid a tendance à s’user plus rapidement en raison de son film plus fin. Réflectivité Les marquages thermoplastiques intègrent des billes de verre lors de la phase de fusion, garantissant une rétroréflectivité constante même après des années d’utilisation. La peinture à froid repose sur des billes en surface, qui s’usent plus rapidement. Fréquence d’entretien Les lignes thermoplastiques doivent être réappliquées tous les 3 à 5 ans, tandis que la peinture à froid nécessite souvent un rafraîchissement tous les 6 à 12 mois, en fonction du volume de trafic. Séchage et durcissement Thermoplastique : refroidit et se solidifie en 3 à 5 minutes. Peinture à froid : sèche en 10 à 30 minutes (ou plus en cas de forte humidité). Analyse des coûts et économie du

How Thermoplastic Road Marking Machines Work
Non catégorisé

Comment fonctionnent les machines de marquage routier thermoplastiques : un guide étape par étape

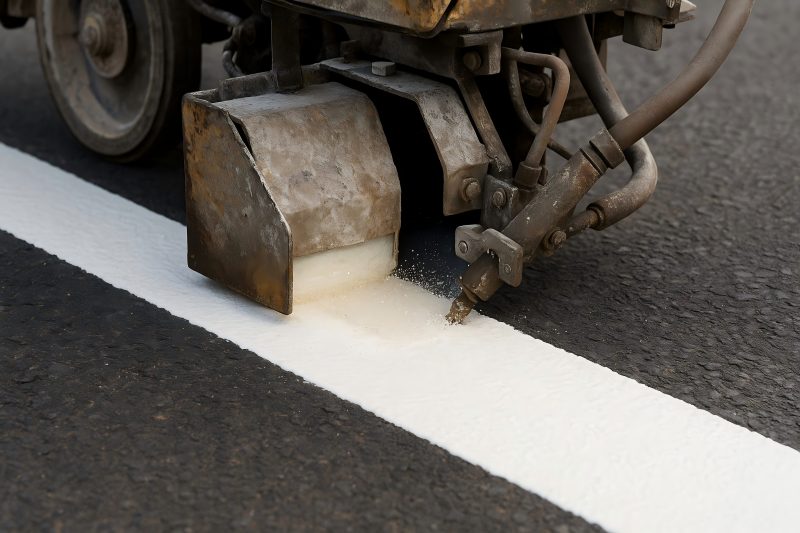
Le marquage routier garantit la sécurité, guide la circulation et régule efficacement le mouvement des véhicules. Parmi les différentes technologies utilisées pour l’application de ces marquages, les machines de marquage routier thermoplastique se distinguent par leur durabilité, leur réflectivité et leur séchage rapide. Nous proposons une explication détaillée, étape par étape, du fonctionnement de ces machines — de la préparation du matériau à l’application —, offrant ainsi des informations utiles aux ingénieurs, aux entrepreneurs et aux planificateurs d’infrastructures. Comprendre le marquage routier thermoplastique Les marquages thermoplastiques sont composés de résine synthétique, de pigments, de billes de verre et de charges. Lorsqu’il est chauffé à environ 180 °C–200 °C (356 °F–392 °F), le matériau fond pour prendre une forme liquide adaptée à l’application. En refroidissant, il forme une ligne durable, réfléchissante et résistante à l’usure. Ces marquages sont utilisés dans les zones à forte circulation, telles que les autoroutes, les intersections, les passages piétons et les pistes d’aéroport, où la longévité et la visibilité sont essentielles. La machine de marquage routier thermoplastique est l’élément central de ce processus ; elle est conçue pour chauffer, appliquer et garantir le placement précis du matériau fondu sur la chaussée. Composants d’une machine de marquage routier thermoplastique Avant de démarrer le processus, il est essentiel de comprendre les principaux composants de la machine. Chaque composant contribue à la précision de l’application, à l’uniformité du matériau et à l’efficacité du fonctionnement. Cuve de fusion (préchauffeur) : chauffe les matériaux thermoplastiques jusqu’à ce qu’ils atteignent l’état liquide avant l’application. Généralement à double paroi pour une isolation thermique efficace. Brûleur au diesel ou au GPL : fournit la chaleur nécessaire pour faire fondre le composé thermoplastique de manière homogène. Règle / Extrudeuse / Applicateur par pulvérisation : contrôle la manière dont le thermoplastique fondu est appliqué — par extrusion, par règle ou par pulvérisation. Distributeur de billes de verre : applique des billes de verre réfléchissantes immédiatement après le marquage pour améliorer la visibilité nocturne. Système de contrôle thermostatique : maintient une température constante pour éviter que le matériau ne brûle ou ne soit insuffisamment chauffé. Agitateur / dispositif de mélange : maintient le thermoplastique fondu uniformément mélangé pour éviter la formation de grumeaux. Sabot de marquage ou tête de marquage : Détermine la largeur et les bords de la ligne conformément aux spécifications de marquage. Roues et système de guidage : assurent un déplacement droit, précis et stable le long du tracé de marquage désigné. Étape 1 : Préparation du matériau Le matériau thermoplastique est généralement fourni sous forme de bloc solide ou de granulés. Avant de le charger dans la machine de marquage, les opérateurs doivent s’assurer que le matériau est conforme aux spécifications, c’est-à-dire exempt d’humidité et de débris. Procédure : Vérifier la formulation — Vérifier les proportions de résine, de pigment et de billes de verre conformément aux spécifications du projet. Charger dans le réservoir du préchauffeur — Le préchauffeur (ou cuve de fusion) utilise un brûleur au GPL ou au diesel pour chauffer le matériau à une température comprise entre 180 °C et 200 °C. Remuer en continu — L’agitateur assure une fusion uniforme et empêche la brûlure. Surveiller la température — Une surchauffe peut altérer la couleur et réduire la force d’adhérence. Remarque : L’étape de préchauffage dure généralement entre 40 et 60 minutes, en fonction de la taille du lot et de la température ambiante. Étape 2 : Préparation de la surface Une surface propre et sèche est essentielle pour une adhérence solide. Avant d’appliquer les marquages thermoplastiques, la surface de la route est inspectée et préparée. Étapes : Nettoyez la surface à l’aide de souffleurs d’air, de brosses ou de systèmes d’aspiration pour éliminer la poussière, l’huile et les particules libres. Séchez complètement la zone, en particulier après la pluie, car l’humidité nuit à l’adhérence. Appliquez un apprêt si nécessaire, en particulier sur les routes en béton, pour améliorer l’adhérence. L’apprêt est généralement un liquide à séchage rapide appliqué au pinceau ou au pistolet 10 à 15 minutes avant le marquage. Étape 3 : Configuration et étalonnage de la machine Une fois la chaussée et le matériau prêts, la machine de marquage doit être configurée selon les spécifications du projet. Réglage de la largeur et de l’épaisseur de la ligne : réglez le sabot de marquage ou la tête de marquage à la largeur de ligne souhaitée (généralement 100 mm à 150 mm). Vérification des commandes de température : assurez-vous que le matériau dans la cuve et la tête d’application se trouvent tous deux dans la plage de température cible. Calibrer le distributeur de billes de verre : régler le débit de billes en fonction des exigences du projet — généralement 200 à 400 g/m². Tracer les lignes de guidage : les géomètres ou les opérateurs tracent des lignes à la craie ou des repères laser pour l’alignement. L’étalonnage garantit une épaisseur uniforme, des bords nets et une réflectivité adéquate. Étape 4 : Transfert du matériau vers la machine de marquage Après la fusion et l’homogénéisation dans le préchauffeur, le thermoplastique fondu est transféré vers la trémie d’application plus petite de la machine de marquage routier. Cette étape nécessite de la prudence afin de maintenir une température constante et d’éviter la formation de poches d’air. Processus de transfert type : Le matériau préchauffé est versé à travers un tamis filtrant pour éliminer les grumeaux. Remplissez la trémie jusqu’au niveau de matériau souhaité. L’agitateur interne de la trémie continue de remuer le matériau pendant l’application. Contrôle de la température : La température du matériau doit rester comprise entre 180 °C et 200 °C dans la trémie afin de garantir un écoulement régulier à travers la patte de marquage. Étape 5 : Application sur la chaussée Il s’agit de l’étape opérationnelle principale au cours de laquelle le thermoplastique fondu est déposé sous forme de marquages. Il existe trois méthodes d’application principales en fonction du type de machine : Méthode d’application Description Avantages Utilisations courantes Type à coulée Le matériau s’écoule par

The Role of Reversible Plate Compactors in Pipeline and Trench Work
Non catégorisé

Le rôle des plaques compactrices réversibles dans les travaux de canalisations et de tranchées

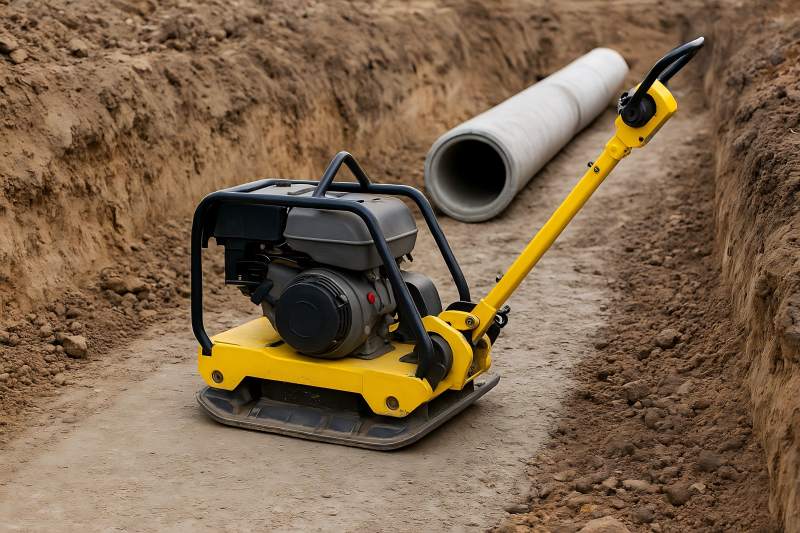
La construction de canalisations et de tranchées nécessite une préparation minutieuse du sol et un compactage fiable pour garantir une stabilité à long terme. Les compacteurs à plaque réversibles comptent parmi les outils les plus polyvalents et les plus efficaces pour le compactage des sols. Leur capacité à fonctionner aussi bien en marche avant qu’en marche arrière, associée à des performances de compactage élevées, les rend indispensables pour la pose de canalisations, les travaux de tranchée et d’autres projets de génie civil. Le compactage est essentiel dans la construction de réseaux souterrains et de canalisations. Un sol mal compacté entraîne un tassement, un désalignement des canalisations, des fuites et des coûts d’entretien élevés. Pour les tranchées et les canalisations, il est essentiel d’obtenir une densité uniforme et un remblayage stable. Les plaques compactrices réversibles sont privilégiés pour leur polyvalence et leur efficacité : Ils offrent des forces de compactage supérieures à celles des compacteurs à plaque avant. Ils fonctionnent efficacement dans les espaces confinés. Ils se déplacent dans les deux sens, ce qui garantit flexibilité et productivité. Selon un rapport de 2024 publié par Global Market Insights, le marché des équipements de compactage devrait connaître une croissance annuelle moyenne de 4,2 % jusqu’en 2030, les compacteurs à plaque réversibles représentant un segment en pleine expansion en raison du développement des infrastructures urbaines et des réseaux de canalisations. Qu’est-ce qu’un plaques compactrices réversibles ? Un compacteur à plaque réversible compacte la terre, le gravier et l’asphalte. Contrairement aux compacteurs unidirectionnels, les modèles réversibles peuvent se déplacer vers l’avant et vers l’arrière sans faire demi-tour, ce qui les rend très efficaces dans les tranchées et les espaces étroits. Composants clés : Plaque de base : une plaque d’acier lourde qui transfère l’énergie vibratoire dans le sol. Unité d’excitation : génère des vibrations via un arbre excentrique. Moteur : alimente l’excitateur, généralement à essence ou diesel. Système de commande de marche arrière : Permet le compactage en marche avant, en marche arrière et ponctuel. Caractéristiques techniques types (RPC de taille moyenne) : Poids : 150–400 kg Force centrifuge : 20–50 kN Vitesse de travail : 20–30 m/min Dimensions de la plaque : 500 à 700 mm de large Pourquoi les plaques compactrices réversibles sont indispensables pour les travaux de canalisation et de tranchée La construction de canalisations et de tranchées présente des défis particuliers. Les compacteurs à plaque réversibles répondent efficacement à ces défis : Travaux en espace confiné Les tranchées sont étroites et difficiles à parcourir avec des engins de compactage plus volumineux comme les rouleaux. Les compacteurs à plaque réversibles sont compacts, maniables et peuvent compacter le sol à proximité des parois de la tranchée sans endommager les canalisations. Fonctionnement bidirectionnel Dans les tranchées, l’espace pour faire demi-tour est limité. La capacité des compacteurs à plaque réversibles à fonctionner en marche avant et arrière élimine les pertes de temps et améliore l’efficacité. Profondeur de compactage supérieure Par rapport aux compacteurs à plaque avant, les modèles réversibles génèrent des vibrations plus puissantes et des forces de compactage plus importantes, atteignant des profondeurs plus grandes (jusqu’à 60 cm par passage selon le type de sol). Stabilité de la couche de fondation et du remblai Le compactage autour et au-dessus de la canalisation garantit un lit de pose adéquat, empêche l’affaissement et réduit le risque de fuite. Les RPC sont idéaux pour le compactage des sols granulaires utilisés dans le remblayage. Rentabilité Les compacteurs à plaque réversibles réduisent les besoins en main-d’œuvre et les travaux de reprise causés par un compactage insuffisant. Une tranchée bien compactée augmente la durée de vie de la canalisation, ce qui réduit les coûts d’entretien. Applications des plaques compactrices réversibles dans les travaux de canalisations et de tranchées Application Rôle du compacteur à plaque réversible Préparation du lit de pose Assure un compactage uniforme avant la pose des canalisations. Remblayage autour des canalisations Assure un compactage stable du sol sans endommager les canalisations. Compactage de tranchées étroites Efficace dans les espaces restreints où les rouleaux ne peuvent pas intervenir. Réparation de nids-de-poule (au-dessus de la tranchée) Compacte les couches d’asphalte après le remblayage de la tranchée. Installation de réseaux (gaz, eau, télécommunications) Empêche l’affaissement et le désalignement des réseaux installés. Performances de compactage dans différents types de sols Les compacteurs à plaque réversible sont les mieux adaptés aux sols granulaires (sable, gravier) et aux sols mixtes. Les sols cohésifs (argile) peuvent nécessiter des rouleaux à patte de mouton, mais les compacteurs à plaque réversible peuvent tout de même être efficaces en effectuant plusieurs passages. Type de sol Efficacité de compactage avec un compacteur à plaque réversible Passages recommandés Sable Élevée – atteint 95 % de la densité Proctor 2 à 3 passages Gravier Très élevée – excellent enchevêtrement 2 à 3 passages Sol mixte Modéré à élevé 3 à 4 passages Argile Faible à modéré – peut retenir l’eau 4 à 6 passages Étude de cas : remblayage de canalisations à l’aide de RPC Un projet municipal d’approvisionnement en eau en Asie du Sud-Est a utilisé des RPC pour le compactage des tranchées : Longueur du projet : 15 km de canalisations d’eau. Profondeur de la tranchée : 1,5–2,0 m. Type de sol : sable granuleux et gravier. Objectif de compactage : densité Proctor standard de 95 %. Résultats : Densité requise atteinte en 2 à 3 passages. Réduction du temps de compactage de 35 % par rapport au damage manuel. Aucun cas d’affaissement de tranchée au cours des 12 mois suivant l’installation. Ce cas met en évidence la manière dont les compacteurs à plaque réversible améliorent la productivité et la stabilité à long terme. Choisir le bon plaques compactrices réversibles pour les travaux de tranchée Lors du choix d’un compacteur à plaque réversible pour des projets de canalisations ou de tranchées, tenez compte des éléments suivants : Poids de la machine Modèles légers (100–200 kg) : adaptés aux tranchées peu profondes et au compactage léger. Modèles de poids moyen (200 à 400 kg) : idéaux pour les

How to Choose the Right Size and Power for Your Reversible Plate Compactor
Non catégorisé

Comment choisir la bonne taille et la bonne puissance pour votre plaque vibrante réversible

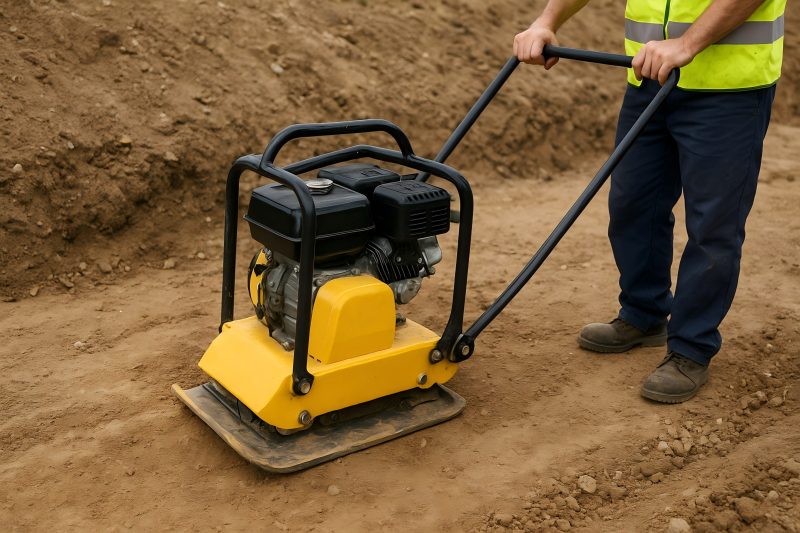
Pour choisir le bon compacteur à plaque réversible, il faut adapter la force centrifuge, le poids en ordre de marche, la taille de la plaque de base et la puissance du moteur au type de sol, à l’épaisseur de la couche à compacter, aux dimensions de la tranchée ou de la zone à traiter, aux objectifs de productivité et aux contraintes du chantier. Ce guide présente : Les caractéristiques techniques essentielles qui influent directement sur le compactage dans la pratique. Une méthode de dimensionnement étape par étape, illustrée par un exemple concret. Des tableaux de référence établissant une correspondance entre les types de sol, les plages de force et l’épaisseur de la couche. Des calculateurs de productivité, de consommation de carburant et de retour sur investissement pour les appels d’offres et la location. Ce que signifie réellement la « puissance » (et de combien vous avez réellement besoin). Ce que signifie réellement la « bonne taille » Plaque vibrante réversible comblent le vide entre les plaques avant et les petits rouleaux. Ils fournissent une énergie de compactage élevée avec un déplacement bidirectionnel, permettant aux opérateurs de compacter dans des espaces restreints et des tranchées sans avoir à faire demi-tour. La « bonne taille » désigne un modèle qui : Atteint la densité cible (objectifs Proctor/Proctor modifié ou de charge de plaque) pour votre type de sol et l’épaisseur de la couche. S’adapte à la géométrie (largeur de tranchée, bords de dalle, autour des structures) et à la logistique du chantier (rampes, grue, passages de porte). Atteint les objectifs de productivité (m²/h ou mètres linéaires/h). Offre un équilibre entre la puissance du moteur, le poids et la surface de la plaque pour un transfert d’énergie efficace — et pas seulement des spécifications théoriques élevées. Les caractéristiques qui comptent Force centrifuge (kN) Principal facteur de l’énergie de compactage : la force dynamique générée par le ou les excitateurs. Plus n’est pas toujours synonyme de mieux ; une force excessive sur des couches minces ou des surfaces granulaires peut entraîner une vibration excessive, une migration des particules ou un soulèvement de la surface. Poids en ordre de marche (kg) La masse aide à transmettre la force et à réduire le recul. Les plaques plus lourdes compactent généralement des couches plus profondes, mais le poids doit être équilibré avec la maniabilité et les limites de charge de la surface. Dimensions de la plaque de base (L × l, mm) Détermine la pression de contact et la stabilité de l’empreinte. Les plaques plus grandes répartissent la force sur une plus grande surface (meilleure finition de surface, moins de « vagues »), mais la pression de contact est moindre si la force n’est pas proportionnelle à la surface. Fréquence de vibration (Hz / vpm) et amplitude (mm) Une fréquence plus élevée est généralement bénéfique pour les sols granulaires, tandis qu’une amplitude plus élevée est plus efficace pour les sols cohésifs ou mixtes. Les plaques réversibles fonctionnent généralement entre 55 et 70 Hz (3 300–4 200 vpm) avec une amplitude de 1,2 à 2,2 mm selon la classe. Puissance du moteur (kW/ch) La puissance doit être suffisante pour entraîner l’excitateur en charge. Une fois les exigences de l’excitateur satisfaites, une puissance supplémentaire n’apporte que peu d’avantages, sauf si vous augmentez la force ou la vitesse. Les moteurs surdimensionnés gaspillent généralement du carburant. Vitesse de déplacement et aptitude en pente Elles influent sur la durée du cycle, en particulier sur les longues traversées et les rampes. Vitesse typique de 35 à 28 m/min en marche avant et une dizaine de m/min en marche arrière pour les classes moyennes et lourdes. Catégories de modèles et caractéristiques techniques typiques Catégorie Force typique (kN) Poids en ordre de marche (kg) Plaque de base (mm) Fréquence (Hz) Moteur type (kW) Points forts des cas d’utilisation Légers réversibles 20–30 80–140 400–500 × 650–700 60–70 3,5–4,5 Pavés, tranchées étroites, sables granulaires avec couches minces Moyenne Réversible 35–45 160–250 500–600 × 700–800 55–65 4,8–6,5 Travaux de génie civil, couche de base, réseaux Lourds réversibles 50–65 300–420 600–700 × 800–900 55–65 6,5–8,5 Remblais épais, remblayage, couches de stabilisation Extra-lourds réversibles 70–90+ 450–600+ 700–850 × 900–1 000 55–60 8,5–11+ Grands chantiers d’excavation, compactage en profondeur de la couche de fondation, flottes de location pour une demande étendue Type de sol, épaisseur de la couche et sélection de la force L’épaisseur de la couche (la couche compactée en un seul passage) dépend de la granulométrie et de l’humidité du sol. Utilisez le tableau ci-dessous comme point de départ pour des conditions d’humidité typiques bien gérées (proches de l’optimum) : Type de sol vs force et épaisseur de couche recommandées Type de sol (unifié/général) Exemples de matériaux Force recommandée (kN) Couche typique (mm) Biais de fréquence Remarques Granulats propres (GW, SW) Roches concassées, sable bien calibré 35–55 200–350 Fréquence élevée Très réactif ; éviter les vibrations excessives pouvant entraîner une migration des particules Granulaire avec fines (GP-GM, SP-SM) Couche de base routière avec fines 45–70 200–300 Fréquence moyenne Équilibrer l’amplitude et la fréquence ; surveiller la fenêtre d’humidité Sable limoneux/gravier (SM, GM) Mélanges granulaires humides 45–65 150–250 Fréquence moyenne Sensible à la teneur en eau ; vérifier par essai sur le terrain Argile maigre / sable argileux (CL, SC) Cohésive ou mixte 50–80 150–220 Fréquence plus basse, intensité plus élevée Nécessite de l’énergie et des passages contrôlés pour éviter le pompage Argile à haute plasticité (CH) Argiles grasses 65–90+ 120–180 Fréquence plus basse, intensité plus élevée Souvent inefficace avec les plaques ; envisager l’utilisation d’un pied de mouton/rouleau si le problème persiste La méthode de dimensionnement (cinq étapes) Vous pouvez transformer cela en une fiche de travail rapide pour votre équipe commerciale. Étape 1 — Définir le travail Type de sol et plage d’humidité Épaisseur de levage cible (mm) Géométrie (largeur de tranchée, superficie, dégagement) Productivité (m²/h ou m linéaire/h) Contraintes d’accès/de manutention (rampes, grue, limites des véhicules) Étape 2 — Choisissez une plage de force Utilisez le tableau « Sol vs Force » ci-dessus pour sélectionner une plage

The Ultimate Road Roller Size
Non catégorisé

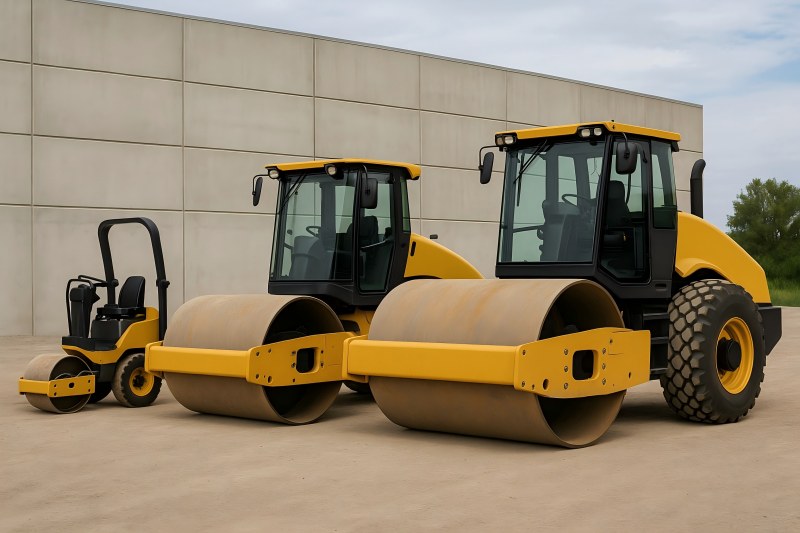
Le rouleau compresseur idéal

Dans le secteur de la construction moderne, les rouleaux compresseurs, également appelés compacteurs, sont des engins indispensables. Qu’il s’agisse de réaliser la fondation d’autoroutes ou de compacter l’asphalte des rues en ville, un rouleau adapté garantit la résistance, la régularité et la durabilité de la surface. Cependant, un facteur influence le choix de l’équipement plus que tout autre : la taille. La taille d’un rouleau détermine non seulement son efficacité de compactage, mais aussi son adéquation à des types de projets, de terrains et de matériaux spécifiques. Pourquoi la taille est-elle importante pour les rouleaux compresseurs ? Profondeur et efficacité de compactage Plus le rouleau est lourd et grand, plus la force de compactage est importante. Les rouleaux de grande taille permettent une pénétration plus profonde dans le sol, les granulats ou les couches d’asphalte, ce qui les rend idéaux pour les autoroutes ou les fondations industrielles. Les rouleaux plus petits, en revanche, sont destinés au compactage de précision dans des environnements étroits ou résidentiels. Adaptation à l’échelle du projet Les chantiers de construction varient, allant des allées de banlieue aux autoroutes à six voies. Choisir un rouleau surdimensionné pour de petits travaux entraîne un gaspillage de carburant et de main-d’œuvre, tandis que choisir un rouleau sous-dimensionné pour de grands projets entraîne des retards, des retouches et des finitions inégales. Mobilité et maniabilité Les petits rouleaux excellent dans les espaces confinés tels que les trottoirs, l’aménagement paysager et le compactage de tranchées. Les grands rouleaux dominent les projets vastes et ouverts où la maniabilité est moins un problème. Coût et retour sur investissement Les coûts d’achat ou de location des équipements augmentent avec la taille du rouleau. Les coûts d’exploitation (carburant, entretien, compétences de l’opérateur) évoluent également en fonction de la taille. Adapter la taille du rouleau aux exigences du projet garantit une rentabilité optimale sans sacrifier les performances. Classification des rouleaux compresseurs par taille De manière générale, les rouleaux sont classés en trois grandes catégories de taille : Petits rouleaux / rouleaux compacts (moins de 3 tonnes) Conçus pour les travaux de compactage légers ou de précision. Applications typiques : allées résidentielles, aménagement paysager, tranchées, aires de jeux. Rouleaux de taille moyenne (3 à 8 tonnes) Équilibrés pour une polyvalence optimale — adaptés aux routes municipales, aux parkings et aux infrastructures de petite à moyenne envergure. Souvent la catégorie de location la plus populaire en raison de son adaptabilité. Rouleaux de grande taille (8 à 20 tonnes et plus) Machines à haut pouvoir de compactage destinées aux autoroutes, aux aéroports, aux grands sites industriels et aux travaux de terrassement de grande envergure. Offrent une productivité maximale pour les projets de grande envergure. Tableau des tailles de rouleaux compresseurs Vous trouverez ci-dessous un tableau récapitulatif des catégories courantes de rouleaux, des dimensions des tambours, des poids en ordre de marche et des applications. Catégorie de taille de rouleau Poids en ordre de marche Largeur du tambour Puissance typique (ch) Principales applications Petits rouleaux 1 à 3 tonnes 700–1 000 mm 20–35 ch Allées, tranchées, aménagement paysager Rouleaux moyens 3 à 8 tonnes 1 000–1 600 mm 35–75 ch Parkings, routes municipales, petits chantiers Rouleaux de grande taille 8–20+ tonnes 1 600–2 200 mm 75–150+ ch Autoroutes, aéroports, projets industriels, grandes fondations Petits rouleaux compresseurs : une puissance compacte pour un travail de précision Caractéristiques techniques et fonctionnalités Plage de poids : 1–3 tonnes Largeur du tambour : 700–1 000 mm Puissance moteur : 20 à 35 ch Force de compactage : 15–30 kN Avantages Facile à transporter d’un chantier à l’autre sur de petites remorques. Maniable dans les espaces restreints. Faible consommation de carburant et coûts d’exploitation réduits. Cas d’utilisation Un entrepreneur paysagiste compactant le sol pour des allées de jardin ou un petit entrepreneur pavant des allées résidentielles tire le meilleur parti d’un rouleau de 1,5 tonne. Investir dans un équipement plus lourd entraînerait des frais généraux inutiles. Rouleaux compresseurs de taille moyenne : les bêtes de somme du secteur Caractéristiques techniques et fonctionnalités Plage de poids : 3 à 8 tonnes Largeur du tambour : 1 000 à 1 600 mm Puissance du moteur : 35 à 75 ch Force de compactage : 30 à 70 kN Avantages Polyvalence pour les projets urbains et ruraux. Puissance suffisante pour le compactage de l’asphalte et des matériaux granulaires. Coût d’exploitation équilibré par rapport à la productivité. Cas d’utilisation Les services municipaux chargés des routes préfèrent souvent les rouleaux de 6 tonnes, car ils sont suffisamment grands pour traiter les routes régionales tout en restant transportables pour divers projets. Les parcs de location disposent également d’un stock important de cette taille en raison de sa demande universelle. Rouleaux compresseurs de grande taille : compactage lourd pour les mégaprojets Caractéristiques techniques et fonctionnalités Plage de poids : 8 à 20 tonnes et plus Largeur du tambour : 1 600 à 2 200 mm Puissance moteur : 75–150+ ch Force de compactage : 70–200 kN+ Avantages Productivité élevée sur de grandes surfaces. Compactage en profondeur adapté aux couches de matériaux multiples. Conçu pour un fonctionnement continu dans des environnements exigeants. Cas d’utilisation Les grands entrepreneurs en infrastructure travaillant sur des autoroutes à six voies ou des pistes d’aéroport tirent le meilleur parti des rouleaux de 12 à 18 tonnes, car la productivité horaire l’emporte sur les coûts d’achat et d’exploitation plus élevés. Caractéristiques techniques des rouleaux compresseurs au-delà de la taille Si la taille est le facteur principal, d’autres caractéristiques techniques influencent les performances et la prise de décision : Rouleaux statiques vs rouleaux vibrants Les rouleaux statiques s’appuient uniquement sur leur poids. Les rouleaux vibrants utilisent des tambours oscillants, ce qui permet d’augmenter la profondeur de compactage avec un poids moindre. Rouleaux à tambour simple ou double Rouleaux à tambour simple : meilleure traction et efficacité sur les sols et les granulats. Rouleaux à double tambour : finition supérieure sur l’asphalte et les surfaces lisses. Rendement du moteur Le rendement énergétique a une incidence directe sur les coûts d’exploitation, ce qui

Retour en haut

Nous aimerions avoir de vos nouvelles.
Appelez-nous!

Contactez-nous maintenant