Excalibur Generator

JIANGSU EXCALIBUR POWER MACHINERY CO., LTD | Fabricante de máquinas elétricas completo

Author name: Excalibur

Key Components of a Portable Concrete Mixer
Não categorizado

Componentes principais de uma betoneira portátil

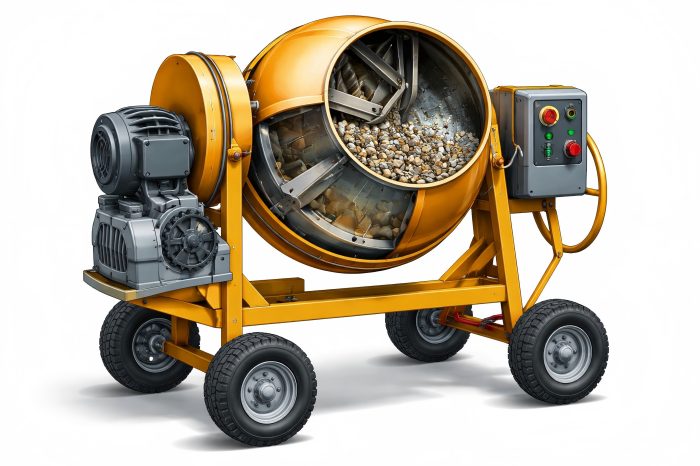
As betoneiras portáteis são essenciais para projetos de construção de pequena a média dimensão, proporcionando uma mistura eficiente do betão no local da obra. Estas betoneiras foram concebidas para oferecer mobilidade, rapidez e flexibilidade, tornando-as indispensáveis em diversas aplicações, como a construção de habitações, a reparação de estradas e o paisagismo. Compreender os componentes principais de uma betoneira portátil é essencial para garantir um desempenho, durabilidade e segurança ideais. Quais são os componentes de uma betoneira portátil? As betoneiras portáteis misturam eficientemente cimento, água e agregados para criar misturas de betão uniformes. Foram concebidas para serem facilmente deslocadas pelo estaleiro, permitindo aos trabalhadores misturar betão em lotes mais pequenos. Estas betoneiras são essenciais para projetos que requerem uma mistura rápida e eficiente sem equipamento de grande escala. Tambor O tambor é o coração de qualquer betoneira. A sua principal função é misturar bem os ingredientes para obter consistência. O tambor é tipicamente cilíndrico e montado num eixo rotativo, permitindo-lhe agitar os materiais no seu interior. Materiais e Design Os tambores das betoneiras portáteis são geralmente fabricados em aço de alta qualidade, resistente ao desgaste causado pela mistura constante e pela exposição à abrasividade do betão. O design do tambor é fundamental, uma vez que precisa de proporcionar uma mistura eficiente, minimizando simultaneamente o desperdício de material. A maioria dos tambores é concebida para rodar num sentido para misturar e no sentido inverso para descarregar o betão. Tipos de Tambores Tambor Rotativo: Este é o tipo mais comum em betoneiras portáteis. Rota em torno do seu eixo, garantindo a mistura completa dos componentes. Tambor não rotativo: Estes tambores são fixos, e o betão é misturado pelas lâminas ou pás rotativas no interior do tambor. A velocidade de rotação do tambor é crucial para uma mistura adequada. Uma velocidade mais lenta é frequentemente utilizada para misturas pesadas e densas, enquanto uma velocidade mais elevada é utilizada para uma mistura mais rápida em agregados mais leves. Tipo de tambor Sentido de rotação Eficiência de mistura Utilizações comuns Tambor rotativo Direção única Elevada Projetos de pequena a média escala Tambor não rotativo Fixo Moderado Aplicações especializadas, uso em laboratório Motor O motor é o coração da betoneira portátil. Aciona a rotação do tambor e outros componentes da máquina. Dependendo do modelo e da aplicação, os motores podem ser elétricos ou a gasolina. Tipos de motores Motores elétricos: A maioria das betoneiras portáteis utiliza motores elétricos, que são eficientes e económicos, especialmente para operações em recintos fechados ou em pequena escala. Os motores elétricos são ideais para trabalhos residenciais e comerciais ligeiros, onde existe acesso a fontes de energia. Motores a gasolina: Para aplicações maiores e mais industriais, ou locais sem acesso a eletricidade, são normalmente utilizados motores a gasolina. Estes motores proporcionam mais potência e mobilidade, especialmente em áreas remotas. Potência do motor A potência do motor, normalmente indicada em cavalos de potência (HP), influencia diretamente o desempenho do misturador. Os misturadores mais pequenos requerem geralmente 1 a 3 HP, enquanto os modelos maiores podem necessitar de 5 HP ou mais para funcionar de forma eficiente. Tipo de motor Potência de saída (HP) Fonte de combustível Adequado para Motor elétrico 1 a 3 HP Eletricidade Projetos de pequena a média dimensão Motor a gasolina 3 a 5 HP Gasolina Grandes projetos, locais remotos Caixa de velocidades A caixa de velocidades transfere a potência do motor para o tambor, convertendo a rotação de alta velocidade numa mistura mais lenta e potente para uma mistura eficiente do betão. Tipos de caixas de velocidades Caixa de velocidades de velocidade única: comum em betoneiras mais pequenas, fornecendo uma velocidade para a rotação do tambor. Caixa de velocidades de velocidade variável: Encontrada em modelos mais avançados, permitindo ao operador ajustar a velocidade do tambor, melhorando o processo de mistura para diferentes tipos de materiais. Eficiência e manutenção As caixas de velocidades garantem um funcionamento suave da betoneira, transferindo a potência do motor de forma eficiente. Uma caixa de velocidades de alta qualidade garante a transferência eficiente de potência, evitando o desgaste excessivo e prolongando a vida útil da máquina. A manutenção regular, como verificar os níveis de óleo e garantir que a caixa de velocidades está devidamente lubrificada, é essencial para um desempenho ideal. Lâminas/Pás As lâminas ou pás encontram-se no interior do tambor, concebidas para agitar e misturar os ingredientes. São fabricadas em aço ou metais resistentes para resistir à abrasão. Conceção e Função As lâminas estão posicionadas estrategicamente no interior do tambor para maximizar o movimento e a mistura dos ingredientes do betão. O ângulo e a forma das lâminas podem ser ajustados para uma mistura ideal. A eficácia destas lâminas tem um impacto direto na consistência e qualidade da mistura de betão. As lâminas estão disponíveis em vários designs, incluindo: Lâminas Retas: Comuns em betoneiras mais pequenas, são simples e eficazes para a mistura geral. Lâminas helicoidais: Concebidas para um melhor fluxo e mistura do material, reduzindo o tempo necessário para atingir a consistência desejada. Tipo de lâmina Forma Função Ideal para Lâminas retas Planas Mistura básica, económica Pequenos lotes, uso doméstico Lâminas helicoidais Espiral/Heli Melhor fluxo, mistura mais rápida, tempo reduzido Industrial e grandes lotes Chassis O chassis é a estrutura que suporta todo o misturador, incluindo o tambor, o motor, a caixa de velocidades e outros componentes. Proporciona estabilidade e garante que o misturador possa ser transportado com segurança pelo local de trabalho. Materiais e Design Chassis fabricado em aço e alumínio, oferecendo resistência, durabilidade e um design leve para facilitar a mobilidade. Características Rodas: Os misturadores portáteis vêm frequentemente equipados com rodas grandes, facilitando a sua movimentação no estaleiro de construção. Alguns misturadores têm pneus para uma melhor tração em terrenos acidentados. Pegas: Muitos misturadores portáteis vêm com pegas no chassis para permitir o transporte manual, enquanto outros podem ter barras de reboque para mover modelos maiores com veículos. Mecanismos de carga e descarga Mecanismos eficientes de carga e descarga são essenciais para melhorar a produtividade e reduzir o tempo de inatividade
How to Choose the Right Screed Method
Não categorizado

Como escolher o método de betonilha adequado para o seu projeto de construção

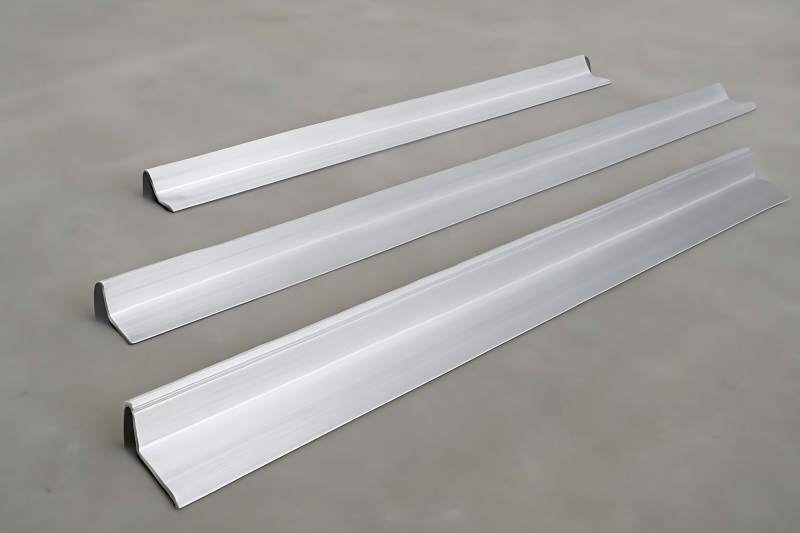
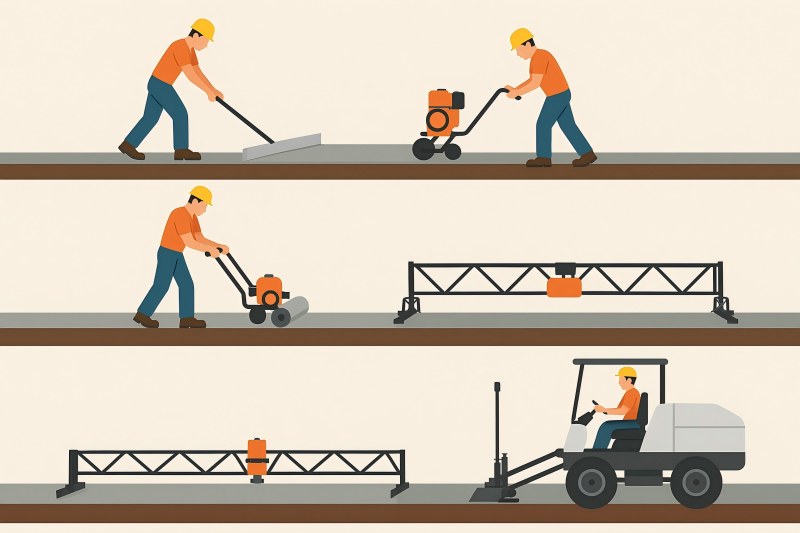
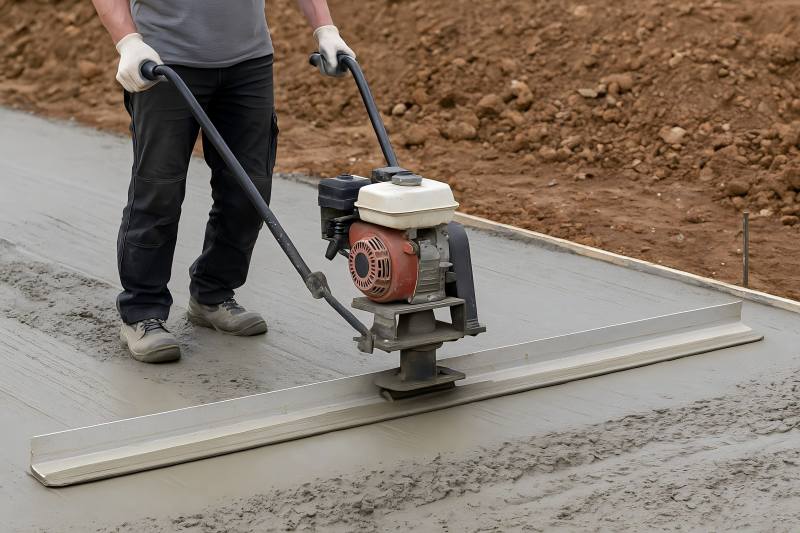
Quer esteja a preparar pavimentos para instalações industriais, a nivelar lajes para habitações residenciais ou a aplicar revestimentos em grandes superfícies para edifícios comerciais, a técnica de nivelamento que escolher afeta diretamente a planicidade da superfície, o desempenho da cura, a eficiência da mão de obra e a durabilidade a longo prazo. Os projetos de construção modernos têm acesso a vários sistemas de betonilha — desde betonilhas manuais básicas até betonilhas a laser de alto rendimento —, cada um oferecendo diferentes vantagens, dependendo da escala, dos requisitos de precisão e do orçamento. Com a crescente procura por tolerâncias de planicidade mais rigorosas e ciclos de projeto mais rápidos, compreender estas opções é crucial para gestores de projeto, empreiteiros e compradores de equipamento. O que é a aplicação de betonilha e por que é importante? A nivelagem nivela e alisa o betão fresco, removendo o excesso de material para obter uma superfície uniforme. Uma nivelagem de qualidade garante: Planicidade e nivelamento adequados (fundamentais para pavimentos, instalação de azulejos ou revestimentos) Melhor desempenho estrutural Redução de fissuras Espessura controlada da laje Maior produtividade e melhores resultados de cura Uma betonagem inadequada leva a superfícies irregulares, aumento do retrabalho, atrasos nos prazos do projeto e redução da durabilidade do pavimento. Portanto, a seleção do método certo não se baseia apenas no equipamento — é uma decisão estratégica de construção. Visão geral dos principais métodos de nivelamento A construção moderna utiliza várias categorias principais de nivelamento: Nivelamento manual (nivelamento à mão / com régua) Nivelamento vibratório (a motor ou elétrico) Nivelamento com rolo Nivelamento com treliça Betonilha a laser (manual ou com operador a bordo) Cada método difere em potência de vibração, qualidade de acabamento, requisitos de mão de obra e custo. Nivelamento manual Como funciona A nivelagem manual utiliza uma régua longa ou uma barra de nivelamento de alumínio puxada pela superfície de betão por um ou dois trabalhadores. Não inclui motor nem sistema de vibração. Vantagens Contras Baixo custo e altamente acessível Exige muita mão de obra Adequado para áreas muito pequenas Difícil de obter um alto nível de planicidade Fácil de transportar e operar Não é eficaz para grandes volumes de betão Sem compactação, maior risco de formação de alveolação ou vazios Ideal para Lajes de casas de banho Remendos em passeios Pequenos reparos em pisos residenciais Áreas de acesso restrito onde as máquinas não podem entrar Rasteiro vibratório Como funciona Uma régua vibratória consiste numa lâmina longa acionada por um motor elétrico ou a gasolina. A vibração ajuda a consolidar o betão à medida que o nivela. Vantagens Contras Mais rápido do que a nivelagem manual Requer operadores qualificados Proporciona uma vibração uniforme e uma melhor consolidação da superfície Não é ideal para lajes muito grandes Reduz a fadiga dos trabalhadores A retidão e a consistência dependem da habilidade do operador Pode lidar com concretagens de tamanho médio Ideal para Lajes residenciais e garagens Pavimentos comerciais de pequena dimensão Projetos de construção de uso geral Rolo de nivelamento Como funciona Um tubo rotativo (rolo) gira sobre a superfície de betão, alisando e nivelando o betão a um nível constante. Algumas versões são elétricas ou hidráulicas. Vantagens Contras Excelente consistência Vibração limitada; pode ser necessária compactação adicional Reduz a fadiga do operador Não adequado para pavimentos industriais de grandes dimensões Funciona bem em misturas de baixa fluidez Ideal para betão decorativo ou de revestimento Ideal para Passeios, sarjetas e lancis Parques de estacionamento Betão estampado decorativo Truss Screed Como funciona Uma longa treliça de aço movida por motores a gasolina atravessa lajes largas (8–20 metros). As vibrações propagam-se ao longo da treliça para consolidar o betão. Vantagens Contras Elevado poder de vibração Requer instalação especializada Excelente para vãos largos Pesado e difícil de transportar Boa planicidade em longas distâncias Não é ideal para espaços apertados Elevada produtividade para pavimentos industriais Ideal para Pavimentos industriais Armazéns Grandes oficinas Lajes de manutenção de aeroportos Betão alisado a laser As betonilhas a laser são as mais avançadas, proporcionando a maior precisão e o maior rendimento. Como funciona Um transmissor de laser define o nível de referência. A máquina ajusta automaticamente a cabeça da mesa niveladora para corresponder a esse nível, proporcionando uma planicidade quase perfeita. Vantagens Contras Melhor planicidade (classificações FF/FL) Custo elevado do equipamento A taxa de produção mais elevada do setor Requer espaço aberto e planeamento Controlo automático do nível Formação necessária para os operadores Reduz a mão de obra e o retrabalho Essencial para pavimentos superplanos Ideal para Grandes centros comerciais e armazéns Centros de distribuição logística Pavimentos industriais para empilhadores Qualquer projeto que exija especificações FF/FL superplanas Tabela comparativa: Métodos de betonilha vs. Fatores-chave de desempenho A tabela seguinte compara os principais métodos de betonilha com base em fatores quantitativos de desempenho do projeto: Comparação de desempenho dos métodos de betonilha Método de betonagem Produção diária (m²/dia) Nível de planicidade típico Mão-de-obra necessária Melhor tipo de projeto Betonagem manual 50–150 m² Baixa 3–4 trabalhadores Pequenos reparos, residencial Raleadora vibratória 200–500 m² Médio 2–3 trabalhadores Pavimentos de pequena a média dimensão Rolo alisador 250–600 m² Médio 2 trabalhadores Passeios, decorativo Betão com treliça 500–1500 m² Elevado 3–5 trabalhadores Lajes industriais Betonilha a laser 1500–4000 m² Muito alto (Superflat) 2–3 trabalhadores Armazéns, centros de distribuição Comparação de custos e avaliação do ROI A escolha de um método de betonilha também envolve considerações de custo. Segue-se uma repartição aproximada. Fatores de custo por tipo de betonilha Tipo de betonilha Intervalo de custo do equipamento (USD) Custo da mão de obra / m² Risco de retrabalho Eficiência de custo global Betão manual 50–300 Elevado Elevado Baixa Rake vibratório 500–2 500 Médio Médio Médio Rolo alisador 1.000–4.000 Médio Médio-baixo Médio-alto Ralo de treliça 2.000–12.000 Médio-baixo Baixa Alta Niveladora a laser 80 000–400 000 Baixa Muito baixo Muito alto Principais conclusões: A nivelagem manual parece barata à primeira vista, mas é dispendiosa em termos de mão de obra e retrabalho. As máquinas de nivelamento vibratórias oferecem um bom equilíbrio para empreiteiros gerais. As máquinas de

Troubleshooting Vibrating Screed Problems
Não categorizado

Resolução de problemas com a mesa vibratória: vibração, marcas da lâmina, baixo rendimento

As talochadoras vibratórias são ferramentas essenciais para os empreiteiros de betão, proporcionando um nivelamento mais rápido, menor necessidade de mão-de-obra e acabamentos de lajes mais lisos em comparação com o nivelamento manual. Mas, tal como qualquer equipamento de construção, as talochadoras vibratórias podem apresentar problemas que afetam o desempenho, a qualidade da superfície e a produtividade. Quando surgem problemas — tais como vibração excessiva, marcas de lâmina e baixo rendimento — os empreiteiros devem compreender as causas subjacentes e implementar correções eficazes para evitar retrabalho, tempo de inatividade e lajes irregulares. Compreender como funcionam as talochas vibratórias Uma mesa vibratória utiliza uma combinação de comprimento da lâmina, peso e frequência de vibração para nivelar e compactar o betão. O motor (elétrico ou a gasolina) transmite vibração através da lâmina, ajudando o betão a assentar, expelindo o ar retido e criando uma superfície relativamente lisa. Os componentes principais incluem: Motor (controla a frequência de vibração) Peso excêntrico ou módulo de vibração Lâmina da mesa vibratória (vários comprimentos e espessuras) Comandos da alavanca e acelerador Suportes de montagem e fixadores Qualquer problema com estes componentes pode afetar a planicidade da laje, o tempo de acabamento e a produtividade geral. Problemas mais comuns com as mesas vibratórias Embora as lâminas vibratórias sejam máquinas simples, podem surgir vários problemas durante o funcionamento: Vibração excessiva ou instável A mesa vibra de forma mais agressiva do que o esperado, torna-se instável, vibra descontroladamente pela superfície ou torna-se difícil de controlar. Marcas da lâmina e imperfeições na superfície Linhas visíveis, depressões, ondulações ou marcas de vibração aparecem atrás da lâmina da mesa. Baixo rendimento ou produtividade lenta A mesa de alisamento cobre menos metros quadrados por hora ou tem dificuldade em avançar sobre o betão. Densidade irregular do betão Algumas secções parecem ter sofrido vibração excessiva, enquanto outras permanecem irregulares ou mal compactadas. Problemas no motor Vibração insuficiente, sobreaquecimento, RPM instável ou paragens frequentes. Causas e soluções para vibração excessiva A vibração excessiva ocorre frequentemente quando os operadores utilizam lâminas demasiado longas ou componentes de má qualidade. A vibração descontrolada afeta a qualidade da laje e causa fadiga ao operador. Motivos comuns para vibração excessiva Parafusos ou fixadores soltos no suporte de montagem ou na lâmina Módulo de vibração desgastado ou desequilibrado Acelerador do motor demasiado alto Comprimento da lâmina demasiado grande para a potência do motor Espessura inadequada da lâmina O operador empurra a mesa em vez de a deixar deslizar Frequência de vibração incorreta para a consistência do betão Soluções Aperte todos os parafusos, porcas e ligações antes de cada utilização Inspecione e substitua os módulos de vibração que apresentem sinais de desgaste Ajustar o acelerador para a velocidade de funcionamento recomendada Utilize um comprimento de lâmina adequado (normalmente 2–4 m para alisadores manuais) Escolha uma lâmina mais espessa (≥ 3 mm) para reduzir a vibração em misturas mais duras Deixe a mesa avançar naturalmente — não a force Reduzir a frequência de vibração para misturas de betão mais secas Causas e soluções para marcas de lâmina e linhas na superfície As marcas de lâmina — tais como ondulações, saliências ou linhas de vibração — resultam frequentemente de uma frequência de vibração inadequada, da seleção incorreta da lâmina ou de uma técnica de operação deficiente. Motivos comuns para marcas de lâmina Lâmina não nivelada (borda frontal a cravar-se no betão) Consistência irregular do betão ao longo do vazamento Lâmina demasiado fina, causando deflexão Vibração demasiado baixa — não consolida a superfície Avançar demasiado depressa e deixar sulcos Lâmina gasta ou dobrada O betão a endurecer demasiado rápido em tempo quente O operador levanta ou inclina a lâmina involuntariamente Soluções Verifique o nível e ajuste as alças para manter um ângulo consistente da lâmina Utilize tubos de triagem ou guias para manter uma profundidade de vazamento consistente Mude para uma lâmina mais espessa para misturas mais rígidas ou vazamentos largos Aumente a potência de vibração para eliminar ondulações na superfície Diminua a velocidade do movimento para permitir uma assentamento adequado Substitua as lâminas que estejam gastas ou dobradas Trabalhe com o tempo adequado — evite atrasos entre a colocação do betão e o nivelamento Mantenha uma pegada estável e evite inclinar a lâmina durante a operação Causas e soluções para baixo rendimento O baixo rendimento ocorre quando a mesa de nivelamento tem dificuldade em avançar ou requer retrabalhos frequentes. Isto reduz a eficiência do trabalho e aumenta os custos de mão de obra. Motivos comuns para baixo rendimento Potência insuficiente do motor Módulo de vibração desgastado, produzindo vibração fraca Largura da lâmina inadequada para a consistência do betão Mistura de betão excessivamente seca, causando resistência Betão colocado de forma irregular à frente da régua O operador não mantém um ritmo constante RPM do motor demasiado baixo Má lubrificação da lâmina (lâmina seca a arrastar-se sobre o betão) Soluções Certifique-se de que o motor funciona à rotação recomendada Substitua os módulos de vibração gastos Reduzir o comprimento da lâmina para betão de baixa fluidez Ajuste o teor de humidade da mistura de betão Utilize o alisamento e a colocação adequados antes da nivelagem Mantenha um movimento para a frente consistente Aplique uma leve névoa de óleo na lâmina para reduzir o atrito superficial Tabela de resolução de problemas: Problemas e soluções da mesa vibratória Segue-se uma tabela completa de resolução de problemas para ajudar a identificar rapidamente as avarias no local: Problema Causa provável Solução Vibração excessiva Parafusos soltos Aperte todos os parafusos e porcas Movimento instável da mesa Acelerador a funcionar em potência excessiva Reduzir as rotações do motor Marcas de vibração na lâmina Lâmina demasiado fina Utilize uma lâmina mais espessa (≥ 3 mm) Ondulações na superfície Andar demasiado depressa Reduzir o ritmo A régua está a arrastar Betão demasiado seco Adicione humidade ou vibre mais lentamente Acabamento irregular Ângulo da lâmina incorreto Nivele a alavanca e reajuste Baixa vibração Módulo de vibração desgastado Substitua o módulo Baixa produtividade Lâmina demasiado comprida Mude para uma lâmina mais curta Sobreaquecimento do motor Fluxo de ar

Blade Length and Thickness for Vibrating Screeds
Não categorizado

Compreender o comprimento e a espessura das lâminas para mesas vibratórias: um guia completo

O acabamento do betão tem evoluído significativamente ao longo dos anos, e as talochas vibratórias tornaram-se uma das ferramentas mais importantes para os empreiteiros que procuram lajes mais rápidas, mais planas e mais uniformes. No entanto, embora o motor ou a frequência de vibração sejam frequentemente o centro das atenções, há uma componente essencial que é muitas vezes ignorada: a própria lâmina da talocha. O comprimento e a espessura da lâmina influenciam diretamente a produtividade, a planicidade da superfície, a eficiência da compactação e o conforto do operador. Escolher a combinação errada pode atrasar um trabalho, causar lajes inconsistentes ou aumentar a fadiga do trabalhador. Escolher a combinação certa, no entanto, otimiza tanto a velocidade de acabamento como a qualidade da laje. Por que razão a lâmina da mesa de acabamento é importante A lâmina é a borda de trabalho que entra em contacto com o betão. Enquanto o motor gera vibração e movimento para a frente, a lâmina é responsável por: Retirar o excesso de betão Transferir a vibração para a laje Compactar os agregados Criar uma superfície plana e nivelada Manter um movimento para a frente consistente Uma lâmina mal selecionada pode causar: Superfícies irregulares Linhas de crista Compactação insuficiente Esforço do operador Progresso lento Vibração excessiva ou defeitos na superfície Compreender as dimensões da lâmina garante que a mesa vibratória proporciona um acabamento profissional e consistente do betão. O que é o comprimento da lâmina? O comprimento da lâmina refere-se à extensão horizontal da lâmina da mesa vibratória, medida de ponta a ponta. Os comprimentos comuns variam entre 1,2 m (4 pés) e 6 m (20 pés), dependendo do tipo de ferramenta e da aplicação. O papel do comprimento da lâmina O comprimento da lâmina determina: A largura da passagem de betão Quantos trabalhadores são necessários O nível de controlo necessário A facilidade de manobrabilidade A planicidade e a suavidade da superfície Uma lâmina mais longa cobre uma área maior por passagem, mas requer mais potência e um manuseamento experiente. Uma lâmina mais curta proporciona um melhor controlo dos detalhes, mas aumenta o tempo de trabalho. Opções de comprimento da lâmina e suas aplicações Segue-se uma visão geral dos comprimentos das lâminas de mesa vibratória e dos tipos de projeto para os quais são adequadas. Lâminas curtas (4–8 pés / 1,2–2,4 m) Ideais para Passeios Entradas de garagem Pátios pequenos Caminhos estreitos Espaços apertados ou obstruídos Vantagens Fácil manuseamento Leve Ideal para operadores iniciantes Ideal para acabamentos de alta precisão Limitações Lento para grandes concretagens Requer mais passagens Lâminas médias (10–14 pés / 3–4,2 m) Ideal para Lajes residenciais Garagens Pequenos armazéns Obras de construção em geral Vantagens Boa combinação de velocidade e controlo Eficaz para a maioria dos trabalhos comuns Limitações Ligeiramente mais pesado Requer mais potência Lâminas longas (16–20 pés / 4,8–6 m) Ideal para Grandes pisos comerciais Lajes industriais Armazéns Parques de estacionamento Obras rodoviárias em betão Vantagens Máxima produtividade Menos passagens necessárias Produz lajes de grande área mais planas Limitações Mais pesado e mais difícil de manobrar Requer motores de alta potência Mais adequado para operadores experientes O que é a espessura da lâmina? A espessura da lâmina refere-se à espessura da parede da extrusão de alumínio ou da chapa de aço utilizada para formar a lâmina da mesa de alisamento. As gamas de espessura típicas incluem: 1,5 mm (serviço leve) 2,0 mm (serviço médio) 2,5–3,0 mm (serviço pesado industrial) 5+ mm (lâminas espessas reforçadas para betonagem de grandes áreas) O papel da espessura da lâmina As lâminas mais espessas melhoram a rigidez e reduzem a flexão. Isto afeta diretamente: A força de compactação Planicidade geral A longevidade da lâmina Eficiência na transferência de vibrações Resistência à deformação No entanto, as lâminas mais espessas também pesam mais, o que influencia a manobrabilidade e o conforto do operador. Lâminas de mesa finas vs. grossas É essencial compreender a diferença funcional entre lâminas finas e grossas. Lâminas finas (1,5–2,0 mm) Vantagens Leve Fáceis de manobrar Adequadas para áreas pequenas Menor fadiga do operador Ideal para Passeios Pavimentos pequenos Concretagens finas Misturas de baixa fluidez Limitações Maior flexão da lâmina Compactação reduzida Menos adequado para trabalhos de grande volume Lâminas grossas (2,5–5 mm+) Vantagens Muito rígidas e duráveis Elevada eficiência de compactação Ideal para grandes betonagens Acabamento uniforme da laje Menor deformação sob tensão Ideal para Pavimentos comerciais Instalações industriais Estradas e parques de estacionamento Misturas de alta fluidez ou rígidas Limitações Mais pesado Exigem mais experiência Maior fadiga do operador se for manual Como o comprimento e a espessura da lâmina funcionam em conjunto O comprimento e a espessura da lâmina estão interligados. Por exemplo: Uma lâmina longa requer maior espessura para manter a rigidez. Uma lâmina curta pode funcionar bem com uma construção mais fina. A utilização de uma lâmina longa e fina provoca flexão, resultando em ondulações, depressões ou um nivelamento inconsistente. A utilização de uma lâmina curta e espessa pode ser um exagero, adicionando peso desnecessário. Escolher a combinação errada afeta a qualidade do betão e a produtividade da equipa. Comprimento recomendado da lâmina vs. espessura Esta tabela fornece orientações gerais para a escolha da espessura da lâmina de acordo com o comprimento e o tipo de trabalho. Comprimento da lâmina Espessura típica Ideal para Notas 4 pés (1,2 m) 1,5–2,0 mm Pequenos reparos, calçadas Muito fácil de manobrar 1,8 m 1,5–2,0 mm Entradas de garagem, pátios Bom controlo para principiantes 2,4 m 2,0 mm Lajes residenciais Equilíbrio entre rigidez e peso 3,0 m 2,0–2,5 mm Garagens, pequenos armazéns Cobertura mais rápida com peso moderado 3,6 m 2,5 mm Projetos de média dimensão Requer mais potência 4,2 m 2,5–3,0 mm Lajes comerciais de tamanho médio É necessária boa rigidez 4,8 m 3,0–4,0 mm Lajes comerciais de grandes dimensões A elevada rigidez impede a flexão 6 m 4,0–5,0 mm+ Pavimentos industriais, obras rodoviárias Requer operadores experientes e motores de grande potência Como a flexão da lâmina afeta a qualidade do betão A rigidez da lâmina é essencial porque a flexão cria defeitos

Não categorizado

Rale vibratória vs. rale manual: qual deve escolher?

Quer esteja a construir o pavimento de um armazém, uma entrada de automóveis, um pátio ou uma grande laje industrial, a qualidade do processo de nivelamento determina o grau de resistência, uniformidade e durabilidade do betão. Alcançar a compactação, a suavidade da superfície e o nivelamento adequados tem um impacto direto na resistência estrutural, na qualidade do acabamento e nos requisitos de manutenção a longo prazo. Na indústria da construção atual, os empreiteiros e construtores escolhem normalmente entre duas ferramentas principais para nivelar o betão fresco: as talochas manuais e as talochas vibratórias. Embora ambas tenham o mesmo objetivo — remover o excesso de betão e criar uma superfície uniforme —, funcionam de forma diferente e apresentam o melhor desempenho em condições diferentes. Então, qual a opção que melhor se adequa ao seu projeto? Este artigo compara as talochas vibratórias com as talochas manuais em termos de desempenho, necessidades de mão de obra, custo, qualidade do acabamento e aplicações ideais, ajudando-o a fazer a escolha certa. O que é uma régua manual? Uma régua manual é a ferramenta mais tradicional e básica utilizada para o nivelamento de betão. Consiste tipicamente numa régua de alumínio ou madeira que os trabalhadores passam pela superfície do betão húmido para remover o excesso de material e criar um piso nivelado. Como funciona Dois trabalhadores seguram cada extremidade da ferramenta e arrastam-na pela laje de betão, geralmente ao longo de cofragens pré-instaladas. O movimento «corta» o betão em excesso, ao mesmo tempo que ajuda a distribuir os agregados. Onde são utilizadas as régias manuais As régias manuais são normalmente utilizadas em: Pequenos pátios ou passeios Caminhos de jardim Remendos em entradas de garagem Pequenas lajes interiores Projetos com espaço de trabalho limitado As reglas manuais são simples, leves e não requerem fonte de alimentação, mas dependem fortemente da habilidade e do esforço físico do operador. O que é uma mesa vibratória? Uma mesa vibratória é uma ferramenta motorizada que não só nivela o betão, mas também utiliza vibrações para assentar os agregados e compactar a superfície simultaneamente. Isto resulta numa laje mais plana, mais densa e mais uniforme. Componentes principais Motor a combustão ou motor elétrico Lâmina vibratória (alumínio ou magnésio) Pega ajustável para operação Como funciona Quando o motor é ligado, a lâmina vibra a alta frequência. À medida que o operador puxa a régua pela superfície, a vibração empurra o excesso de betão para trás, compacta a mistura, reduz as bolsas de ar e traz o excesso de água para a superfície. Aplicações típicas Pisos de armazéns Lajes de casas residenciais Parques de estacionamento Estradas e passeios Pavimentos industriais Projetos de construção de média e grande dimensão Por melhorarem a eficiência e a qualidade do acabamento, as regletas vibratórias são amplamente utilizadas tanto na construção residencial como na comercial. Comparação detalhada: Regras vibratórias vs. Regras manuais Para compreender as suas diferenças, é útil avaliar ambas as opções em categorias-chave de desempenho. Visão geral da comparação básica Característica / Categoria Regla manual Regra vibratória Velocidade Lenta Rápida Necessidade de mão de obra 2–3 trabalhadores 1–2 trabalhadores Compactação Nenhuma Vibração integrada para uma melhor compactação Qualidade do acabamento Depende da habilidade Suave, consistente, profissional Custo Baixo Investimento inicial mais elevado Adequação ao tamanho do projeto Pequeno Médio a grande Facilidade de utilização Simples, mas cansativo Requer formação, mas reduz a fadiga Portabilidade Muito fácil Moderada (unidade motora mais pesada) Eficiência e velocidade As talochas manuais e vibratórias diferem significativamente na sua velocidade de trabalho. Eficiência da régua manual As talochas manuais dependem do movimento físico, o que as torna mais lentas e exigentes em termos de mão de obra. Dois trabalhadores têm de puxar a ferramenta simultaneamente, mantendo uma pressão uniforme. Esta coordenação requer esforço e atrasa o processo de colocação. As talochas manuais são frequentemente adequadas para lajes pequenas, mas tornam-se impraticáveis para áreas maiores. A fadiga tende a levar a passagens irregulares, obrigando a retrabalhos ou retoques. Eficiência da mesa vibratória Uma régua vibratória aumenta drasticamente a velocidade de nivelamento. O motor impulsiona a lâmina para a frente, enquanto as vibrações nivelam o betão mais rapidamente com menos passagens. Na maioria dos casos, uma régua vibratória consegue concluir um trabalho 30–50% mais rápido do que os métodos manuais. Isto torna-a ideal para empreiteiros que trabalham com prazos apertados. Compactação e qualidade estrutural A compactação desempenha um papel vital no desempenho do betão. Sem um assentamento adequado dos agregados, podem formar-se pontos fracos ou vazios. Compactação com régua manual Uma régua manual quase não proporciona compactação. Os trabalhadores têm de recorrer a ferramentas adicionais, como ancinhos, compactadores ou talochas, para alisar a laje. Isto leva tempo e aumenta a necessidade de mão de obra. Em projetos de maior dimensão, a falta de compactação pode levar a: Diminuição da resistência da superfície Bolhas de ar Ondulações na superfície Diminuição da durabilidade da laje Compactação com régua vibratória Uma régua vibratória combina nivelamento + compactação numa única passagem. A lâmina vibratória empurra os agregados para baixo, reduz as bolhas de ar e melhora a densidade do betão. Isto resulta em: Lajes mais resistentes Superfícies mais duráveis Risco reduzido de fissuras Melhor desempenho a longo prazo Esta compactação integrada oferece uma vantagem clara que as reglas manuais não conseguem igualar. Requisitos de mão de obra e fadiga dos trabalhadores Requisitos de mão-de-obra para a betonagem manual A nivelagem manual é fisicamente exigente. Os trabalhadores devem: Levantar a régua Manter uma pressão uniforme Puxá-la sem solavancos Repetir várias passagens Isto pode ser cansativo, especialmente em grandes concretagens. Normalmente, são necessários mais trabalhadores, o que aumenta os custos de mão de obra. Requisitos de mão de obra para a régua vibratória Uma mesa vibratória reduz significativamente a carga de trabalho. A máquina fornece a maior parte da força, o que significa que: São necessários menos trabalhadores É necessário menos esforço físico Os trabalhadores podem manter a produtividade por mais tempo Para os empreiteiros, a redução da mão de obra traduz-se numa melhor eficiência de custos. Qualidade do acabamento

Choosing Between Hand-Push and Self-propelled Thermoplastic Marking Equipment
Não categorizado

Escolher entre equipamento de marcação termoplástica manual e autopropelido

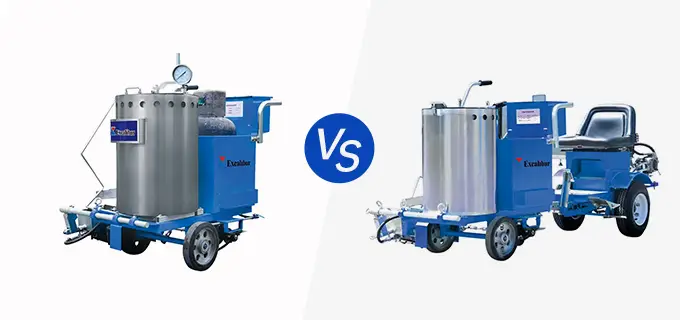
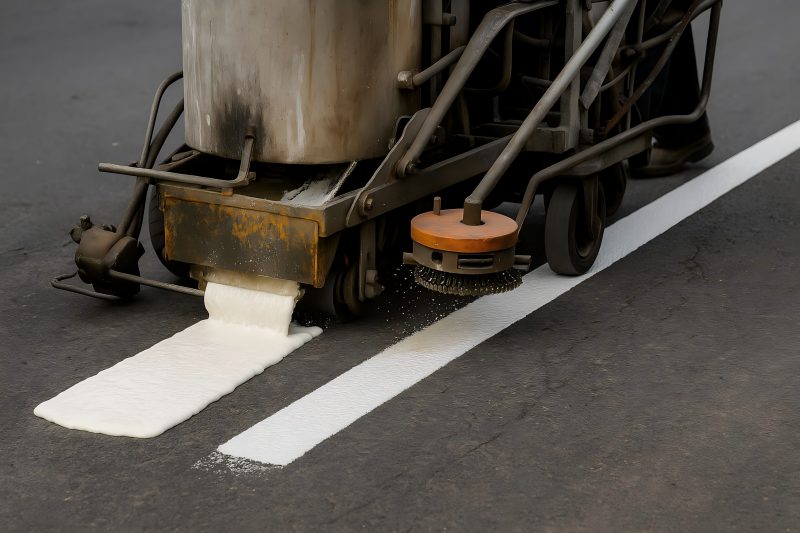
A sinalização rodoviária é um dos componentes mais visíveis e essenciais dos sistemas de gestão do tráfego. Seja para orientar os veículos nas autoestradas ou para organizar as faixas nos parques de estacionamento, as marcações termoplásticas bem aplicadas garantem segurança, clareza e eficiência. A utilização crescente de máquinas de sinalização rodoviária termoplástica revolucionou este processo, tornando a aplicação das linhas mais rápida, mais consistente e mais duradoura do que a tinta tradicional. Entre os vários tipos de equipamento disponíveis, as máquinas de marcação termoplástica manuais e automáticas são as duas mais utilizadas. Cada uma atende a escalas operacionais, orçamentos e necessidades de desempenho distintos. Compreender o equipamento de marcação termoplástica O equipamento de marcação termoplástica foi concebido para derreter, aplicar e espalhar material de marcação rodoviária termoplástico — um composto à base de resina que se torna durável e refletor após arrefecimento. O processo envolve aquecer o material a cerca de 180–220 °C num pré-aquecedor, manter o seu estado fundido numa tremonha e aplicá-lo uniformemente através de uma régua, extrusão ou sistema de pulverização. As máquinas de marcação termoplástica dividem-se em dois tipos principais: Máquinas de marcação rodoviária termoplástica de empurrar manualmente: Operadas manualmente, ideais para pequenos projetos e trabalhos de linhas detalhadas. Máquinas automáticas de marcação rodoviária termoplástica: motorizadas e autopropulsadas, concebidas para operações de marcação de linhas em grande escala e a alta velocidade. O que é uma máquina de marcação termoplástica manual? Uma máquina de marcação termoplástica manual é uma unidade compacta, operada manualmente, utilizada para projetos de menor dimensão, tarefas de manutenção ou marcações localizadas. O operador empurra fisicamente a máquina ao longo da superfície, controlando simultaneamente a largura da linha, o caudal e a aplicação do cordão. Características principais: Pequena capacidade do depósito (normalmente 50–100 kg) Propulsão manual (sem motor) Leve e fácil de manobrar Ideal para linhas estreitas e distâncias curtas Utilizado habitualmente em passagens para peões, parques de estacionamento e cruzamentos urbanos Vantagens Contras Baixo custo de investimento inicial Fadiga do operador em longas distâncias Manutenção e operação simples Velocidade e capacidade de produção limitadas Excelente controlo sobre marcações detalhadas e curvas Espessura de linha inconsistente em superfícies irregulares Requisitos mínimos de combustível ou energia Inadequado para aplicações em autoestradas de alto rendimento O que é uma máquina de marcação termoplástica autopropulsada? Uma máquina automática de marcação rodoviária termoplástica é uma unidade autopropulsada ou montada em veículo, concebida para a marcação de linhas à escala industrial. Estas máquinas estão equipadas com motores, sistemas hidráulicos, bombas de precisão e unidades de controlo computadorizadas para a velocidade, largura da linha e distribuição de esferas de vidro. Características principais: Maior capacidade (tremonha de até 300–500 kg) Sistemas de acionamento hidráulicos ou pneumáticos Controlo automatizado da largura e espessura das linhas Rastreamento de linhas baseado em GPS ou guiado por câmara Vários modos de marcação (linha contínua, tracejada ou múltipla) Compatível com sistemas de extrusão e pulverização Vantagens Contras Elevada produtividade e desempenho consistente Custo mais elevado e operação mais complexa Adequado para longas linhas retas em autoestradas ou aeroportos Requer operadores qualificados Reduz a fadiga do operador com propulsão automática Raio de viragem maior — menos adequado para espaços apertados Os sistemas de rebordo integrados garantem uma refletividade perfeita Maior manutenção e consumo de combustível Maior precisão com orientação digital ou a laser — Principais diferenças entre máquinas manuais e automáticas Segue-se uma tabela comparativa detalhada que resume as principais diferenças técnicas e operacionais: Aspecto Máquina termoplástica manual Máquina automática para termoplásticos Modo de funcionamento Empurramento manual Autopropulsada (motor/acionamento hidráulico) Aplicação ideal Áreas pequenas, estradas urbanas, parques de estacionamento Autoestradas, aeroportos, zonas industriais Capacidade do depósito 50–100 kg 300–500 kg ou mais Velocidade 1–3 km/h (depende do operador) 5–15 km/h (ajustável) Fonte de alimentação Manual ou queimador a GPL Motor + sistema hidráulico ou pneumático Controlo de linha Manual Controlo digital automático Dispensação de esferas de vidro Manual ou semiautomático Sistema sincronizado totalmente automático Nível de precisão Moderado Alta precisão (±2 mm) Manutenção Simples, de baixo custo Complexa, requer manutenção programada Gama de preços Baixa (económica) Elevado (investimento industrial) Escolha com base na dimensão e no tipo do projeto O tipo de projeto de sinalização rodoviária determina em grande parte qual o equipamento mais adequado. Embora ambas as máquinas produzam linhas termoplásticas duradouras, a sua eficiência difere consoante o âmbito e a natureza da tarefa. A máquina manual é ideal para: Estradas urbanas com faixas estreitas e distâncias curtas Projetos de pequena escala com orçamentos limitados Parques de estacionamento, pavimentos de fábricas ou passagens para peões Manutenção municipal e reparações rápidas A máquina automática é ideal para: Marcações em grandes autoestradas e vias rápidas Aeroportos, portos marítimos e zonas logísticas Trabalhos de marcação longos e contínuos que exigem uniformidade Empresas que lidam diariamente com vários projetos de grande escala Eficiência operacional e requisitos de mão de obra Uma distinção fundamental reside na intensidade de mão-de-obra. As máquinas manuais exigem um esforço manual contínuo, o que pode diminuir a produtividade em turnos longos. Os modelos automáticos reduzem o esforço humano através da propulsão mecanizada e de sistemas controlados por computador que mantêm a consistência mesmo a altas velocidades. Fator Empurrado manualmente Automático Necessidades de mão de obra 2–3 trabalhadores por operação 1–2 trabalhadores (principalmente supervisão) Produção diária 800–1.500 metros 5.000–10.000 metros ou mais Consistência da linha Depende da habilidade do operador Regulada digitalmente para espessura uniforme Tempo de inatividade Baixo tempo de configuração, recarga manual Mais curto devido a funis maiores e automação Esta diferença torna-se cada vez mais significativa para empresas que concorrem a projetos governamentais ou rodoviários, onde a produtividade e a precisão muitas vezes superam as preocupações com os custos iniciais. Considerações sobre custos e investimento Embora as máquinas termoplásticas manuais sejam significativamente mais baratas, o valor a longo prazo de uma máquina automática pode ultrapassar o seu custo inicial devido à maior eficiência e menor despesa com mão de obra por quilómetro de marcação. Estimativa de custo inicial (intervalo aproximado): Máquina manual: 1 000 $ – 3 500 $ Máquina automática: 10

Common Problems in Thermoplastic Line Marking and How to Fix Them
Não categorizado

Problemas comuns na marcação de linhas com material termoplástico e como resolvê-los

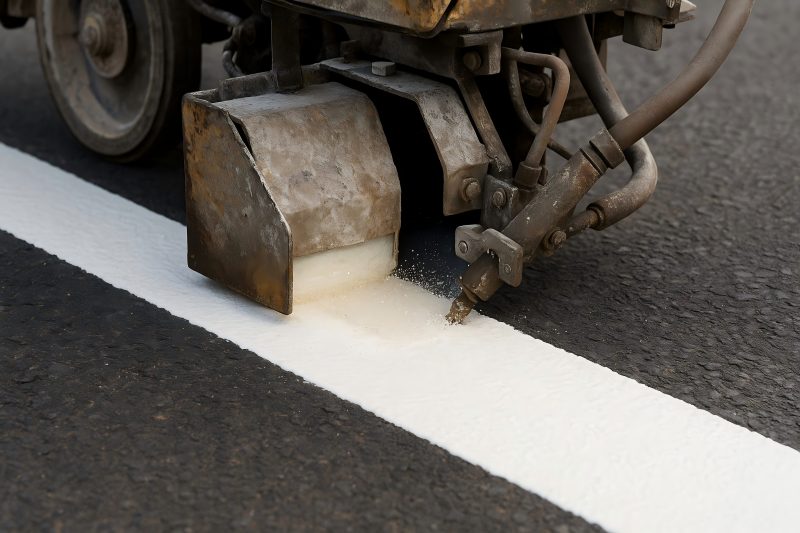
Os sistemas de marcação rodoviária termoplástica são amplamente reconhecidos pela sua durabilidade, retrorrefletividade e rentabilidade a longo prazo. Quando aplicadas corretamente, as marcações termoplásticas podem durar vários anos, resistindo ao tráfego intenso, às condições meteorológicas adversas e ao desgaste diário. No entanto, mesmo pequenos desvios na preparação, no aquecimento ou na aplicação podem resultar em defeitos graves, tais como descamação, fissuras, descoloração ou fraca refletividade. Marcação de Linhas Termoplásticas Antes de abordar as questões, é importante compreender como funciona o termoplástico. Os materiais de marcação termoplásticos consistem em resinas, pigmentos, enchimentos, esferas de vidro e plastificantes. Sólido à temperatura ambiente, o termoplástico derrete, transformando-se num líquido viscoso quando aquecido a 180–220 °C. O material fundido é aplicado nas superfícies rodoviárias utilizando máquinas de espalhamento, extrusão ou pulverização, e são adicionadas esferas de vidro para garantir a retrorrefletividade. Quando aplicado corretamente: O material adere fortemente ao pavimento. O revestimento arrefece rapidamente, formando uma camada resistente e durável. As esferas de vidro permanecem parcialmente incorporadas, refletindo os faróis à noite. No entanto, quando o processo corre mal, estas propriedades desejadas falham — e o resultado pode ser visibilidade reduzida, desgaste prematuro ou falha total da marcação. Problemas comuns na marcação de linhas termoplásticas Fraca aderência ao pavimento Sintomas: As marcações descascam pouco tempo após a aplicação. Secções levantam-se em folhas ou lascas. As bordas enrolam-se ou separam-se do substrato. Causas prováveis: A superfície do pavimento estava suja, oleosa ou húmida. Não foi utilizado primário/camada de aderência no betão. Temperatura de aplicação demasiado baixa (<180 °C). Temperatura do pavimento demasiado baixa (<10 °C). Arrefecimento rápido antes da formação completa da ligação. Soluções: Limpe sempre bem o pavimento — utilize ar comprimido ou uma escova de aço para remover poeira, óleo e leite de cimento. No caso do betão, aplique um primário (compatível com termoplásticos) e deixe secar antes de marcar. Verifique a temperatura de fusão com um termómetro; mantenha-a entre 180–220 °C. Certifique-se de que o pavimento está seco e a uma temperatura superior a 10 °C antes da aplicação. Evite condições de vento para impedir o arrefecimento irregular do termoplástico. Fissuras e Fragilidade Sintomas: Aparecem fissuras nas marcações ao longo de semanas ou meses. A superfície torna-se farinhenta ou frágil. Pedaços desprendem-se sob a pressão dos veículos. Causas prováveis: O sobreaquecimento do material (>230 °C) provoca a degradação da resina. Formulação incorreta do material (baixo teor de plastificante). Aplicação demasiado espessa (>3 mm) ou irregular. Expansão/contração do pavimento de base (tensão térmica). Soluções: Mantenha a temperatura dentro do intervalo especificado pelo fabricante utilizando termóstatos. Mexa continuamente o material derretido para evitar o sobreaquecimento localizado. Aplique com espessura uniforme (1,5–3 mm no máximo). Escolha misturas termoplásticas flexíveis para regiões com grandes variações de temperatura. Evite reaquecer o material restante várias vezes — este degrada-se rapidamente. Baixa retrorrefletividade Sintomas: As marcações parecem baças ou não refletoras à noite. A luz dos faróis dos veículos não é refletida de forma eficaz. Causas prováveis: Aplicação insuficiente ou irregular de esferas de vidro. As esferas não estão suficientemente incrustadas (ou estão demasiado incrustadas). Tipo de esferas errado ou esferas de má qualidade. Fluxo excessivo de material a cobrir as esferas. Contaminação das esferas com poeira ou humidade. Soluções: Calibre os distribuidores de esferas para garantir um fluxo uniforme (normalmente 250–400 g/m²). Ajuste o tempo de aplicação para que os grânulos caiam imediatamente após a aplicação — antes de se formar uma película. Assegure a incorporação adequada das esferas: cerca de 50–60% do diâmetro das esferas deve ficar submerso. Armazene as esferas de vidro num ambiente seco e selado para evitar a aglomeração. Utilize esferas de alto índice aprovadas (n=1,5 ou 1,9) para obter a máxima retrorrefletividade. Descoloração ou amarelecimento Sintomas: As marcas brancas amarelam ou escurecem gradualmente com o tempo. O desbotamento da cor parece irregular ou em manchas Causas prováveis: Material sobreaquecido durante a fusão, queima de pigmentos ou resinas. Contaminação por material antigo e degradado. Pó em suspensão no ar ou gases de escape que se depositam nas marcas ainda quentes. Pigmentos de baixa qualidade com fraca estabilidade aos raios UV. Soluções: Mantenha a temperatura de fusão abaixo dos 220 °C para evitar a oxidação da resina. Limpe regularmente os caldeirões para remover resíduos carbonizados. Evite reaquecer material envelhecido várias vezes. Utilize pigmentos estabilizados contra os raios UV certificados para utilização em estradas ao ar livre. Aplique as marcações em ambientes limpos e com baixo nível de poeira, sempre que possível. Espessura ou largura de linha irregular Sintomas: As linhas variam em espessura ou largura. As bordas parecem irregulares ou onduladas. O excesso de material acumula-se nos pontos de início/fim. Causas prováveis: Ajuste incorreto da sapata ou da placa de extrusão. Viscosidade do material demasiado elevada ou demasiado baixa (erro de temperatura). Velocidade de movimento inconsistente da máquina. Inexperiência do operador. Soluções: Ajuste a régua ou as sapatas de extrusão para manter uma altura de abertura consistente. Verifique a temperatura de fusão para garantir um fluxo adequado. Formar os operadores para manterem uma velocidade de deslocamento a pé ou do veículo constante. Utilize sistemas de orientação mecânicos ou a laser para obter bordas de precisão. Realize testes em áreas de resíduos antes da marcação em grande escala. Bolhas de ar ou orifícios Sintomas: Pequenas crateras ou orifícios visíveis na superfície. Fraca aderência e textura irregular. Causas prováveis: Humidade no pavimento ou condensação durante a aplicação. Agitação excessiva que introduz ar durante a fusão. Arrefecimento rápido, causando a expansão do gás retido. Soluções: Certifique-se de que o pavimento está completamente seco; adie a marcação se a humidade for elevada. Agite o material suavemente e de forma constante — evite a agitação em vórtice. Deixe o material fundido repousar brevemente antes da aplicação para libertar o ar. Mantenha a temperatura adequada para evitar a formação de espuma. Vida útil reduzida Sintomas: Desgaste prematuro e desbotamento. É necessária a repintura frequente das faixas. Causas prováveis: Camada de material demasiado fina (<1 mm). Preparação inadequada do substrato ou temperatura incorreta. Matérias-primas de baixa qualidade. Tráfego intenso e abrasão

Thermoplastic vs. Cold Paint Marking Machines
Não categorizado

Máquinas de marcação com tinta termoplástica vs. máquinas de marcação com tinta a frio: as principais diferenças explicadas

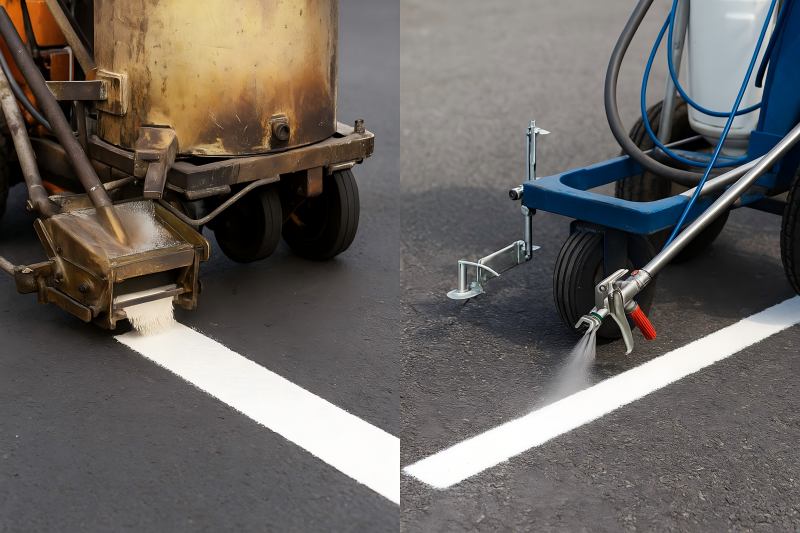
As marcações rodoviárias são essenciais para a segurança rodoviária, proporcionando orientação, separação de faixas e comunicação visual para condutores e peões. Por trás destas linhas brilhantes e duradouras estão duas tecnologias de aplicação principais: máquinas de marcação termoplástica e máquinas de marcação com tinta a frio. Cada uma delas responde a necessidades específicas de cada projeto, orçamentos e expectativas de desempenho. Introdução aos sistemas de marcação rodoviária Antes de comparar as máquinas, é fundamental compreender o que distingue as marcações termoplásticas das marcações com tinta a frio. As marcações termoplásticas são feitas a partir de pós ou grânulos sólidos que são derretidos a 180–220 °C e aplicados a quente. Quando arrefecidas, formam uma película espessa e resistente ao desgaste, aderida ao pavimento. Estas marcações são amplamente utilizadas em autoestradas, cruzamentos e estradas de tráfego intenso. As marcações com tinta a frio, em contrapartida, utilizam tintas líquidas aplicadas à temperatura ambiente — à base de solvente ou à base de água. As tintas são pulverizadas sobre as superfícies e secam por evaporação. São comuns em parques de estacionamento, estradas de tráfego reduzido ou marcações temporárias. Princípios de funcionamento de cada tecnologia Máquina de marcação termoplástica As máquinas termoplásticas aplicam uma mistura fundida de resina, esferas de vidro e pigmentos no pavimento. A configuração inclui: Pré-aquecedor: Derrete e agita o material termoplástico. Aplicador: Espalha a mistura fundida uniformemente utilizando uma lâmina de alisamento, um sistema de extrusão ou pulverização sem ar. Dispensador de esferas de vidro: Deita esferas sobre a superfície fundida para garantir a retrorrefletividade. Sistema de controlo de temperatura: Assegura que o material se mantém dentro do intervalo de trabalho correto. O material arrefece e solidifica rapidamente, criando uma camada rodoviária duradoura. Máquina de marcação com tinta fria As máquinas de pintura a frio pulverizam tinta líquida — à base de água ou de solvente — sobre a superfície da estrada. Normalmente utilizam: Pistolas de pulverização sem ar para uma espessura uniforme da película. Tanques de tinta pressurizados para um fluxo consistente. Sistemas opcionais de esferas de vidro para marcações refletoras. Pistolas de estêncil ou manuais para símbolos e linhas. A tinta fria seca à temperatura ambiente, exigindo uma configuração e manutenção mínimas. Comparação da composição do material Parâmetro Marcação rodoviária termoplástica Marcação rodoviária com tinta fria Material de base Resina sintética, pigmentos, esferas de vidro, enchimentos Tinta acrílica, alquídica ou de borracha clorada Estado antes da aplicação Grânulos sólidos ou pó Líquido Temperatura de aplicação 180–220 °C Temperatura ambiente (20–30 °C) Espessura da película 1,5–3,0 mm 0,3–0,6 mm Mecanismo de secagem Arrefecimento e solidificação Evaporação de solvente ou água Retrorrefletividade Excelente (esferas incorporadas) Moderada (esferas superficiais) Durabilidade 2–4 anos 6–18 meses As marcações termoplásticas são mais espessas e resistentes devido à sua estrutura de resina e às suas fortes propriedades de aderência, enquanto os sistemas de tinta a frio oferecem aplicações mais rápidas e fáceis a um custo mais baixo. Visão geral dos componentes da máquina Componentes da máquina de marcação termoplástica Caldeira de fusão (pré-aquecedor) para a preparação dos materiais. Sapata de aplicação ou extrusora para largura de linha uniforme. Dispensador de esferas de vidro para refletividade. Sistema de queimadores de aquecimento para controlo da temperatura. Rodas e estrutura para mobilidade e precisão. Componentes da máquina de marcação a tinta fria Depósito de tinta para armazenamento do material líquido. Bomba de alta pressão (sistema sem ar) para pulverização. Pistolas de pulverização e bicos para controlo da linha. Aplicador de fita (opcional) para visibilidade. Chassis manual ou com assento para uma operação flexível. Enquanto as máquinas termoplásticas são mais complexas e requerem pré-aquecimento, os sistemas de tinta a frio são leves, portáteis e de fácil manutenção. Cenários de aplicação Caso de utilização Máquina de marcação termoplástica Máquina de marcação com tinta a frio Autoestradas e vias rápidas ✅ Excelente – Duradoura e de alta visibilidade ⚠️ Vida útil curta em condições de tráfego intenso Estradas urbanas e cruzamentos ✅ Excelente – Resistente à carga dos veículos ⚠️ Desbota rapidamente devido à abrasão Parques de estacionamento e armazéns ⚙️ Possível, mas não económico ✅ Ideal – Rápido, simples, de baixo custo Marcações rodoviárias temporárias ❌ Não adequado ✅ Fácil de remover ou repintar Condições meteorológicas frias ou húmidas ⚠️ Requer pavimento seco e calor ✅ Melhor adaptabilidade Projetos com orçamento reduzido ❌ Custo inicial mais elevado ✅ Custo mais baixo por trabalho As máquinas termoplásticas são concebidas para uma longa durabilidade e utilização intensiva, enquanto os sistemas de tinta a frio são ideais para aplicações de curta duração ou com pouco tráfego. Características de desempenho Durabilidade As marcações termoplásticas podem resistir ao atrito dos veículos, à exposição aos raios UV e às flutuações de temperatura durante vários anos. Em contrapartida, a tinta a frio tende a desgastar-se mais rapidamente devido à sua película mais fina. Refletividade As marcações termoplásticas incorporam esferas de vidro durante a fase de fusão, garantindo uma retrorrefletividade consistente mesmo após anos de utilização. A tinta a frio depende de esferas superficiais, que se desgastam mais rapidamente. Frequência de manutenção As linhas termoplásticas requerem reaplicação a cada 3–5 anos, enquanto a tinta a frio necessita frequentemente de repintura a cada 6–12 meses, dependendo do volume de tráfego. Secagem e cura Termoplástico: Arrefece e solidifica em 3 a 5 minutos. Tinta a frio: Seca em 10 a 30 minutos (ou mais tempo em condições de elevada humidade). Análise de custos e economia do ciclo de vida O custo inicial não é o único fator — a manutenção e a frequência de repintura são importantes. Os sistemas termoplásticos têm um custo inicial mais elevado, mas permitem poupar graças à sua durabilidade e longevidade. Fator de custo Máquina de termoplástico Máquina de tinta fria Custo inicial do equipamento Elevado (inclui caldeira de fusão) Baixo a moderado Custo do material Mais elevado por tonelada Mais baixo por litro Intensidade de mão de obra Operadores qualificados necessários Operação mais fácil Vida útil 2–4+ anos 0,5–1,5 anos Frequência de manutenção Baixa Elevada Custo total do ciclo de vida (por 3 anos) Mais

How Thermoplastic Road Marking Machines Work
Não categorizado

Como funcionam as máquinas de marcação rodoviária termoplástica: um guia passo a passo

As marcações rodoviárias garantem a segurança, orientam o fluxo de tráfego e regulam eficazmente a circulação dos veículos. Entre as várias tecnologias utilizadas para a aplicação destas marcações, as máquinas de marcação rodoviária termoplástica destacam-se pela sua durabilidade, refletividade e capacidade de secagem rápida. Apresentamos uma explicação detalhada e passo a passo sobre o funcionamento destas máquinas — desde a preparação do material até à aplicação —, oferecendo informações úteis para engenheiros, empreiteiros e responsáveis pelo planeamento de infraestruturas. Compreender a sinalização rodoviária termoplástica As marcações termoplásticas são compostas por resina sintética, pigmentos, esferas de vidro e enchimentos. Quando aquecido a cerca de 180 °C–200 °C (356 °F–392 °F), o material derrete, assumindo uma forma líquida adequada para a aplicação. Ao arrefecer, forma uma linha duradoura, refletora e resistente ao desgaste. Estas marcações são utilizadas em áreas de tráfego intenso, tais como autoestradas, cruzamentos, passagens para peões e pistas de aeroportos, onde a longevidade e a visibilidade são essenciais. A máquina de marcação rodoviária termoplástica é o equipamento central neste processo, concebida para aquecer, aplicar e garantir a colocação precisa do material fundido nas superfícies rodoviárias. Componentes da máquina de marcação rodoviária termoplástica Antes de iniciar o processo, é essencial compreender os principais componentes da máquina. Cada componente contribui para uma aplicação precisa, a consistência do material e um funcionamento eficiente. Tanque de fusão (pré-aquecedor): Aquece os materiais termoplásticos até um estado líquido antes da aplicação. Normalmente de dupla camada para um isolamento térmico eficaz. Queimador a gasóleo ou GPL: Fornece o calor necessário para derreter o composto termoplástico de forma uniforme. Aplicador de alisamento / extrusão / pulverização: Controla a forma como o termoplástico fundido é aplicado — através de extrusão, alisamento ou pulverização. Dispensador de esferas de vidro: Aplica esferas de vidro refletoras imediatamente após a marcação para melhorar a visibilidade noturna. Sistema de controlo termostático: Mantém uma temperatura constante para evitar que o material queime ou fique subaquecido. Agitador / Dispositivo de agitação: Mantém o termoplástico fundido uniformemente misturado para evitar a formação de grumos. Sapata de marcação ou cabeça de matriz: Define a largura da linha e as bordas de acordo com as especificações de marcação. Rodas e sistema de orientação: Asseguram um movimento reto, preciso e estável ao longo do percurso de marcação designado. Passo 1: Preparação do material O material termoplástico é normalmente fornecido em blocos sólidos ou na forma granular. Antes de o carregar na máquina de marcação, os operadores devem garantir que o material cumpre as especificações — isento de humidade e detritos. Procedimento: Verificar a formulação — Verificar as proporções de resina, pigmento e esferas de vidro de acordo com as especificações do projeto. Carregar no tanque do pré-aquecedor — O pré-aquecedor (ou caldeira de fusão) utiliza um queimador a GPL ou gasóleo para aquecer o material a 180 °C–200 °C. Mexa continuamente — O agitador garante uma fusão uniforme e evita queimar o material. Monitorizar a temperatura — O sobreaquecimento pode degradar a cor e reduzir a resistência de aderência. Nota: A fase de pré-aquecimento demora normalmente 40–60 minutos, dependendo do tamanho do lote e da temperatura ambiente. Passo 2: Preparação da superfície Uma superfície limpa e seca é fundamental para uma forte adesão. Antes de aplicar as marcações termoplásticas, a superfície da estrada é inspecionada e preparada. Passos: Limpe a superfície utilizando sopradores de ar, escovas ou sistemas de aspiração para remover poeira, óleo e partículas soltas. Seque completamente a área, especialmente após a chuva, uma vez que a humidade prejudica a aderência. Aplique um primário, se necessário — particularmente em estradas de betão — para melhorar a aderência. O primário é geralmente um líquido de secagem rápida aplicado com pincel ou pulverizador 10 a 15 minutos antes da marcação. Passo 3: Configuração e calibração da máquina Assim que a estrada e o material estiverem prontos, a máquina de marcação deve ser configurada de acordo com as especificações do projeto. Defina a largura e a espessura da linha: ajuste o sapato de marcação ou a cabeça de moldagem para a largura de linha desejada (normalmente 100 mm–150 mm). Verifique os controlos de temperatura: Certifique-se de que o material no reservatório e na cabeça de aplicação se encontram ambos dentro do intervalo de temperatura pretendido. Calibre o distribuidor de esferas de vidro: defina o caudal de esferas de acordo com os requisitos do projeto — normalmente 200–400 g/m². Marcar linhas-guia: Os topógrafos ou operadores marcam linhas de giz ou guias a laser para alinhamento. A calibração garante espessura uniforme, bordas nítidas e refletividade adequada. Passo 4: Transferência do material para a máquina de marcação Após a fusão e homogeneização no pré-aquecedor, o termoplástico fundido é transferido para a tremonha de aplicação mais pequena da máquina de marcação rodoviária. Este passo requer cuidado para manter uma temperatura consistente e evitar o aprisionamento de ar. Processo de transferência típico: O material pré-aquecido é vertido através de um filtro para remover grumos. Encha a tremonha até ao nível de material desejado. O agitador interno da tremonha continua a agitar o material durante a aplicação. Controlo de temperatura: O material deve permanecer entre 180 °C e 200 °C na tremonha para garantir um fluxo suave através do sapato de marcação. Passo 5: Aplicação na estrada Esta é a etapa operacional principal, na qual o termoplástico fundido é aplicado como marcações. Existem três métodos principais de aplicação, dependendo do tipo de máquina: Método de aplicação Descrição Vantagens Utilizações comuns Tipo de betonilha O material flui por gravidade através de uma sapata metálica, formando uma linha elevada. Simples, baixa manutenção. Linhas de faixa, linhas de borda. Tipo de extrusão O material é forçado a sair por um parafuso ou pistão através de uma matriz. Espessura consistente, bordas nítidas. Passadeiras, setas, símbolos. Tipo de pulverização O material é atomizado e pulverizado sobre a superfície. Adequado para marcações complexas ou superfícies irregulares. Marcações curvas ou temporárias. Sequência operacional: Posicione a máquina no ponto de partida da linha de orientação. Comece a libertar o material fundido através do

The Role of Reversible Plate Compactors in Pipeline and Trench Work
Não categorizado

O Papel das Placas Compactadoras Reversíveis em Obras de Tubulações e Valas

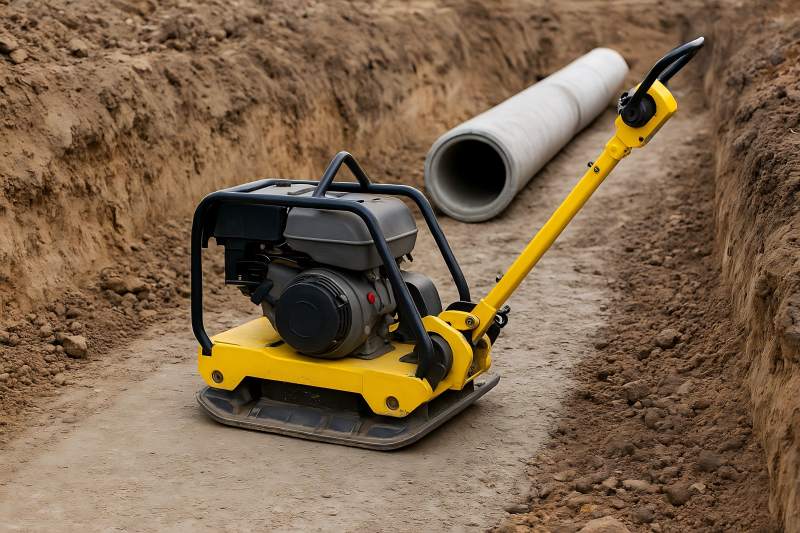
A construção de condutas e valas requer uma preparação precisa do solo e uma compactação fiável para garantir a estabilidade a longo prazo. Os compactadores de placa reversíveis estão entre as ferramentas mais versáteis e eficazes para a compactação do solo. A sua capacidade de funcionar tanto para a frente como para trás, combinada com um elevado desempenho de compactação, torna-os indispensáveis na instalação de condutas, trabalhos de valas e outros projetos de engenharia civil. A compactação é vital na construção de infraestruturas subterrâneas e condutas. Um solo mal compactado leva a assentamentos, desalinhamento de tubos, fugas e manutenção dispendiosa. Para valas e condutas, é essencial alcançar uma densidade uniforme e um aterro estável. Os placas compactadoras reversíveis  são preferidos pela sua eficiência versátil: Proporcionam forças de compactação superiores às dos compactadores de placa de avanço. Operam eficientemente em espaços confinados. Movem-se em ambas as direções, garantindo flexibilidade e produtividade. De acordo com um relatório de 2024 da Global Market Insights, prevê-se que o mercado de equipamentos de compactação cresça a uma taxa composta anual de 4,2% até 2030, sendo que os compactadores de placa reversíveis representam um segmento em crescimento devido à expansão das infraestruturas urbanas e das condutas. O que é um placas compactadoras reversíveis? Um compactador de placa reversível compacta solo, cascalho e asfalto. Ao contrário dos compactadores unidirecionais, os modelos reversíveis podem avançar e recuar sem ter de dar a volta, tornando-os altamente eficientes em valas e espaços estreitos. Componentes principais: Placa de base: Uma placa de aço pesada que transfere a energia de vibração para o solo. Unidade excitadora: Gera vibrações através de um eixo excêntrico. Motor: Aciona o excitador, geralmente a gasolina ou a gasóleo. Sistema de controlo de marcha-atrás: Permite a compactação em frente, em marcha-atrás e pontual. Especificações típicas (RPC de tamanho médio): Peso: 150–400 kg Força centrífuga: 20–50 kN Velocidade de trabalho: 20–30 m/min Dimensões da placa: 500–700 mm de largura Por que razão os placas compactadoras reversíveis são essenciais em trabalhos de condutas e valas A construção de condutas e valas apresenta desafios únicos. Os compactadores de placa reversíveis respondem a estes desafios de forma eficaz: Operação em espaços confinados As valas são estreitas e difíceis de percorrer com equipamento de compactação de maiores dimensões, como rolos. Os compactadores de placa reversíveis são compactos, manobráveis e podem compactar o solo junto às paredes da vala sem danificar os tubos. Operação bidirecional Nas valas, o espaço para manobrar o equipamento é limitado. A capacidade dos compactadores de placa reversíveis de operarem para a frente e para trás elimina a perda de tempo e melhora a eficiência. Maior profundidade de compactação Em comparação com os compactadores de placa de avanço, os modelos reversíveis proporcionam vibrações mais fortes e forças de compactação mais intensas, atingindo maiores profundidades (até 60 cm por passagem, dependendo do tipo de solo). Assentamento de tubos e estabilidade do aterro A compactação à volta e por cima do tubo garante um assentamento adequado, evita assentamentos e reduz o risco de fugas. Os RPC são ideais para compactar tipos de solo granulados utilizados no aterro. Eficiência de custos Os RPC reduzem as necessidades de mão de obra e o retrabalho causado por uma compactação deficiente. Uma vala bem compactada aumenta a vida útil da conduta, reduzindo os custos de manutenção. Aplicações dos placas compactadoras reversíveis em trabalhos de condutas e valas Aplicação Função do compactador de placa reversível Preparação do leito da tubagem Alcança uma compactação uniforme antes da colocação dos tubos. Aterro em torno de tubos Garante uma compactação estável do solo sem danificar os tubos. Compactação de valas estreitas Eficaz em espaços restritos onde os rolos não podem operar. Reparação de remendos de asfalto (sobre a vala) Compacta camadas de asfalto após o aterro da vala. Instalação de serviços públicos (gás, água, telecomunicações) Evita o assentamento e o desalinhamento dos serviços públicos instalados. Desempenho de compactação em diferentes tipos de solo Os compactadores de placa reversíveis são mais adequados para solos granulares (areia, cascalho) e solos mistos. Os solos coesivos (argila) podem requerer rolos de pés de ovelha, mas os RPCs podem ainda ser eficazes com várias passagens. Tipo de solo Eficiência de compactação com RPC Passagens recomendadas Areia Elevada – atinge 95% da densidade Proctor 2–3 passagens Cascalho Muito alta – excelente interligação 2–3 passagens Solo misto Moderado a alto 3–4 passagens Argila Baixa a moderada – pode reter água 4–6 passagens Estudo de caso: Aterro de condutas com RPCs Um projeto municipal de abastecimento de água no Sudeste Asiático utilizou RPCs para a compactação de valas: Comprimento do projeto: 15 km de condutas de água. Profundidade da vala: 1,5–2,0 m. Tipo de solo: Areia granular e cascalho. Meta de compactação: 95% da densidade Proctor padrão. Resultados: Alcançou-se a densidade exigida em 2–3 passagens. Tempo de compactação reduzido em 35% em comparação com a compactação manual. Nenhum caso de assentamento da vala nos 12 meses após a instalação. Este caso destaca como os compactadores de placa reversíveis (RPC) melhoram a produtividade e a estabilidade a longo prazo. Selecionar o placas compactadoras reversíveis certo para trabalhos em valas Ao escolher um RPC para projetos de condutas ou valas, considere: Peso da máquina Modelos mais leves (100–200 kg): Adequados para valas rasas e compactação de baixa intensidade. Modelos médios (200–400 kg): Ideais para valas típicas de serviços públicos. Modelos pesados (400–700+ kg): Adequados para valas largas e compactação de aterro profundo. Força de compactação Medida em quilonewtons (kN). Para trabalhos em valas: 20–50 kN é o valor típico. Largura da placa Placas estreitas (400–500 mm): Ideais para valas estreitas. Placas largas (600–700 mm): Maior cobertura, mas menos manobráveis. Tipo de solo e profundidade Adapte a capacidade do compactador às condições do solo e à profundidade de compactação necessária. Fonte de alimentação Gasolina: Leve, adequado para projetos de menor dimensão. Diesel: Maior binário e eficiência de combustível, adequado para projetos de valas de maiores dimensões. Considerações de segurança A operação de RPCs em valas requer atenção à segurança: Exposição à vibração: Limite a exposição do

How to Choose the Right Size and Power for Your Reversible Plate Compactor
Não categorizado

Como Escolher o Tamanho e a Potência Certos para sua Placa Compactadora Reversível

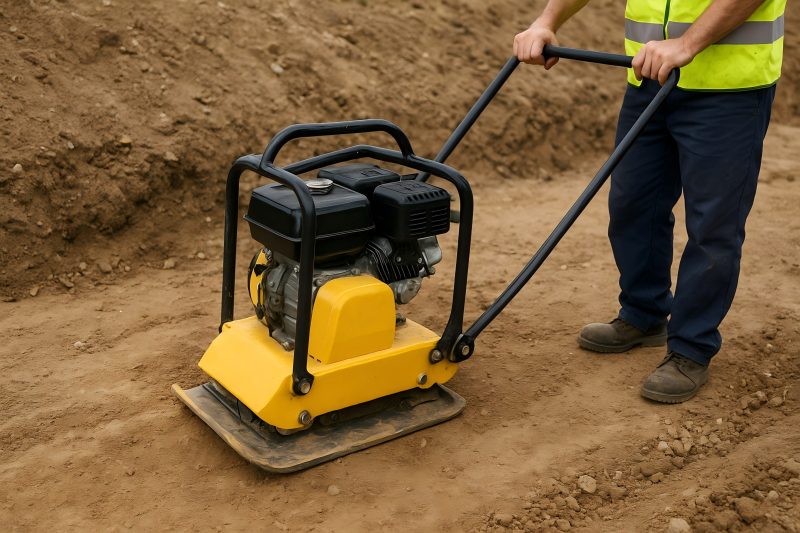
A escolha do compactador de placa reversível adequado consiste em adequar a força centrífuga, o peso operacional, o tamanho da placa de base e a potência do motor ao tipo de solo, à espessura da camada, às dimensões da vala/área, aos objetivos de produtividade e às limitações do local. Este guia apresenta: As especificações essenciais que afetam diretamente a compactação na prática. Um método de dimensionamento passo a passo com um exemplo prático. Tabelas de referência que relacionam tipos de solo → intervalos de força → espessura da camada. Calculadoras de produtividade, consumo de combustível e retorno do investimento para propostas e alugueres. O que “potência” realmente significa (e de quanto você realmente precisa). O que “tamanho certo” realmente significa Placa compactadora reversível  preenchem a lacuna entre as placas de avanço e os pequenos rolos. Proporcionam uma elevada energia de compactação com deslocamento bidirecional, permitindo aos operadores compactar em espaços apertados e valas sem ter de virar a máquina. «Tamanho certo» significa um modelo que: Atinge a densidade alvo (objetivos Proctor/Proctor modificado ou de carga da placa) para o seu tipo de solo e espessura da camada. Se adapta à geometria (largura da vala, bordas da laje, em torno de estruturas) e à logística do local (rampas, pontos de içamento por grua, portas). Cumpre as metas de produtividade (m²/h ou metros lineares/h). Equilibra a potência do motor, o peso e a área da placa para uma transferência de energia eficiente — não apenas especificações elevadas no papel. As especificações que importam Força centrífuga (kN) Principal impulsionador da energia de compactação — a força dinâmica gerada pelo(s) excitador(es). Mais nem sempre é melhor; demasiada força em camadas finas ou em superfícies granulares pode causar vibração excessiva, migração de partículas ou levantamento da superfície. Peso operacional (kg) A massa ajuda a transmitir força e a reduzir o recuo. As placas mais pesadas compactam geralmente camadas mais profundas, mas o peso deve ser equilibrado com a manobrabilidade e os limites de suporte da superfície. Dimensão da placa de base (L×C, mm) Determina a pressão de contacto e a estabilidade da pegada. As placas maiores distribuem a força por uma área maior (melhor acabamento da superfície, menos «ondas»), mas a pressão de contacto é menor se a força não for proporcional à área. Frequência de vibração (Hz / vpm) e amplitude (mm) Uma frequência mais elevada beneficia geralmente os solos granulares, enquanto uma amplitude mais elevada ajuda os solos coesivos ou mistos. As placas reversíveis funcionam normalmente a 55–70 Hz (3300–4200 vpm) com uma amplitude de 1,2–2,2 mm, dependendo da classe. Potência do motor (kW/HP) A potência deve ser suficiente para acionar o excitador sob carga. Uma vez que os requisitos do excitador sejam atendidos, potência extra acrescenta pouco, a menos que se aumente a força ou a velocidade. Motores com especificações excessivas geralmente desperdiçam combustível. Velocidade de deslocamento e capacidade de subida Afeta o tempo de ciclo, especialmente em passagens longas e rampas. Normalmente, 35–28 m/min em marcha à frente e cerca de 10 m/min em marcha-atrás para as classes média/pesada. Classes de modelos e especificações típicas Classe Força típica (kN) Peso operacional (kg) Placa de base (mm) Frequência (Hz) Motor típico (kW) Destaques de casos de utilização Leve e reversível 20–30 80–140 400–500 × 650–700 60–70 3,5–4,5 Pavimentos, valas estreitas, areias granulares com camadas finas Médio reversível 35–45 160–250 500–600 × 700–800 55–65 4,8–6,5 Obras civis gerais, camada de base, serviços públicos Pesado reversível 50–65 300–420 600–700 × 800–900 55–65 6,5–8,5 Camadas espessas, aterro, camadas de estabilização Extra-pesado reversível 70–90+ 450–600+ 700–850 × 900–1.000 55–60 8,5–11+ Grandes escavações, compactação profunda da sub-base, frotas de aluguer para uma ampla procura Tipo de solo, espessura da camada e seleção da força A espessura da camada (a camada compactada numa única passagem) depende da granulometria e da humidade do solo. Utilize a tabela abaixo como ponto de partida para condições típicas de humidade bem geridas (próximas do ideal): Tipo de solo vs. força e espessura recomendadas Tipo de solo (Unificado/Geral) Exemplos de materiais Força recomendada (kN) Camada típica (mm) Viés de frequência Notas Granulado limpo (GW, SW) Rocha triturada, areia bem calibrada 35–55 200–350 Frequência mais elevada Muito sensível; evitar vibração excessiva que cause migração de partículas Granular com finos (GP-GM, SP-SM) Base de estrada com finos 45–70 200–300 Frequência média Equilibrar amplitude e frequência; observar a janela de humidade Areia/cascalho siltoso (SM, GM) Misturas granulares húmidas 45–65 150–250 Frequência média Sensível ao teor de água; verificar com ensaio de campo Argila pobre / areia argilosa (CL, SC) Coesiva ou mista 50–80 150–220 Frequência mais baixa, amperagem mais elevada Requer energia + passagens controladas para evitar bombeamento Argila de alta plasticidade (CH) Argilas gordas 65–90+ 120–180 Frequência mais baixa, amperagem mais alta Frequentemente ineficaz com placas; considere o uso de rolo de pé de carneiro se o problema persistir O método de dimensionamento (cinco passos) Pode transformar isto numa ficha de trabalho rápida para a sua equipa de vendas. Passo 1 — Defina o trabalho Tipo de solo e intervalo de humidade Espessura de remoção pretendida (mm) Geometria (largura da vala, dimensão da área, espaço livre) Produtividade (m²/h ou m linear/h) Restrições de acesso/manuseamento (rampas, grua, limites dos veículos) Passo 2 — Escolha uma faixa de força Utilize a tabela «Solo vs. Força» acima para selecionar uma faixa de kN adequada à espessura da camada a remover e ao tipo de solo. Passo 3 — Combine o peso e a placa de base Camadas finas + granulares → peso moderado, frequência mais elevada, área de placa adequada. Camadas espessas + coesivo/misto → massa mais pesada, amplitude mais elevada, placa de base maior para garantir a estabilidade. Passo 4 — Verifique a potência do motor (verificação de viabilidade) Certifique-se de que a potência nominal do motor suporta a força selecionada à frequência de trabalho com uma margem de 10–15%. (A maioria dos modelos de renome está equilibrada; tenha cuidado com valores de kN muito elevados em motores pequenos.) Passo 5 — Valide com produtividade e geometria

The Ultimate Road Roller Size
Não categorizado

O tamanho ideal para o rolo compactador

Na construção moderna, os rolos compactadores — também conhecidos como compactadores — são máquinas indispensáveis. Desde a criação da base de autoestradas até à compactação do asfalto nas ruas da cidade, o rolo certo garante a resistência, a uniformidade e a durabilidade da superfície. No entanto, há um fator que influencia a escolha do equipamento mais do que qualquer outro: o tamanho. O tamanho de um rolo determina não só a sua eficiência de compactação, mas também a sua adequação a âmbitos de projeto, terrenos e tipos de materiais específicos. Por que razão o tamanho é importante nos rolos compactadores Profundidade e eficiência de compactação Quanto mais pesado e maior for o rolo, maior será a força de compactação. Os rolos maiores proporcionam uma penetração mais profunda no solo, nos agregados ou nas camadas de asfalto, tornando-os ideais para autoestradas ou fundações industriais. Os rolos mais pequenos, em contrapartida, concentram-se na compactação de precisão em ambientes estreitos ou residenciais. Alinhamento com a escala do projeto Os locais de construção variam — desde entradas de garagem suburbanas a vias rápidas de seis faixas. A seleção de um rolo de grandes dimensões para pequenas obras desperdiça combustível e mão de obra, enquanto a escolha de um rolo de dimensões insuficientes em grandes projetos leva a atrasos, retrabalhos e acabamentos irregulares. Mobilidade e manobrabilidade Os rolos pequenos destacam-se em espaços confinados, como passeios, paisagismo e compactação de valas. Os rolos grandes dominam projetos amplos e abertos, onde a manobrabilidade é menos preocupante. Custo e ROI Os custos de compra ou aluguer de equipamento aumentam com o tamanho do rolo. Os custos operacionais (combustível, manutenção, competências do operador) também aumentam. A adequação do tamanho do rolo aos requisitos do projeto garante a eficiência de custos sem sacrificar o desempenho. Classificação do tamanho dos rolos compactadores Em termos gerais, os rolos são classificados em três categorias principais de tamanho: Rolos Pequenos / Compactos (Menos de 3 toneladas) Concebidos para tarefas de compactação ligeiras ou de precisão. Aplicações típicas: entradas de garagem residenciais, paisagismo, valas, parques infantis. Rolos médios (3–8 toneladas) Equilibrados para versatilidade — adequados para estradas municipais, parques de estacionamento e infraestruturas de pequena a média escala. Frequentemente a categoria de aluguer mais popular devido à sua adaptabilidade. Rolos de grande porte (8–20+ toneladas) Máquinas de alta compactação destinadas a autoestradas, aeroportos, grandes instalações industriais e grandes obras de terraplenagem. Proporcionam a máxima produtividade para projetos de grande volume. Tabela de tamanhos de rolos compactadores Abaixo encontra-se uma tabela de tamanhos que resume as categorias comuns de rolos, tamanhos de tambor, pesos operacionais e aplicações. Categoria de tamanho do rolo Peso Operacional Largura do tambor Potência Típica (HP) Principais Aplicações Rolos pequenos 1–3 toneladas 700–1000 mm 20–35 HP Entradas de garagem, valas, paisagismo Rolos médios 3–8 toneladas 1000–1600 mm 35–75 HP Parques de estacionamento, estradas municipais, construção em pequena escala Rolos grandes 8–20+ toneladas 1600–2200 mm 75–150+ HP Autoestradas, aeroportos, projetos industriais, grandes fundações Rolos compactos: potência compacta para trabalhos de precisão Especificações e características Faixa de peso: 1–3 toneladas Largura do tambor: 700–1000 mm Potência do motor: 20–35 HP Força de compactação: 15–30 kN Vantagens Fácil de transportar entre locais em pequenos reboques. Manobrável em espaços estreitos. Menor consumo de combustível e custos operacionais. Caso de utilização empresarial Um empreiteiro de paisagismo a compactar solo para caminhos de jardim ou um pequeno empreiteiro a pavimentar entradas de garagem residenciais obtém a máxima eficiência com um rolo de 1,5 toneladas. Investir em equipamento de maior dimensão acrescentaria custos gerais desnecessários. Rolos compactadores médios: o cavalo de batalha da indústria Especificações e características Faixa de peso: 3–8 toneladas Largura do tambor: 1000–1600 mm Potência do motor: 35–75 HP Força de compactação: 30–70 kN Vantagens Versatilidade em projetos urbanos e rurais. Potência suficiente para a compactação de asfalto e granulados. Custo operacional equilibrado com a produtividade. Caso de uso empresarial Os serviços municipais de estradas preferem frequentemente rolos de 6 toneladas, pois são suficientemente grandes para lidar com estradas regionais, mas ainda assim transportáveis para projetos variados. As frotas de aluguer também dispõem de um vasto stock deste tamanho devido à sua procura universal. Rolos de estrada de grande porte: compactação pesada para megaprojetos Especificações e características Faixa de peso: 8–20+ toneladas Largura do tambor: 1600–2200 mm Potência do motor: 75–150+ HP Força de compactação: 70–200 kN+ Vantagens Elevada produtividade em áreas extensas. Compactação profunda adequada para múltiplas camadas de material. Concebido para funcionamento contínuo em ambientes exigentes. Caso de Utilização Empresarial As grandes empreiteiras de infraestruturas que trabalham em vias rápidas de seis faixas ou pistas de aeroportos beneficiam mais com rolos de 12 a 18 toneladas, uma vez que a produtividade por hora compensa os custos de aquisição e operação mais elevados. Especificações dos rolos compactadores para além do tamanho Embora o tamanho seja o fator principal, especificações adicionais determinam o desempenho e a tomada de decisões: Rolos estáticos vs. rolos vibratórios Os rolos estáticos dependem exclusivamente do peso. Os rolos vibratórios utilizam tambores oscilantes, aumentando a profundidade de compactação com menos peso. Rolos de tambor único vs. rolos de tambor duplo Rolos de tambor único: Maior tração e eficácia em solo e agregados. Rolos de tambor duplo: Acabamento superior em asfalto e superfícies lisas. Eficiência do motor A eficiência de combustível afeta diretamente os custos operacionais — um fator crítico para grandes frotas e projetos de longa duração. Integração tecnológica Os rolos modernos incluem monitorização da compactação por GPS, telemática e sistemas de assistência ao operador, melhorando a precisão e reduzindo o retrabalho. Tabela comparativa: Tamanho do rolo vs. tipo de projeto Tipo de projeto Tamanho recomendado do rolo Justificação Entrada de garagem residencial Pequeno (1–3 toneladas) Manobrabilidade em espaços apertados, custo reduzido. Parque de estacionamento urbano Médio (3–8 toneladas) Cobertura equilibrada e força de compactação. Estradas municipais Médio (3–8 toneladas) Versatilidade para camadas de asfalto e de base. Construção de autoestradas Grande (8–20+ toneladas) Elevada produtividade, compactação profunda, eficiência. Pista de aeroporto Grande (12–20 toneladas) Garante durabilidade para cargas pesadas. Paisagismo

Rolar para cima

Entre em contato conosco agora